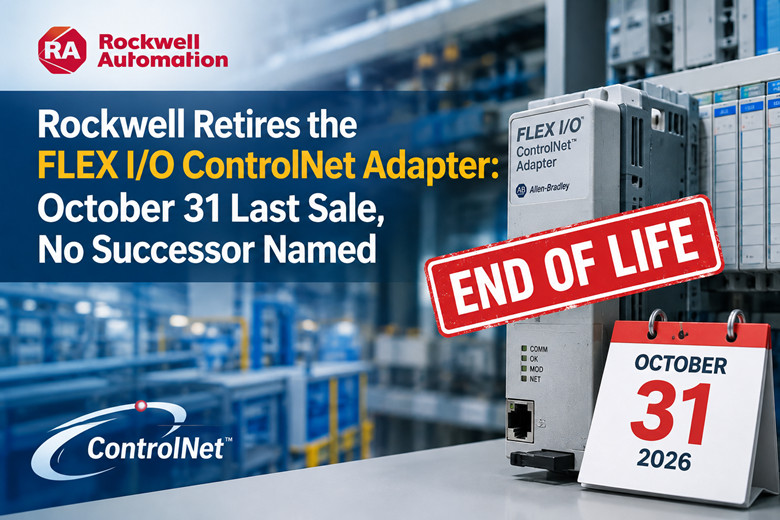
*Actualités du secteur | 12 octobre 2026*Rockwell Automation a fixé au 31 octobre 2026 la date d'arrêt de la commercialisation de l'adaptateur FLEX I/O ControlNet, sans prévoir de produit de remplacement. Les références concernées sont 1794-ACN15 (adaptateur ControlNet standard) et 1794-ACNR15 (version à supports redondants).Cela laisse à l'usine environ trois semaines pour passer sa dernière commande. Passé ce délai, l'adaptateur ne sera plus disponible dans le catalogue de Rockwell, et le seul moyen de s'en procurer un de remplacement sera de se tourner vers les distributeurs et fournisseurs indépendants qui en auront encore en stock.Une ligne de production à l'arrêt se fiche de la complexité du plan de migration. Ce qui compte, c'est que l'adaptateur disponible soit compatible. La date du 31 octobre n'est donc pas une simple note technique, mais bien une date limite de commande, et la livraison aura lieu dans trois semaines.Lisez attentivement le reste du document avant de décider de la quantité de stock à acheter. L'adaptateur ControlNet s'inscrit dans un cycle de retrait plus large des E/S FLEX, et les délais de livraison des composants restants vous indiquent votre marge de manœuvre réelle. La date qui compte est le 31 octobre.Le 31 octobre est le dernier jour pour commander les modèles 1794-ACN15 et 1794-ACNR15 auprès de Rockwell. La page produit affiche la mention « Fin de vie » avec cette date d'arrêt de production, et le libellé est suffisamment clair pour ne laisser aucune place à l'interprétation : « Rockwell Automation annonce qu'à compter du 31 octobre 2026, l'adaptateur Flex ControlNet sera abandonné et ne sera plus disponible à la vente. Les clients sont invités à supprimer toute référence au(x) produit(s) concerné(s). »Cette dernière phrase mérite d'être relue. Rockwell vous demande de supprimer la référence de la pièce de vos schémas, de vos nomenclatures et de vos procédures de maintenance. L'entreprise ne vous indique pas par quoi la remplacer.La catégorie de remplacement indiquée sur la page produit est « Pièce de rechange technique ». Cette formulation, bien que précise, est peu informative pour les utilisateurs de ce matériel. Une pièce de rechange fonctionnelle s'installe facilement et remplit la même fonction. Une pièce de rechange technique, quant à elle, permet d'effectuer la tâche, mais sa conception a été modifiée, et les responsables de cette modification ne sont pas ceux qui gèrent le budget de maintenance.Aucune référence de pièce de rechange n'est indiquée. C'est ce détail qui devrait guider votre décision d'achat ce mois-ci.Lorsqu'un fournisseur propose une pièce de rechange, vous pouvez vous organiser en conséquence. Vous consultez la fiche technique, vous vérifiez les dimensions, vous commandez la pièce pour votre banc d'essai et vous identifiez les pannes. En revanche, si le champ « pièce de rechange » est vide, c'est à vous d'élaborer le plan de migration, sans aucune indication de la part du fournisseur.Pour une usine qui continue d'utiliser son ancien système ControlNet parce qu'il fonctionne et que le financement a été approuvé il y a une autre époque, c'est le moment où la question de la plateforme se pose. Soit vous achetez du matériel existant pour prolonger la durée de vie de votre infrastructure, soit vous acceptez que votre parc ControlNet soit désormais voué à disparaître, et ce, sans que vous en ayez anticipé la fin.Le compte à rebours est bel et bien réel. Rockwell a cessé ses ventes. Chaque adaptateur en service est désormais à la merci d'une simple panne, et il sera impossible de résoudre le problème par les voies habituelles.Qu'est-ce qui est abandonné et qu'est-ce qui ne l'est plus ?Le retrait du marché ne concerne pas tous les adaptateurs d'E/S FLEX simultanément, et les intervalles entre les dates sont plus importants que les dates elles-mêmes. Voici la liste des modèles, avec la signification de chaque modèle pour le stock.1794-ACN15, adaptateur FLEX I/O ControlNet, support non redondant. État du cycle de vie : Fin de vie. Arrêt de la production : 31 octobre 2026. Catégorie de remplacement : Remplacement technique. Aucun successeur désigné.1794-ACNR15, adaptateur FLEX I/O ControlNet avec support redondant. Fin de vie. Arrêt de la production le 31 octobre 2026. Remplacement : remplacement technique. Aucun successeur désigné.1794-ACNR15XT, adaptateur Flex XT ControlNet pour environnements à températures étendues. Fin de vie. Arrêt de la production le 31 décembre 2027. Produit de remplacement : 5094-AENTRXT.Adaptateur FLEX EtherNet/IP 1794-AENT avec 10BaseT. Fin de vie. Arrêt de la production le 30 septembre 2028. Produit de remplacement : fonctionnel. Référence : 1794-AENTR.1794-AENTR, l'adaptateur EtherNet/IP double port FLEX I/O. Statut du cycle de vie : Actif et mature, ce qui signifie qu'il est toujours d'actualité. Rockwell annonce un délai de livraison estimé à 5 jours.Les deux adaptateurs ControlNet sont remplacés en premier, et ensemble. La version XT, conçue pour les environnements chauds, froids et poussiéreux, bénéficie de quatorze mois supplémentaires et d'une destination spécifique. L'adaptateur EtherNet/IP est quant à lui remplacé pour près de deux ans supplémentaires et est entièrement fonctionnel.Ce schéma n'est pas aléatoire. La plateforme n'est pas abandonnée d'un seul coup. Elle est retirée progressivement d'un protocole réseau à la fois, et ControlNet est en tête de liste.Si vous utilisez à la fois un adaptateur ControlNet standard et une unité XT dans la même usine (ce qui est fréquent sur les sites comportant à la fois des panneaux climatisés et des armoires extérieures ou lavables), les deux unités ne sont pas synchronisées. Veillez à bien distinguer les deux dates lors des discussions budgétaires. Les utilisateurs d'unités XT bénéficient d'un successeur désigné et d'un délai supplémentaire. Ce n'est pas le cas des utilisateurs de ControlNet standard.Côté EtherNet/IP, la solution reste fiable. Le 1794-AENTR est un composant mature et Rockwell annonce un délai de livraison de 5 jours. Vous n'aurez donc pas de problème avec ce composant : vous pouvez le commander par les voies habituelles et le recevoir dans la semaine.Ce qui importe ici, c'est que l'adaptateur EtherNet/IP constitue la solution idéale si l'usine abandonne ControlNet. Il existe, sa livraison est rapide et il n'est pas menacé de disparition. Cette combinaison vous offre une option, et cette option est bien plus simple que de laisser le champ vide à côté de la partie ControlNet.Commençons par expliquer le rôle d'un adaptateur FLEX I/O. Un adaptateur permet de connecter jusqu'à huit modules FLEX I/O au réseau. Côté ControlNet, le trafic s'effectue via ControlNet V1.5. L'adaptateur constitue le point unique où un rack d'E/S communique avec le contrôleur ou se déconnecte.Un adaptateur, jusqu'à huit modules, une connexion réseau. En cas de défaillance de cet adaptateur, vous ne perdez pas un seul point d'entrée, mais l'ensemble du rack.C'est ce chiffre qu'il faut retenir pour déterminer la quantité à acheter. L'exposition par adaptateur ne correspond pas au prix de l'adaptateur, mais à l'ensemble des câbles qui y sont connectés.Pourquoi un délai de 73 jours aggrave la situation.La page produit 1794-ACN15 indique un délai de livraison estimé à 73 jours. Soit 730 heures d'attente, et ce, selon l'estimation de Rockwell, pour une pièce qui sera retirée du catalogue dans trois semaines.Réfléchissez-y un instant. La date limite pour commander est dans environ trois semaines. Le délai de livraison est d'environ dix semaines et demie.Ces deux dates ne correspondent pas, et c'est cette incohérence qui explique tout. Une commande passée le dernier jour d'octobre n'arrivera pas en octobre. Elle arrivera plutôt durant la première quinzaine de janvier, si l'estimation se confirme.C'est le piège de l'achat de dernière minute. Quand on entend « date limite de commande », on imagine une échéance ferme à partir de laquelle on peut s'organiser. En réalité, un achat de dernière minute, c'est s'engager à attendre, et on passe commande avant même de savoir à quoi ressembleront les douze prochains mois, souvent marqués par des échecs.Pour un responsable de la maintenance, cela change la donne. Il ne s'agit plus de choisir entre acheter maintenant et acheter plus tard au même prix et avec la même disponibilité. Il s'agit de choisir entre sécuriser le stock avec un délai de livraison connu et prendre le risque qu'aucun composant ne tombe en panne alors que la chaîne d'approvisionnement se referme.Un délai de 73 jours est également révélateur de la chaîne d'approvisionnement. Les longs délais de livraison pour les composants en fin de vie signifient généralement que la pièce est fabriquée sur commande, prélevée sur des stocks en diminution ou soumise à une allocation. Aucune de ces conditions ne s'améliore après la date d'arrêt de production. Elles s'aggravent, puis les composants se raréfient, jusqu'à ce qu'il ne reste plus que les pièces déjà en stock.Le délai de livraison de 5 jours pour l'adaptateur EtherNet/IP contraste fortement avec celui de 73 jours indiqué dans le même catalogue, et c'est précisément ce contraste qui est révélateur. L'un est un produit que vous pouvez commander dès cet après-midi, l'autre nécessite un engagement de plusieurs mois pour être assuré de le recevoir.En pratique, c'est simple. Après le 31 octobre, la disponibilité ne dépend pas du prix, mais de la disponibilité des pièces. Les distributeurs et les fournisseurs indépendants constituent le circuit de distribution, et ce circuit s'amenuise chaque mois.Si vous avez un rack critique, le délai de livraison justifie d'agir ce mois-ci plutôt que la première semaine de novembre. La différence entre commander le 24 octobre et commander le 3 novembre ne représente pas 3 % du montant d'une commande. Elle correspond à la différence entre la chaîne d'approvisionnement de Rockwell et les stocks disponibles sur le marché secondaire.Si vous avez besoin d'aide pour trouver les pièces encore disponibles, les pièces Allen-Bradley abandonnées constituent un bon point de départ pour votre recherche, et il est préférable de le faire avant la date limite de vente plutôt qu'après.Deux solutions réalistes s'offrent à vous : conserver la plateforme ou migrer vers EtherNet/IP.Une fois l'adaptateur retiré du catalogue, l'usine n'a plus que deux options viables. Tout le reste n'est qu'une variante de l'une d'elles.La première solution consiste à conserver la plateforme. Vous achetez suffisamment d'adaptateurs pour assurer la continuité de service des racks ControlNet sur la période prévue, vous les stockez correctement et vous poursuivez votre activité. Cette solution ne nécessite aucun investissement, aucun changement de contrôleur ni aucune interruption de service. Elle requiert simplement un bon de commande et un emplacement dédié.Le coût de cette solution réside dans le matériel lui-même. Les adaptateurs qui restent inutilisés pendant des années ne consomment ni énergie ni frais de stockage, mais ils immobilisent le fonds de roulement, nécessitent un entreposage dans un endroit sec et stable, et leur suivi est indispensable. L'avantage est qu'une panne survenue un mardi après-midi se traduit par un remplacement en quinze minutes au lieu d'un incident de production.La seconde option consiste à migrer vers EtherNet/IP. Dans ce cas, l'usine cesse de considérer ControlNet comme une solution permanente et le perçoit comme un projet. Le modèle 1794-AENTR existe, il est mature et disponible sous cinq jours environ ; il représente l'adaptateur vers lequel tend la plateforme d'E/S FLEX.La migration implique bien plus que le simple changement d'adaptateur. Le contrôleur doit utiliser le même protocole, l'architecture réseau et l'adressage sont modifiés, et les équipes de maintenance doivent maîtriser de nouveaux outils. C'est pourquoi il s'agit d'un projet et non d'une simple commande.Il est important de bien comprendre l'ampleur de l'écart. ControlNet V1.5 et EtherNet/IP sont des réseaux différents, avec des câblages, des topologies et des outils de diagnostic distincts. La migration d'une baie ne se limite pas au remplacement d'une seule carte. La baie doit être réhébergée sur un réseau compatible ou non avec le reste du système de contrôle.Pour certaines centrales, ces travaux sont déjà en cours. Tout site ayant modernisé sa couche de contrôle au cours de la dernière décennie dispose probablement d'un réseau dorsal EtherNet/IP, et les baies FLEX constituent les derniers îlots ControlNet encore connectés. Pour ces sites, l'arrêt de ce réseau représente un simple ajustement du calendrier, et non une situation d'urgence.Pour d'autres installations, les baies FLEX I/O ControlNet constituent l'épine dorsale du système. Installées initialement comme solution intelligente et flexible, elles ont permis le développement du reste de l'usine. Sur ces sites, la seconde option implique un véritable investissement, tandis que la première assure la continuité des opérations pendant cette phase.La solution pratique pour la plupart des opérations consiste à combiner plusieurs approches. Il faut constituer un stock d'adaptateurs pour les racks dont l'arrêt est absolument indispensable, et entamer les études d'ingénierie nécessaires au déplacement des racks moins critiques ou dont l'arrêt est déjà planifié.Ce mélange n'est pas gratuit, c'est certain. Chaque mois passé à hésiter raccourcit d'un mois la période d'achat, et le prix et la disponibilité des articles restants sur le marché de l'occasion sont très variables.Si vous hésitez entre les deux options, les pièces détachées de Rockwell Automation constituent un point de référence utile pour savoir ce qui est encore disponible sur le marché de l'après-vente, ce qui vous permet de comparer le coût des pièces en stock avec celui du projet.Quel est le coût réel d'une panne imprévue d'adaptateur pour l'opération ?C’est là que les gens réclament un chiffre, et c’est là qu’un article sérieux se refuse à en donner un. Le coût d’une interruption de service dépend entièrement de l’installation, et tout chiffre unique cité ici serait inventé, inadapté à votre site et inutile pour établir un budget.Voici comment créer votre propre numéro.Commencez par votre cadence de production ou votre débit de production, quelle que soit l'unité de mesure que vous utilisez déjà. Multipliez-le par la valeur de cette production. Vous obtiendrez ainsi le coût d'une heure d'inactivité.Ajoutez maintenant le temps d'inactivité de la main-d'œuvre pendant l'arrêt de la ligne. Ajoutez le coût de redémarrage, qui correspond à des rebuts pour certains procédés et à des heures de préchauffage et de requalification pour d'autres. Ajoutez les heures supplémentaires si vous rattrapez le volume perdu grâce à des équipes supplémentaires.Le résultat correspond à votre coût par heure d'arrêt. C'est ce chiffre qui doit être pris en compte dans la décision, et vous seul pouvez le calculer.Ensuite, effectuez les calculs nécessaires. Si l'adaptateur est disponible, la panne vous coûtera un remplacement : appelez l'électricien, mettez le rack hors tension, changez la carte, remettez-le sous tension et vérifiez. Comptez environ deux heures, souvent moins.Si l'adaptateur n'est pas en stock, le temps continue de s'écouler. Vous contactez vos fournisseurs, vous apprenez qu'aucun n'a de stock immédiat, vous attendez. À cela s'ajoutent les frais de transport pour une livraison express et la surtaxe que représente toute pièce rare lorsque le vendeur sait que vous en avez besoin aujourd'hui.Ce délai entre un échange et l'attente justifie à lui seul le stockage de pièces détachées. C'est aussi ce nombre qui donne l'impression qu'une étagère remplie d'adaptateurs est bon marché.Le délai de 73 jours pour la référence 1794-ACN15 transforme une commande classique en une opération de production. Une pièce habituellement disponible la semaine suivante risque, après le 31 octobre, de ne plus être disponible au prix et dans les délais habituels.Il existe un second coût, souvent négligé : la perte de l’adaptateur d’un rack entraîne la mise hors service de jusqu’à huit modules d’E/S. Si ces modules gèrent un verrouillage de sécurité, une recette de lot ou une mesure de qualité, une simple intervention électrique de deux heures peut se transformer en rejet de lot ou en mise en quarantaine pour défaut de qualité, et ce, bien au-delà de la durée de la réparation.C'est pourquoi la question des pièces de rechange ne concerne jamais vraiment l'adaptateur. Elle concerne le rack, et le rack dépend de la manière dont l'installation traite les signaux.Si vous n'avez jamais calculé le coût des temps d'arrêt pour votre site, faites-le dès maintenant, tant que la pièce est encore disponible. Il est bien plus facile de justifier un achat de stock avec un chiffre précis sur une feuille de calcul qu'avec le simple sentiment que les pièces de rechange sont probablement une bonne idée.Pour les usines qui continuent d'exploiter des plateformes anciennes, le matériel PLC hérité est souvent la source pratique des pièces que le fournisseur d'origine ne vend plus, et connaître sa source avant une panne fait partie intégrante de ce calcul.Un audit des pièces détachées que vous pouvez réaliser cette semaineIl s'agit d'un exercice de terrain qui ne nécessite pas de code de projet. L'objectif est d'obtenir un chiffre précis : combien d'adaptateurs 1794-ACN15 et 1794-ACNR15 votre site utilise-t-il réellement ?Commencez par le panneau de commande. Listez tous les racks d'E/S FLEX équipés d'un adaptateur ControlNet. Pour chacun, notez le nom du panneau, le processus concerné et son caractère critique ou non. N'omettez pas les racks difficiles d'accès, même dans les recoins les plus reculés de l'usine ; ce sont ceux qu'on oublie le plus souvent lors de la planification et les plus difficiles d'accès en cas de panne.Comptez maintenant les adaptateurs. Notez s'il s'agit d'un 1794-ACN15 ou d'un 1794-ACNR15. Si votre site utilise des supports redondants, c'est le nombre d'ACNR15 qu'il faut surveiller, car les deux versions ont été abandonnées le 31 octobre et aucune n'a de successeur désigné.Ensuite, vérifiez votre propre stock avant de vérifier celui des autres. Certains sites possèdent des adaptateurs achetés il y a des années et jamais répertoriés. Un inventaire des stocks disponibles est gratuit et peut bouleverser votre plan d'achat en un après-midi.Comparez ensuite vos besoins à vos stocks actuels. L'écart entre ces deux montants correspond à vos achats du mois.Au fur et à mesure, notez les défaillances. Si un adaptateur a connu des défaillances ces dernières années, indiquez-en la cause. Une défaillance d'adaptateur n'est pas un phénomène isolé. La chaleur, les vibrations, une alimentation électrique instable et des connexions de fond de panier desserrées contribuent à son usure, et une baie ayant déjà subi des défaillances continuera d'en subir après la fermeture du catalogue. Les baies n'ayant jamais connu de défaillances sont les plus adaptées à une migration plus longue.Deux autres éléments figurent sur la feuille d'audit.Tout d'abord, listez les racks XT séparément. Le rack 1794-ACNR15XT est valable jusqu'au 31 décembre 2027 et sera remplacé par le rack 5094-AENTRXT. Il s'agit donc d'un élément distinct, avec un niveau de priorité différent. L'intégrer au décompte standard de ControlNet risque de surestimer ou de sous-estimer votre exposition.Deuxièmement, notez qui prend la décision. Chaque achat de dernière minute qui traîne est dû au fait que le service de maintenance veut le stock, le service financier exige une justification, et que personne n'a noté qui signe le bon de commande. Réglez ce problème avant la dernière semaine d'octobre.Une fois l'audit terminé, la décision d'achat repose sur des calculs, et non sur une opinion. Vous connaissez le nombre de racks nécessaires, le nombre d'adaptateurs en stock et la durée de couverture souhaitée. Multipliez l'écart par le coût unitaire, comparez-le à vos estimations de coûts d'indisponibilité, et la discussion avec le service financier se déroulera d'elle-même.Faites l'audit cette semaine, même si la réponse est « nous en avons déjà assez ». L'audit ne coûte pas cher. Découvrir qu'il vous manquait des fonds est coûteux.Si votre audit révèle des lacunes qu'il vous faut combler rapidement, les pièces détachées pour l'automatisation industrielle constituent le type de source à avoir sous la main avant l'échéance, et non après.Le reste de l'image du cycle de vie des E/S FLEXPrenez du recul, car l'adaptateur ControlNet n'est pas la seule date à prendre en compte, et une installation qui ne réagit qu'à celle-ci devra effectuer la même opération dans un an.Voici la séquence, dans l'ordre d'arrivée.31 octobre 2026 : Les adaptateurs FLEX I/O ControlNet 1794-ACN15 et 1794-ACNR15 sont abandonnés. Remplacement technique, aucun successeur n’est prévu.31 décembre 2027 : L’adaptateur Flex XT ControlNet 1794-ACNR15XT est abandonné. Il est remplacé par le produit 5094-AENTRXT.30 septembre 2028 : L’adaptateur FLEX EtherNet/IP 1794-AENT (10BaseT) n’est plus commercialisé. Il est remplacé par le produit 1794-AENTR.Toujours disponible : 1794-AENTR, l’adaptateur EtherNet/IP double port FLEX I/O, produit mature, délai de livraison estimé à 5 jours. Aucune date d’arrêt de production n’est indiquée.Il faut comprendre qu'il s'agit d'un retrait progressif de la gamme d'adaptateurs d'E/S FLEX, protocole par protocole. ControlNet en premier, en deux phases : les adaptateurs standard en tête, suivis quatorze mois plus tard par la variante XT. Ensuite, l'adaptateur EtherNet/IP le plus ancien, la version 10BaseT, dont le remplacement fonctionnel est déjà prévu dans deux ans.La destination est la même. Chaque adaptateur retiré du service pointe, directement ou ultérieurement, vers le côté EtherNet/IP de la plateforme. Le 5094-AENTRXT remplace l'adaptateur XT ControlNet. Le 1794-AENTR remplace le 1794-AENT. Le 1794-AENTR reste actif et mature, avec une livraison prévue sous 5 jours environ, sans date de retrait annoncée.Ce schéma indique la nature de la plateforme. FLEX I/O est conservé. ControlNet disparaît. EtherNet/IP est la plateforme prévue pour l'installation des racks.Pour un responsable de la maintenance, ce schéma est plus utile qu'une simple référence. Il signifie que le plan de migration que vous rédigez aujourd'hui, qu'il s'achève l'année prochaine ou dans cinq ans, suit une direction claire. Cela signifie également que la référence 1794-AENTR est celle que vous devez maîtriser dès maintenant, car elle représente l'avenir des adaptateurs et c'est la seule pièce de cette gamme encore facile à se procurer.Soyez précis quant aux annonces faites et non publiées par Rockwell, car toute imprécision peut engendrer des coûts. Seuls l'arrêt des ventes et les dates mentionnées ci-dessus sont documentés. Rockwell n'a annoncé ni la fin des réparations, ni l'arrêt du support technique, ni l'interruption de la fourniture de pièces détachées via ses propres canaux de service. Lors de votre prochaine réunion de planification, ne laissez personne affirmer le contraire.L'arrêt de la production signifie concrètement que la pièce n'est plus vendue. Sa disponibilité dépend désormais des stocks existants. Plus on s'éloigne du 31 octobre, plus ces stocks diminuent et plus le marché secondaire influence le prix.C’est précisément pour cette raison qu’il faut considérer cette date comme une date limite de commande. Il ne s’agit pas du jour où la pièce devient obsolète, mais du jour où elle cesse d’être commandée et devient une pièce à rechercher.Trois semaines, c'est court, mais suffisant pour réaliser l'audit, compter les stocks et passer commande tant que la pièce n'est encore qu'une référence dans un catalogue et non une simple demande auprès d'un fournisseur. Les usines qui s'en sortiront le mieux seront celles qui passeront la semaine suivante sur le terrain, un bloc-notes à la main, et non celles qui passeront la première semaine de novembre au téléphone.Le calendrier est programmé. Le champ « Successeur » est vide. Il ne reste plus qu'à déterminer le nombre d'exemplaires à ranger.
VOIR PLUS
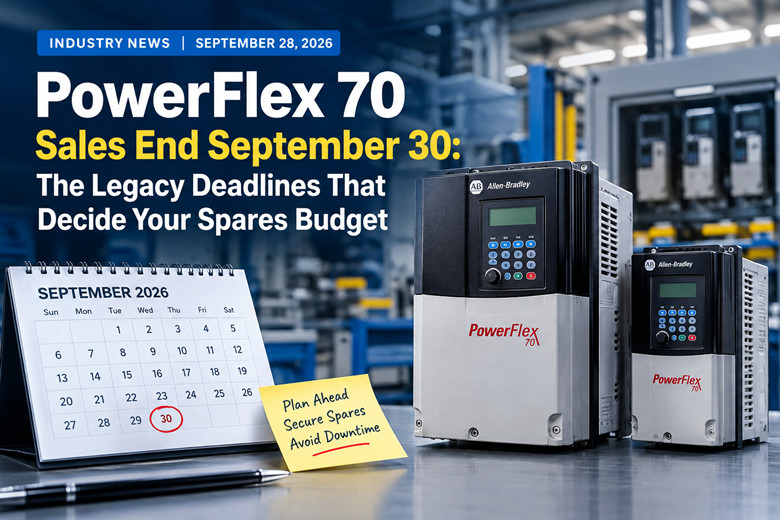
Mercredi, Rockwell Automation cessera la vente de nouveaux variateurs PowerFlex 70. Pas tous, certes, mais ceux que la plupart des usines utilisent déjà dans leurs armoires électriques. Si vous avez une ligne de production équipée d'un PowerFlex 70 et que vous n'avez pas encore prévu de solution de remplacement en cas de panne, vous devez désormais prendre cette décision dans deux jours.J'ai assisté à trois de ces transitions en quinze ans. Le schéma est immuable. Le fournisseur fait son annonce, tout le monde acquiesce, personne ne prévoit de budget, et dix-huit mois plus tard, un technicien de maintenance est au téléphone à 2 heures du matin pour tenter de trouver un appareil reconditionné auprès d'un courtier qui refuse de répondre à la question de la provenance. C'est cette facture que je m'efforce de vous éviter.Cet article n'est pas technique. Vous savez à quoi sert un disque dur. Il traite du coût du calendrier, des pièces encore disponibles et de leur date d'achat, ainsi que des articles à stocker avant l'échéance. Qu’est-ce qui prend fin exactement le 30 septembre, et qu’est-ce qui ne prend pas fin ? Lisez attentivement l'annonce, car le titre est exagéré et c'est dans les détails que se trouvent les contraintes budgétaires. La page produit PowerFlex 70 de Rockwell indique : « Rockwell Automation annonce l'arrêt de la production du variateur de fréquence PowerFlex 70, qui ne sera plus commercialisé à compter du 30 septembre 2026. Cette fin de vie et cette date d'arrêt concernent uniquement les versions IP20/NEMA UL Type 1, IP54/NEMA UL Type 12 et à bride. Les versions NEMA 4X restent disponibles. Pour faciliter votre transition, nous vous recommandons de moderniser votre installation avec la gamme de variateurs de fréquence PowerFlex 750. »Ce sont les termes employés par le vendeur, pas les miens. Deux choses y sont importantes.Tout d'abord, les versions NEMA 4X restent en statut « Actif mature ». Si vos installations lavables ou extérieures utilisent des boîtiers 4X, vous conservez un canal de vente pour le moment. Le statut « Actif mature » est différent du statut « Actif » et ne constitue pas une garantie à vie, mais il ne s'agit pas non plus d'une date d'arrêt définitive. Ne regroupez pas vos unités 4X avec le reste de votre parc lors de l'audit. Vous risqueriez de dépenser inutilement des pièces que vous pouvez commander normalement.Deuxièmement, cette restriction s'applique à des familles d'armoires spécifiques, et Rockwell invite les utilisateurs à consulter son outil de recherche de statut du cycle de vie des produits pour vérifier les numéros de catalogue individuels. Il ne s'agit pas d'une simple formalité. Une usine qui répertorie quarante plaques signalétiques PowerFlex 70 dans un tableur pourrait croire avoir quarante problèmes. En pratique, la combinaison de châssis, d'armoires et de cartes d'options fait qu'il n'y a peut-être que six ou huit numéros de catalogue distincts qui importent réellement, et certains d'entre eux ont un statut de cycle de vie différent des autres. Récupérez les numéros. Lisez-les un par un. Ne vous fiez pas au nom de la famille.L'autre moitié de ce cycle d'actualités concerne Mitsubishi Electric ; les délais sont plus longs, mais les informations sont plus précises. Deux bulletins de vente et de service, publiés en avril 2026 et révisés en août 2026, font état de difficultés d'approvisionnement en composants. Ils concernent les servomoteurs à courant alternatif de la série HF-KN (bulletin n° 26-07AE) et les servoamplificateurs à courant alternatif de la série MR-JN (bulletin n° 26-06AE).Le servomoteur HF-KN est commercialisé depuis 17 ans, soit depuis 2009. C'est une longue durée de vie pour un servomoteur, ce qui signifie qu'il est largement utilisé dans les secteurs de l'emballage, de l'agroalimentaire et des chaînes d'assemblage léger. Le bulletin prévoit une transition vers la production sur commande à compter du 31 mars 2027, la réception des commandes jusqu'au 31 mars 2028, la dernière livraison et l'arrêt de la production le 31 mars 2029, et la prise en charge des réparations et la fourniture de pièces détachées jusqu'au 31 mars 2036.Un troisième bulletin, le n° 26-09AE, concerne la carte MR-EM340GF Simple Motion et le kit de développement logiciel MELSOFT EM SW1DND-EMSDK-B. Mêmes dates. Nous reviendrons sur ce point prochainement, car la pièce de rechange est particulièrement délicate à remplacer. Le calendrier, dans l'ordre où il vous frappera Voici la séquence. Pas de tableau, juste les dates dans l'ordre de leur réception, car c'est ainsi que l'on construit un calendrier de commandes.· Le 30 septembre 2026, les ventes de PowerFlex 70 (versions IP20/NEMA UL Type 1, IP54/NEMA UL Type 12 et à bride) se terminent. Si vous avez besoin d'un nouvel appareil dans l'un de ces boîtiers, il s'agit de la dernière semaine complète de vente.· Décembre 2026 : la série d’automates programmables FX3G arrive en fin de vie, suite à une annonce de Mitsubishi en juin 2025 fixant la date limite de commande à juin 2026 et recommandant le FX5UJ comme successeur. Si vous avez manqué cette date limite, vous vous retrouvez déjà sur le marché de l’occasion pour du matériel FX3G. Ce cas est révélateur : l’annonce a été faite dix-huit mois à l’avance, la date limite de commande est passée inaperçue en juin, et la date d’arrêt de production arrive en décembre sans que personne ne s’en aperçoive.· Le 31 mars 2027, les servomoteurs HF-KN, les servoamplificateurs MR-JN, la carte de mouvement MR-EM340GF et son kit de développement logiciel (SDK) passeront à une production sur commande. Ce sera le premier véritable point critique. La production sur commande implique des délais de livraison plus longs et une production du fournisseur axée sur la demande, et non sur le stock. Si votre projet doit être mis en service fin 2027, cette date figurera sur votre chemin critique, que votre chef de projet en soit conscient ou non.· Avril 2027 : La suppression des marquages CE et UKCA s’applique aux commandes reçues à compter de cette date, pour les trois mêmes groupes de produits Mitsubishi. Il s’agit d’une échéance différente, qui fera l’objet d’une section distincte ci-dessous.· Le 31 mars 2028, les commandes pour les modèles HF-KN, MR-JN et MR-EM340GF seront clôturées. Après cette date, il ne sera plus possible de passer commande. Il s'agit de la date limite d'achat. Toute commande passée avant cette date relève de la planification. Après, vous devrez acheter directement auprès d'un fournisseur.· 31 mars 2029 : dernière livraison et fin de la production pour les modèles HF-KN, MR-JN et MR-EM340GF. Les commandes passées avant mars 2028 seront expédiées à cette date, après quoi l’usine cessera son activité.· 31 mars 2036 : fin de la prise en charge des réparations et de la fourniture de pièces pour les mêmes groupes de produits Mitsubishi. Une période de réparation de sept ans après l’arrêt de la production est prévue. C’est un délai généreux comparé à la plupart des autres gammes de transmission, et c’est l’information la plus importante de cet article pour quiconque s’inquiète d’une date de 2029.Relisez cette liste et notez ce qui manque. Rockwell a annoncé la fin des ventes du PowerFlex 70. Cependant, d'après les documents que j'ai pu consulter, Rockwell n'a pas publié de date limite pour la réparation, le support ou la disponibilité des pièces détachées pour ce même variateur. Je ne vais pas en inventer une pour eux, et vous devriez vous méfier de tout fournisseur qui vous annonce une période de réparation Rockwell que le vendeur n'a pas communiquée. L'absence de date ne signifie pas que vous avez le champ libre ; c'est simplement une absence de date. Prévoyez en conséquence. Pourquoi avril 2027 n'est pas comme les autres dates Toutes les autres dates de ce calendrier concernent les volumes : puis-je commander, la livraison est-elle assurée, la réparation est-elle possible ? Avril 2027, en revanche, est synonyme de paperasse, et c’est cette paperasse qui prend les usines européennes et britanniques au dépourvu.Les bulletins HF-KN et MR-JN indiquent tous deux, selon les termes mêmes de Mitsubishi Electric : « Le marquage CE sera retiré de la [série] car elle n’est pas conforme à la loi européenne sur la cyber-résilience (CRA). Parallèlement au retrait du marquage CE, le marquage UKCA sera également retiré. Les commandes reçues par Mitsubishi Electric à compter d’avril 2027 seront livrées sans marquage CE ni marquage UKCA. »Je rapporte ces propos tels qu'ils ont été tenus par le fournisseur. Je ne m'attarderai pas sur leur interprétation juridique, car cela concerne votre service conformité, et non un acheteur de pièces détachées un lundi matin à 6 h. Je vous exposerai plutôt les conséquences pratiques, qui relèvent de la procédure d'achat et non de la technique.Si votre usine est située dans l'UE ou au Royaume-Uni et que la documentation de vos machines fait référence à des composants marqués CE ou UKCA, une commande passée en avril 2027 pourrait arriver avec une plaque signalétique différente de celle figurant sur vos plans. Dans ce cas, il faudra en informer votre responsable qualité, votre organisme notifié (le cas échéant) et l'auditeur client en charge de l'affaire. Il est préférable d'éviter d'avoir cette conversation la semaine où vous avez besoin de la pièce.Le risque s'aggrave, et les bulletins le précisent clairement : les anciennes et les nouvelles versions peuvent être distribuées simultanément selon les stocks disponibles. Ainsi, un distributeur disposant d'anciens stocks marqués et un autre disposant de nouveaux stocks non marqués peuvent vous proposer la même référence le même jour, alors que le marquage sur la plaque peut différer. Si vous avez besoin d'un marquage spécifique, vous devez le préciser sur le bon de commande et le faire confirmer à la réception de la marchandise. Ne vous fiez pas uniquement à la référence.Pour une usine située au Moyen-Orient ou en Amérique, l'impact est moins direct, mais il demeure important si vous exportez des machines vers l'Europe ou si votre équipementier fabrique des produits conformes à la documentation européenne. Cela a également une incidence sur la valeur de revente de tout produit vendu ultérieurement dans l'UE. Identifiez le public concerné parmi les trois types d'utilisateurs avant de déterminer dans quelle mesure la date d'avril 2027 vous concerne.Le MR-EM340GF présente une difficulté supplémentaire. Mitsubishi indique que les solutions de remplacement recommandées, le logiciel de contrôle de mouvement SWM-G ou la carte de contrôle de mouvement MR-EM441G, ne sont pas compatibles avec le MR-EM340GF et présentent des spécifications différentes. C'est le langage du fabricant, et il est aussi clair que possible. Il n'existe pas de solution prête à l'emploi. Le kit de développement logiciel (SDK) de remplacement est SW1DND-EMMSDK-B, et la note technique fait référence au document Mitsubishi n° 26-21E, intitulé « Modification des étiquettes d'emballage et des plaques signalétiques suite à l'application du règlement européen sur la cyber-résilience ». Si vous utilisez un MR-EM340GF, il ne s'agit pas d'un achat courant. C'est un projet de migration qui nécessite un investissement en temps d'ingénierie et qui doit être intégré au budget d'investissement, et non au budget des consommables. Ce que cela coûte, et ce que cela ne coûte pas Permettez-moi de dissocier la peur de la facture, car les deux ne représentent pas le même montant.On craint que le 30 septembre ne signifie que votre parc de PowerFlex 70 soit abandonné et que chaque panne entraîne un arrêt de production. Or, ce n'est pas ce qu'annonce l'entreprise. L'arrêt des ventes ne signifie pas la fin du support. Rockwell cesse de vendre de nouvelles unités pour trois familles de boîtiers. Aucune date limite de réparation n'a été annoncée. Vos variateurs existants continuent de fonctionner et le parc installé est suffisamment important pour que le marché de la réparation et du reconditionnement par des tiers puisse assurer la maintenance pendant des années. pièces de rechange pour disques durs anciensLa question pratique n'est pas de savoir si les pièces existent, mais qui les possède et dans quel état elles se trouvent.Du côté de Mitsubishi, la crainte est la même, et la facture est moins élevée qu'on ne le pense. La période de réparation s'étend jusqu'au 31 mars 2036, soit sept ans après la fin de la production. La plupart des usines auront migré des HF-KN et MR-JN bien avant cela, car les lignes de remplacement existent et sont documentées : HF-KN053(B) à HK-KT053W(B), HF-KN13(B) à HK-KT13W(B), HF-KN23(B) à HK-KT23W(B), HF-KN43(B) à HK-KT43W(B), HF-KN73(B) à HK-KT7M3W(B) du côté moteur, et MR-JN-10A à MR-J5-10A, MR-JN-10A1 à MR-J5-10A, MR-JN-20A à MR-J5-20A, MR-JN-20A1 à MR-J5-20A, MR-JN-40A à MR-J5-40A du côté amplificateur. Si votre architecture utilise un MR-JN-10A1 ou un MR-JN-20A1 sur une entrée monophasée de 100 V CA, veuillez noter que Mitsubishi exige le convertisseur simple MR-CM08K1 en complément. Ce point est souvent omis lors de l'établissement des devis pour le remplacement.Les bulletins de Mitsubishi ajoutent une mise en garde importante qu'il convient de lire attentivement : les réparations pourraient s'avérer impossibles une fois les stocks de pièces épuisés. Le délai de réparation indiqué est donc un maximum, et non une garantie. Quiconque affirme que 2036 est une certitude n'a manifestement pas lu la suite.La véritable variable reste donc, et ce n'est pas le vendeur. C'est le marché secondaire.Une fois les commandes passées, chaque pièce achetée provient d'un stock existant. L'état et la provenance deviennent alors les facteurs déterminants, et ces informations ne figurent pas sur une fiche technique. Un MR-JN reconditionné, testé sur un banc d'essai de charge et dont la réparation est documentée, représente une valeur différente de celle d'une unité récupérée sur un panneau mis hors service et simplement nettoyée. Les deux peuvent être proposés au même prix. Une seule de ces unités est adaptée à une ligne critique. Pour maîtriser ce risque, il est essentiel de connaître la procédure de test de votre fournisseur avant toute situation d'urgence, de conserver les numéros de série de vos propres unités afin de pouvoir retracer celles qui reviennent de réparation, et de déterminer à l'avance quelles lignes de production peuvent tolérer une unité d'occasion et lesquelles ne le peuvent pas.Pour une plante, pièces de servomoteur L'achat de pièces détachées d'occasion sur le marché secondaire est une solution légitime et économique, à condition que le fournisseur effectue les tests, fournisse les documents et les garanties nécessaires. Dès lors qu'un fournisseur est incapable de décrire son contrôle qualité à réception, le prix n'est plus un critère pertinent. Les décisions que cela impose ce trimestre Vous avez une liste restreinte et une liste exhaustive. Traitez la liste restreinte dans les 90 prochains jours, avant que la date de mars 2027 ne commence à réduire les délais.1. Effectuez un audit complet des pièces détachées en les comparant aux unités installées. Parcourez la salle, relevez chaque plaque signalétique et notez le numéro de catalogue, le numéro de série, le type de boîtier et la date d'installation. C'est une étape souvent négligée, et pourtant c'est celle qui permet de réaliser les plus importantes économies. Vous découvrirez des disques durs sur les étagères qui appartenaient à des lignes de production mises hors service en 2019, ainsi que des lignes de production utilisant du matériel pour lequel aucune pièce de rechange n'est disponible.2. Créez une liste claire des références catalogue, une ligne par référence, en indiquant la quantité installée et la quantité en stock. Pour les PowerFlex 70, triez la liste par famille de boîtiers et vérifiez chaque référence à l'aide de l'outil de suivi du cycle de vie des produits de Rockwell, plutôt que de supposer que le statut de la famille s'applique. Pour les Mitsubishi, séparez les trois groupes : HF-KN, MR-JN et MR-EM340GF.3. Fixez une date d'achat de stock correspondant à l'échéance réelle, et non à une date angoissante. Pour Rockwell, cette date est aujourd'hui pour les unités IP20, IP54 et à brides que vous utilisez encore. Pour Mitsubishi, la date butoir pour l'acceptation des commandes est le 31 mars 2028, et le passage à la production sur commande le 31 mars 2027 marque la date à partir de laquelle les délais de livraison commencent à impacter négativement votre budget. Pour tout nouvel achat prévu, commandez avant mars 2027 ou acceptez le délai de livraison.4. Lancez le dossier de migration dans le cadre du plan d'investissement, et non pour les urgences. Ce dossier, d'une seule page, détaille le nombre d'unités, la référence de la pièce de rechange, les modifications apportées au panneau, le temps d'ingénierie estimé et les pertes que l'usine subira en cas de non-réalisation de la migration. Ce document est obligatoire pour le MR-EM340GF, car la pièce de rechange est incompatible. Pour le PowerFlex 70, Rockwell recommande la gamme PowerFlex 750 ; il s'agit donc d'une modernisation, et les modernisations sont inscrites au budget de l'année suivante, et non au budget d'urgence du mois.5. Informez votre interlocuteur qualité ou conformité du changement de marquage d'avril 2027 avant que cela n'entraîne des problèmes de réception des marchandises. Un simple échange de quinze minutes aujourd'hui peut éviter le blocage d'une livraison plus tard.Cette liste est volontairement courte. Vous n'allez pas migrer quarante disques ce trimestre, et vous ne devriez pas essayer. Vous allez recenser votre parc de disques, acheter en priorité les pièces à remplacer, et documenter le reste. Où un fournisseur de pièces détachées s'intègre Je ne vais pas prétendre qu'un fournisseur de pièces détachées résout un problème de cycle de vie. Ce n'est pas le cas. L'apport d'un bon fournisseur est plus ciblé et plus utile : il maintient en stock les quantités que vous êtes sur le point de perdre, il peut vous indiquer quelles unités ont été testées et comment, et il est disponible la semaine où vous avez réellement besoin de la pièce.Questions à poser à tout fournisseur vous proposant du matériel informatique obsolète, et ce, avant même d'en avoir besoin :Effectuent-ils des tests, et sur quels éléments ? Un test de charge sur un variateur et un test de fonctionnement sur un servomoteur sont le minimum. Demandez la procédure.Peuvent-ils retracer la provenance d'un appareil d'occasion ou remis à neuf ? S'ils ne peuvent pas décrire l'origine d'une pièce, considérez l'appareil comme étant de qualité inconnue.Disposent-ils d'un stock de sécurité pour les quantités qui vous intéressent, ou s'approvisionnent-ils sur commande ? S'approvisionner sur commande signifie que votre délai de livraison est identique au leur, ce qui correspond précisément au problème que vous cherchiez à résoudre.Confirmeront-ils le marquage sur la plaque signalétique des pièces Mitsubishi après avril 2027 ? Si vous avez besoin des certifications CE ou UKCA, c’est cette question qui distingue un fournisseur qui comprend le changement de celui qui n’a pas pris connaissance du bulletin.Pour la plupart des usines, la solution la plus réaliste est un modèle mixte. Les lignes critiques sont équipées d'unités neuves ou remises à neuf par le fournisseur. Les lignes non critiques et les pièces de rechange à faible fréquence proviennent de stocks secondaires testés. Pièces détachées pour l'automatisation En vous approvisionnant de cette manière, avec des tests documentés, vous éviterez à coup sûr une panne imprévue. Choisissez votre mix avant que le calendrier ne décide pour vous. FAQ Le 30 septembre 2026 signifie-t-il que mes disques PowerFlex 70 cessent de fonctionner ou ne sont plus pris en charge ? Non. Cela signifie que Rockwell cesse la vente de nouveaux variateurs des familles IP20/NEMA UL Type 1, IP54/NEMA UL Type 12 et à bride. Vos variateurs installés restent fonctionnels. La documentation publiée par Rockwell détaille la fin de la vente et oriente les utilisateurs vers son outil de suivi du cycle de vie des produits pour chaque référence. Rockwell ne publie aucune date limite de réparation ou d'assistance pour ce variateur ; vous ne devez donc pas vous fier à l'affirmation d'un fournisseur selon laquelle il le ferait. Mon usine utilise des groupes électrogènes NEMA 4X PowerFlex 70. Suis-je concerné ? Pas avant cette date. Rockwell indique que les versions NEMA 4X restent en statut « Actif mature ». Ce statut est différent du statut « Actif », il est donc conseillé de les surveiller, mais vous n'êtes pas concerné par l'arrêt du 30 septembre. Quelle est la date limite exacte pour acheter des moteurs HF-KN et des amplificateurs MR-JN ? Selon les bulletins de Mitsubishi, la période d'acceptation des commandes s'étend jusqu'au 31 mars 2028, et la dernière livraison ainsi que la fin de la production sont prévues pour le 31 mars 2029. La transition vers la production sur commande intervient plus tôt, le 31 mars 2027 ; par conséquent, considérez mars 2027 comme la date à partir de laquelle les délais de livraison commencent à jouer en votre défaveur. La modification du marquage CE prévue pour avril 2027 est-elle une raison d'arrêter d'utiliser ces pièces ? Cette décision relève de votre service de conformité, et non de l'acheteur des pièces. Mitsubishi Electric indique que le marquage CE sera retiré car la série n'est pas conforme à la loi européenne sur la cybersécurité (Cyber Resilience Act), que le marquage UKCA sera également retiré et que les commandes reçues à compter d'avril 2027 seront livrées sans aucun marquage. Les conséquences pour la documentation de vos machines dépendent de votre marché et des exigences de vos clients. Puis-je acheter la pièce de rechange et l'installer moi-même ? Côté moteur et amplificateur, les références de remplacement sont documentées (HF-KN vers HK-KT, MR-JN vers MR-J5), et des notes de compatibilité sont disponibles, notamment concernant le convertisseur simple MR-CM08K1 pour certaines configurations monophasées 100 V CA. Concernant le MR-EM340GF, Mitsubishi indique clairement que les pièces de rechange recommandées ne sont pas compatibles et présentent des spécifications différentes. Il s'agit d'un projet d'ingénierie, et non d'un simple remplacement de pièce. Combien de temps dois-je prévoir pour le trajet de réparation ? Les bulletins de Mitsubishi confirment la prise en charge des réparations et la fourniture de pièces détachées jusqu'au 31 mars 2036 pour les modèles HF-KN, MR-JN et MR-EM340GF, tout en précisant que les réparations pourraient s'avérer impossibles une fois les stocks de composants épuisés. Il est donc recommandé d'envisager les réparations comme une solution transitoire et non comme une stratégie permanente. La date limite de commande pour le FX3G est déjà dépassée. Qu'est-ce que cela signifie ? Cela confirme l'exactitude des informations et la véracité des dates. Mitsubishi a annoncé l'arrêt de la production du FX3G en juin 2025, fixant la date limite d'arrêt à décembre 2026 et la date limite de commande à juin 2026, le FX5UJ étant son successeur. Cette date limite est désormais passée. Si vous n'avez pas suivi l'actualité, vous achetez actuellement du matériel FX3G en stock. C'est précisément la situation que vous souhaitez éviter avec les HF-KN et MR-JN en 2028. Devrais-je acheter dès maintenant une réserve à vie de pièces détachées ? Rarement. Constituer un stock a un coût, immobilise des capitaux et peut se dégrader. Achetez la quantité que vous consommez en fonction de votre historique de pannes pendant la période de fabrication à la commande, plus une marge, et non pour toute la durée de vie de votre produit. L'exception concerne les pièces sans remplacement compatible, comme le MR-EM340GF, pour lesquelles la justification du stockage est plus forte car l'alternative serait une refonte complète.Champs SEO - Ne collez pas ce bloc sur le site webMeta TitleFin des ventes de PowerFlex 70 le 30 septembre : Dates limites pour les anciens modèlesMéta-descriptionLes ventes de Rockwell PowerFlex 70 s'arrêteront le 30 septembre 2026, et celles de Mitsubishi HF-KN et MR-JN en 2029. Dates limites, changement de marquage CE et produits à stocker dès maintenant.URL Slugpowerflex-70-ventes-fin-automatisation-héritage-échéances-2026CatégorienouvellesÉtapes de publication : 1) collez le titre et la description méta dans les champs Yoast SEO, 2) définissez l’URL, 3) choisissez la catégorie, 4) demandez l’indexation dans Search Console. Site : tztechio.com
VOIR PLUS
Avis de jour férié : Fête de la mi-automne et fête nationale 2026Chers clients,Nos bureaux et notre entrepôt de Xiamen seront fermés pendant deux jours fériés. vacances: Fête de la mi-automne : Du 25 au 27 septembre 2026Fête nationale : Du 1er octobre au 7 octobre 2026Nous sommes de retour au travail sur Jeudi 8 octobre 2026Du 28 septembre au 30 jours sont des jours ouvrables normaux.Ordres. Les commandes confirmées et payées avant le 30 septembre seront expédiées. avant la fermeture pour la Fête nationale, sous réserve de disponibilité. Commandes reçues Les colis sont traités dans l'ordre de leur arrivée, en commençant par les fermetures. 8 octobre. Si vous avez besoin de pièces en octobre, veuillez envoyer votre demande avant cette date. 30 septembre afin que nous puissions confirmer la disponibilité des stocks et l'expédition à temps.Soutien. Les courriels et les messages WhatsApp sont toujours reçus pendant la période de Pendant les vacances, les réponses seront plus lentes. Pour les pannes urgentes, envoyez le Numéro de pièce et détails de la panne à envoyer sur WhatsApp +86 175 5077 6091 et nous Nous reviendrons vers vous dès que nous serons rouverts. Merci de votre fidélité. Nous vous souhaitons une bonne semaine. Xiamen Zantang Technology Co., LtdTél. / WhatsApp : +86 175 5077 6091Courriel : info@tztechautomation.comtztechio.com
VOIR PLUS
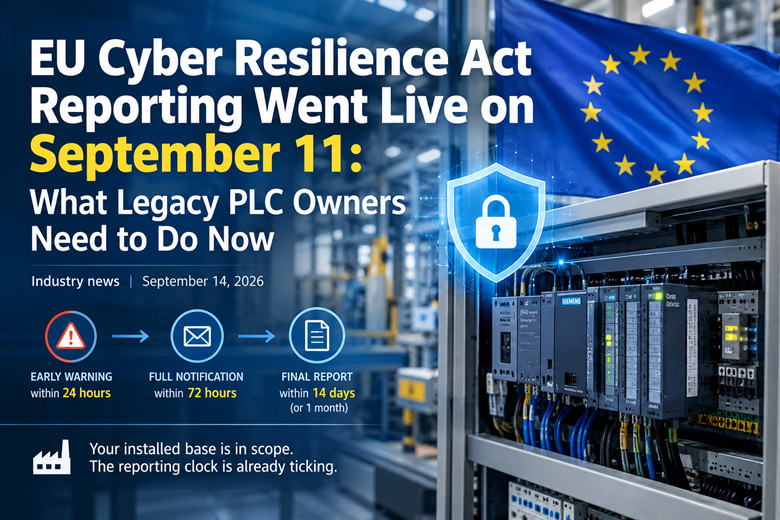
*Actualités du secteur | 14 septembre 2026*La date qui compte pour vous n'est pas le 11 décembre 2027, mais le 11 septembre 2026, il y a trois jours. Ce vendredi-là, les obligations de déclaration prévues par la réglementation européenne sur la cyber-résilience sont entrées en vigueur et concernent les équipements déjà installés dans vos armoires, et non ceux que vous pourriez acquérir l'année prochaine. Si un contrôleur, une interface homme-machine (IHM) ou un variateur de fréquence de votre usine dispose d'une connexion de données et qu'une faille de sécurité est exploitée, le fabricant a désormais 24 heures pour émettre une alerte et 72 heures pour déposer une notification complète auprès d'une plateforme européenne. Vous n'avez reçu aucun courrier à ce sujet. Votre stock de pièces détachées et votre plan d'investissement ont été établis en fonction de la date de décembre 2027, car c'est la date de référence pour le marquage CE, et elle reste valable. Simplement, ce n'est plus la date qui régit les déclarations. Ces deux dates sont désormais espacées de trois et quinze mois environ, et c'est cet intervalle qui peut entraîner des problèmes.Voici la version opérationnelle. Le reporting a commencé. Votre parc installé s'y trouve. Le chemin d'accès aux correctifs pour la majeure partie de ce parc installé est probablement introuvable. Ces trois phrases résument tout, et la suite de cet article explique comment un responsable de maintenance ou d'usine peut concrètement les exploiter. Qu'est-ce qui a changé le 11 septembre ? La loi relative à la cyber-résilience est le règlement (UE) 2024/2847. Elle est entrée en vigueur le 10 décembre 2024. L’article 71, paragraphe 2, précise le calendrier d’application de ses dispositions, qui s’échelonnent progressivement. Le chapitre IV, relatif aux organismes notifiés, est applicable depuis le 11 juin 2026. L’article 14, relatif à l’obligation de déclaration, est applicable depuis le 11 septembre 2026. Le régime de conformité principal, c’est-à-dire les exigences essentielles de l’annexe I, la documentation technique et le marquage CE, est applicable depuis le 11 décembre 2027.Vendredi dernier est entrée en vigueur l'obligation de déclaration pour les fabricants. À compter du 11 septembre 2026, tout fabricant devra signaler les vulnérabilités exploitées et les incidents graves affectant la sécurité des produits comportant des éléments numériques. Il s'agit de l'obligation de déclaration prévue à l'article 14. En clair : si un produit connecté commercialisé par le fabricant est exploité, ce dernier doit en informer les autorités compétentes sans délai.Rapide signifie mesurable. Dès qu'un fabricant a connaissance d'une vulnérabilité, il soumet une alerte précoce sous 24 heures, une notification complète sous 72 heures et un rapport final au plus tard 14 jours après la mise à disposition d'une mesure corrective pour une vulnérabilité activement exploitée, ou dans le mois suivant la notification de 72 heures pour un incident grave. Le signalement est unique et s'effectue via la plateforme de signalement unique (SRP) des CRA, mise en place par l'ENISA conformément à l'article 16 et opérationnelle depuis le 11 septembre 2026. La notification est transmise au CSIRT de l'établissement principal du fabricant et partagée avec l'ENISA et les autres CSIRT nationaux. L'ENISA a publié la liste des coordinateurs CSIRT couvrant les 27 États membres le 4 septembre 2026, ce qui indique que le dispositif a été finalisé juste avant l'échéance.Un détail important, souvent mal interprété, circule et permet de distinguer un problème de relations publiques d'un problème juridique. Le règlement délégué (UE) 2026/881 de la Commission, adopté le 11 décembre 2025, autorise une équipe CSIRT destinataire à différer la diffusion d'un rapport pour des raisons de cybersécurité. Il est essentiel de bien le lire. Ce règlement restreint l'accès au rapport, mais ne modifie pas le délai de dépôt. Rien dans ce règlement délégué ne suspend le délai de dépôt propre au fabricant. Si un fournisseur vous laisse entendre que ce délai pourrait être suspendu, rassurez-vous : il n'est pas suspendu.Il y a ensuite l'article 14(8), qui ajoute une obligation distincte d'informer les utilisateurs concernés. Si le fabricant ne le fait pas en temps voulu, les CSIRT notifiés peuvent informer eux-mêmes les utilisateurs s'ils le jugent proportionné et nécessaire. C'est un point essentiel à garder en tête lors d'une discussion relative à la garantie, car il s'agit de la réponse du règlement à la question de savoir qui, en dernier ressort, informe l'usine. Si le fabricant tarde à agir, l'autorité de régulation peut prendre des mesures. Pourquoi les équipements anciens sont-ils bloqués ? L'idée reçue que j'entends le plus souvent, et même de la part de personnes qui devraient être mieux informées, est que tout produit vendu avant décembre 2027 bénéficie d'une clause de droits acquis et n'est donc pas concerné par cette réglementation. C'est en partie vrai, et l'autre moitié, fausse, est coûteuse.L'article 69(2) prévoit une clause de droits acquis pour les produits mis sur le marché avant le 11 décembre 2027, sauf s'ils subissent une modification substantielle après cette date. Ainsi, une machine intacte, fonctionnant avec son micrologiciel d'origine et sans modification significative, est exemptée du marquage CE et des exigences essentielles de l'annexe I. Parfait. Pour une ligne non modifiée, vous ne serez pas impliqué dans un projet de mise en conformité, et personne ne vous demandera de redocumenter un panneau fabriqué en 2011.L’article 69(3) prévaut spécifiquement en matière de déclaration. L’obligation prévue à l’article 14 s’applique à tous les produits concernés comportant des éléments numériques mis sur le marché avant le 11 décembre 2027, sans limite d’âge ni exception pour les équipements anciens. Il convient de s’attarder un instant sur l’expression « sans limite d’âge ». Il n’est pas question de cinq ans, ni de dix ans, ni de « toujours pris en charge ». Il est question de tous les produits concernés mis sur le marché avant cette date.Ajoutons à cela la règle de périmètre. Les produits comportant des éléments numériques dont l'utilisation prévue ou raisonnablement prévisible inclut une connexion de données logique ou physique, directe ou indirecte, à un appareil ou un réseau, sont concernés. Votre usine utilise des produits Siemens, Rockwell, Mitsubishi et de nombreuses autres marques, principalement des automates, des IHM, des variateurs et des blocs d'E/S. Ceux qui sont connectés à un réseau Ethernet ou à un bus de terrain permettant d'accéder au réseau de l'usine, ou auxquels n'importe qui peut vraisemblablement connecter un ordinateur portable, répondent à ce critère. Des exclusions explicites, précises et limitées, existent : dispositifs médicaux, homologation de type de véhicule, produits d'aviation civile, équipements maritimes, produits développés exclusivement pour la sécurité ou la défense nationale, et pièces de rechange identiques. Un contrôleur de ligne de conditionnement n'est pas concerné.Voici ce que cela signifie pour une usine utilisant des contrôleurs et des IHM installés entre 2005 et 2020 : vous n’êtes pas la partie tenue de déclarer la vulnérabilité. C’est le fabricant. Cependant, votre équipement est soumis à cette obligation, et ce, sans limite d’âge. Un PC client léger mis en service en 2008 est tout aussi susceptible d’être victime d’une vulnérabilité exploitée qu’un appareil livré le mois dernier, en ce qui concerne l’obligation de déclaration. L’équipement présent dans votre usine n’a pas changé. Ce qui a changé, c’est que l’entreprise qui l’a fabriqué est désormais soumise à une obligation légale de déclaration.Il y a une conséquence pratique à cela, et c'est celle que je souhaite que mon équipe comprenne. Dans un système de reporting continu (24h/24), la volonté et la capacité du fabricant à connaître l'état des équipements anciens deviennent un atout en matière de conformité. Les fournisseurs qui n'ont pas accès à un système vieux de dix ans ne sont pas exemptés de leurs obligations. Ils doivent déclarer ce qu'ils savent. Or, l'information circule via leurs services d'assistance et de sécurité, et si votre usine n'est pas intégrée à ce circuit, vous serez le dernier informé. Ce qui devrait inquiéter davantage un directeur d'usine que les rapports, c'est ce qui devrait le plus préoccuper. Le signalement est une échéance qui ne vous incombe pas. La question du correctif, elle, vous concerne, et elle est plus grave.Considérons le déroulement des événements. Une vulnérabilité dans un contrôleur obsolète est activement exploitée. Le fabricant en prend connaissance et déclenche un compte à rebours de 24 heures, puis de 72 heures. Conformément à l'article 14, il est tenu de déclarer ce qu'il sait. En revanche, il n'est pas tenu de corriger la vulnérabilité. La Commission a clairement indiqué qu'un fabricant peut se trouver dans l'incapacité d'enquêter sur une vulnérabilité dans un produit ancien, notamment parce que les environnements de compilation ne peuvent être recréés, que les dépendances sont indisponibles ou que les personnes connaissant le code ont quitté l'entreprise. Dans ce cas, le fabricant doit néanmoins notifier la vulnérabilité, mais n'est pas tenu par le règlement de remplir les autres obligations, telles que la gestion des vulnérabilités. Son devoir est de signaler ce qui est connu, et non de rouvrir une version datant de dix ans.Du point de vue d'un responsable des opérations, cette phrase est lourde de conséquences. Un contrôleur non pris en charge ne recevra pas de correctif. Il est fort probable que le problème soit signalé. Il existe donc désormais une procédure bien définie : le monde entier est informé de la vulnérabilité de votre ligne de production, le fabricant remplit les documents nécessaires dans les délais impartis, et rien ne change concrètement dans votre usine. Le signalement constitue une divulgation, et non une solution.Cela transforme la période de support, d'un simple atout lors de l'achat, en une date de sécurité impérative, et modifie la répartition des risques. Conformément à l'article 13(8), le fabricant doit définir une période de support pour la gestion des vulnérabilités, d'au moins cinq ans ou la durée d'utilisation prévue si celle-ci est plus courte, à compter de la mise sur le marché du produit, et doit indiquer la date de fin de cette période au moment de l'achat, au format mois et année au minimum. Conformément à l'article 13(9), chaque mise à jour de sécurité doit rester disponible pendant au moins dix ans après sa publication, ou pour la durée restante de la période de support, la plus longue des deux prévalant. Les mises à jour de sécurité doivent être fournies gratuitement, sauf exception limitée pour les produits destinés à des entreprises sur mesure.La période de support minimale de cinq ans, imposée par la réglementation, est un seuil court. Cinq ans pour une commande passée en 2026 correspondent à 2031. Cinq ans pour une commande passée en 2019 correspondent à 2024, une date déjà dépassée. Dans cette usine, certains panneaux sont plus anciens que ceux qui les utilisent actuellement. Par conséquent, la date de fin de support indiquée, en mois et en année, est désormais ce qui ressemble le plus à une étiquette d'expiration pour un équipement de contrôle ; elle devrait figurer dans le registre des actifs, à côté du numéro de modèle, et non dans les documents marketing d'un fournisseur.L'argument de la migration découle de ce constat sans aucune intervention technique. Si la date de fin de support correspond à la date limite pour laquelle on peut espérer une correction de vulnérabilité, et que le système de signalement remonte jusqu'à avant 2027 sans limite d'ancienneté, alors cette date de fin de support constitue une date limite de sécurité. Une date limite de sécurité obsolète relève du problème d'approvisionnement. Il ne s'agit pas d'un problème informatique, car le service informatique n'achète pas le contrôleur, ne stocke pas les pièces de rechange et n'est pas responsable de la ligne de production à la fin de la période de migration. Cette ligne de production reste sous la responsabilité du responsable de la maintenance, puis, en dernier recours, sous celle du comité d'investissement. Ce que la plante doit faire Vous n'avez pas besoin de devenir responsable de la conformité pour cela. Il suffit de quatre tâches qu'un responsable peut confier à des personnes désignées, et l'une d'elles peut commencer dès cette semaine.Établissez une liste des équipements de contrôle connectés, en indiquant la date de fin de la période de support pour chaque élément. Le terme « connecté » est ici essentiel. Sont concernés tous les équipements du réseau de l'usine, ceux connectés à un bus de terrain, ainsi que tout appareil susceptible d'être utilisé par un intégrateur ou un fournisseur via son ordinateur portable. Si vous disposez déjà d'une GMAO ou d'un registre d'actifs contenant les numéros d'identification, enrichissez-le plutôt que de créer une feuille de calcul parallèle, car une seconde liste deviendra obsolète.Demandez aux fournisseurs et distributeurs la date de fin de support annoncée par écrit. Pour tout achat effectué à partir de maintenant, considérez cette date comme une spécification au même titre que le nombre d'entrées/sorties et le prix. Personne ne négocie un contrôleur sans connaître le nombre d'entrées numériques qu'il possède. Dès ce trimestre, la date de fin de support doit être abordée systématiquement, en mois et en années, et figurer par écrit sur le devis si possible. Une réponse verbale ne constitue pas une garantie de support.Intégrez les canaux de communication des fournisseurs d'automatisation aux descriptions de poste d'une personne. Pas une boîte de réception partagée que personne ne consulte, ni une adresse e-mail personnelle qui disparaît avec la personne qui part. Un rôle dédié, avec une redondance et un accès à un test de sécurité auquel les deux personnes peuvent se connecter. Les avis des fournisseurs permettent de détecter qu'une vulnérabilité est passée du stade théorique à l'exploitation active, et c'est le point de départ de tout ce qui est abordé dans cet article.Triez le matériel en fonction de ce qui peut encore être mis à jour et de ce qui ne l'est plus. Ce tri n'est pas une simple formalité de conformité, mais votre file d'attente de migration. Tout ce qui est encore sous support est ajouté à la liste de maintenance. Tout ce qui n'est plus sous support est ajouté à la liste de migration, classé par ordre décroissant du coût de la ligne lorsqu'elle est hors service. Voilà pour le tri. Vous n'avez pas besoin d'un modèle de risque pour établir cette liste ; il vous suffit des dates de support de l'étape 2 et d'une appréciation de la criticité, que vous avez déjà en tête.Intégrez le 11 décembre 2027 à votre plan d'investissement au lieu de le traiter comme une simple question informatique. C'est la date d'entrée en vigueur du régime de conformité complet, et c'est également l'échéance qui vous est annoncée depuis deux ans. C'est précisément pourquoi il est erroné de se baser uniquement sur cette date. Si votre file d'attente de migration n'est financée qu'à l'approche de 2027, vous devrez effectuer les migrations sous pression, sans aucune marge de négociation sur les délais ou les prix. Financer la file d'attente un an à l'avance est moins coûteux que de le faire au dernier trimestre 2027, et l'argument de sécurité est désormais la véritable raison d'agir, et non plus un simple slogan.Il y a un autre élément essentiel à prendre en compte par un gestionnaire : les relations, bien plus que les procédures. Pour obtenir une réponse concernant le support technique, vous devez généralement vous adresser au distributeur ou au revendeur qui vous a vendu le module, ou encore à l'intégrateur qui l'a spécifié. Ces personnes entretiennent une relation privilégiée avec le fabricant, contrairement à vous, et peuvent obtenir une réponse écrite, contrairement à une demande d'assistance générale qui resterait sans réponse. C'est pourquoi il est préférable de privilégier un nombre restreint de fournisseurs et d'entretenir des relations de support de qualité plutôt que de rechercher systématiquement le devis le moins cher. Lorsque vous avez besoin d'une date de fin de support écrite, d'une réponse concernant la documentation ou d'une allocation pour un dernier achat, vous découvrez rapidement qui souhaite réellement travailler avec vous. Calendrier Date | Ce qui s'applique11 juin 2026 | Le chapitre IV du règlement, relatif aux organismes notifiés, s’applique.11 septembre 2026 | L’article 14 s’applique aux obligations de déclaration. Les fabricants doivent signaler les vulnérabilités exploitées et les incidents graves affectant la sécurité des produits comportant des éléments numériques.Dès qu'un fabricant prend connaissance d'une vulnérabilité, le délai de signalement est le suivant : alerte précoce sous 24 heures, notification complète sous 72 heures et rapport final au plus tard 14 jours après la mise à disposition d'une mesure corrective pour une vulnérabilité activement exploitée, ou dans un délai d'un mois après la notification de 72 heures pour un incident grave.11 décembre 2027 | Le régime complet de conformité du fabricant s'applique, y compris les exigences essentielles de l'annexe I, la documentation technique et le marquage CE.Deux remarques concernant ce tableau. Premièrement, la ligne de déclaration au milieu ne concerne pas un événement ponctuel. Il s'agit d'une obligation permanente qui se déclenche chaque fois qu'un fabricant a connaissance d'une vulnérabilité exploitée ou d'un incident grave. C'est pourquoi c'est le délai, et non la date, qu'il faut retenir. Deuxièmement, les deux lignes datées ne correspondent pas au même projet. La ligne de septembre 2026 concerne la divulgation et est déjà en cours. La ligne de décembre 2027 concerne la conformité et doit être prise en compte dans votre plan d'investissement. Pénalités, brièvement L’article 64 fixe le montant des sanctions. En cas de non-respect des exigences essentielles de l’annexe I ou des obligations prévues aux articles 13 et 14, les amendes administratives peuvent atteindre 15 millions d’euros ou, pour une entreprise, 2,5 % de son chiffre d’affaires annuel mondial total de l’exercice précédent, le montant le plus élevé étant retenu. Les autres obligations sont passibles d’amendes allant jusqu’à 10 millions d’euros ou 2 %. La communication d’informations inexactes, incomplètes ou trompeuses aux organismes notifiés ou aux autorités de surveillance du marché est passible d’une amende pouvant atteindre 5 millions d’euros ou 1 %. Les États membres fixent leurs propres règles en matière de sanctions ; leur application concrète varie donc d’un pays à l’autre.C'est le risque supporté par le fabricant. Il ne l'est pas par vous, et je ne m'avancerais pas à chiffrer son coût pour une usine, car il n'existe pas. En revanche, il explique certains comportements. Un fournisseur risquant une amende de 15 millions d'euros, soit 2,5 % de son chiffre d'affaires, a tout intérêt à mettre en place un processus de gestion des vulnérabilités efficace : canaux de signalement, tri, et la possibilité de répondre sous 24 heures. Il a également tout intérêt à être vigilant quant à la documentation qu'il écrit. Attendez-vous à ce que les demandes de documentation concernant la durée de vie du support, la disponibilité des mises à jour et l'état des problèmes connus se durcissent au cours des dix-huit prochains mois, et à ce qu'une réponse verbale vague soit remplacée par une réponse écrite standardisée. Globalement, c'est une bonne chose pour l'acheteur, car un fabricant contraint de mesurer un élément a tendance à le maîtriser. Le rôle de l'acheteur est de poser la question de manière à obtenir une réponse datée plutôt qu'une simple brochure.Je ne tirerais pas de conclusions hâtives de ces chiffres concernant les amendes. Personne n'est verbalisé aujourd'hui, et je n'ai pas connaissance d'une vague de contrôles avant le début du régime de conformité en 2027. L'intérêt actuel réside dans le fait que la date de septembre est désormais effective et que cela incite à fournir davantage d'informations sur sa propre installation.L'angle des pièces de rechangeLes pièces de rechange identiques sont exclues du champ d'application de la réglementation. Cette exclusion est réelle et spécifique, et elle concerne les produits vendus par un fournisseur de pièces. Si vous achetez un module de remplacement identique pour l'installer dans une armoire qui en est déjà équipée, la pièce de rechange elle-même n'est pas considérée comme un produit contenant des éléments numériques au sens de cette réglementation.N'interprétez pas cela comme une réponse de conformité, car le contrôleur dans lequel ces pièces sont intégrées n'est pas exclu. L'exclusion concerne la pièce détachée, et non le dispositif qui la contient. Une usine ne peut pas réduire son exposition en achetant un module identique supplémentaire. Si ce contrôleur fait l'objet d'un rapport suite à l'exploitation active d'une vulnérabilité, l'exclusion de la pièce détachée ne vous sera d'aucune utilité.La véritable solution tient en deux points : soit une période de support suffisamment longue pour vous éviter tout problème, soit un plan de migration assorti d'une date butoir. Il n'existe pas de troisième option impliquant un bon de commande et un stockage temporaire.Cela dit, la gestion des pièces de rechange et la migration ne sont pas incompatibles, et un responsable ne devrait pas les considérer comme telles. L'objectif principal est de maintenir les systèmes critiques en fonctionnement pendant la migration, et une ligne de production hors support nécessite généralement des pièces de rechange en stock précisément parce qu'elle ne peut être corrigée. Il faut analyser la situation du point de vue des opérations. Si un contrôleur arrive en fin de support, aucune mise à jour du firmware n'est prévue ; par conséquent, une panne de ce contrôleur constitue un incident matériel auquel il faut répondre par du matériel. La migration peut être prévue dans dix-huit mois dans le plan d'investissement, et la ligne de production doit continuer à fonctionner à chaque quart de travail d'ici là. Cela signifie que la question du dernier achat, du niveau de stock et de la source d'approvisionnement pour ce contrôleur devient plus importante, et non moins, pendant la période entre la date limite de sécurité et la date de migration. Avoir une pièce de rechange en stock ne corrige pas la vulnérabilité. Cela permet de survivre à l'exposition suffisamment longtemps pour migrer hors de celle-ci, ce qui est une démarche différente et légitime.Il existe une autre raison de maintenir un approvisionnement régulier en pièces détachées, et elle n'a rien à voir avec la réglementation. Un programme de migration prend des années à mettre en œuvre dans une usine, quelle que soit sa taille. Pendant ce temps, les lignes de production existantes tombent en panne, comme toujours, au pire moment, sur le quart de travail le moins bien couvert. L'usine qui dispose d'un approvisionnement en pièces détachées documenté et d'un stock suffisant peut mener à bien sa migration sans que ces deux problèmes ne se conjuguent. Liste de contrôle de cette semaine 1. Commencez la liste des équipements connectés. Relevez les numéros d'identification, le fabricant, le modèle et une année d'installation approximative pour chaque contrôleur, IHM, variateur et bloc d'E/S connecté au réseau de l'usine. Désignez un responsable et fixez une date pour la première étape. La colonne « Date de fin de support » peut rester vide pour le moment.2. Envoyez une demande écrite concernant la période de support aux cinq principaux fournisseurs ou distributeurs (en fonction du nombre de produits installés). Demandez par écrit la date de fin de la période de support pour chaque gamme de produits, en mois et en année. Notez la date de votre demande et prévoyez un suivi.3. Désignez la personne responsable des avis de sécurité des fournisseurs, ainsi que son remplaçant. Assurez-vous que ces deux personnes ont bien accès aux canaux de vos principales marques d'automatisation. Dans le cas contraire, configurez les abonnements cette semaine.4. Désormais, la date de fin de support doit être considérée comme une spécification lors des nouveaux achats, au même titre que le nombre d'E/S et le prix. Intégrez-la au modèle de demande standard afin qu'elle ne soit plus facultative.5. Effectuez un premier tri : marquez comme « maintenir » tout ce qui se trouve dans sa période de support, et comme « migrer » tout ce qui n’en est pas, puis classez les éléments à migrer en fonction du coût d’arrêt de la ligne. Vous disposez ainsi d’une file d’attente de migration justifiée par des critères de sécurité.6. Inscrivez le 11 décembre 2027 dans le plan d'investissement comme une ligne budgétaire datée, assortie d'un numéro, et non comme une simple note. Le régime de conformité débute à cette date et c'est cette échéance qui finance votre file d'attente de migration.7. Notez la date de septembre 2026 dans votre journal des risques ou votre analyse d'installations. Les rapports sont générés en temps réel, sans limite d'ancienneté, et c'est pourquoi les dates de fin de support sont désormais considérées comme des dates de sécurité.Il ne s'agit pas de paperasserie gratuite. Ce sont les mêmes informations qu'un responsable de la maintenance souhaiterait obtenir de toute façon : la nature de l'équipement, la durée de sa maintenance, son coût d'exploitation et sa date de remplacement. La réglementation se contente d'ajouter des dates.Pour identifier rapidement les composants encore fonctionnels et ceux à migrer, consultez les pages dédiées aux automates programmables et variateurs sur tztechio.com/plc et tztechio.com/industrial-automation. Vous y trouverez facilement des informations sur la disponibilité des pièces par rapport à votre inventaire. Les pages des marques Siemens et Allen-Bradley couvrent la plupart des composants d'un panneau de commande européen existant. Commencez par votre inventaire : le reste en découle.--------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end)..
VOIR PLUS
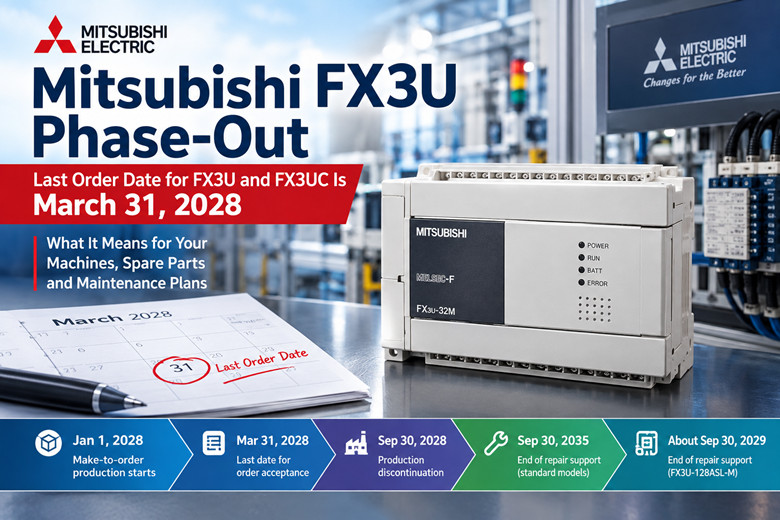
*Actualités du secteur | 7 septembre 2026*Mitsubishi Electric a annoncé la fin de la production du MELSEC-F FX3U, le micro-automate programmable qui équipe une grande partie des petites machines du monde depuis son lancement en 2004. Dans le bulletin technique FAM-A-0116-B, « Arrêt de la production des modèles et extensions MELSEC-F FX3U/FX3UC », publié en avril 2026 et mis à jour en version B en mai 2026, Mitsubishi détaille le processus d'arrêt : la production sur commande débutera le 1er janvier 2028, la réception des commandes sera clôturée le 31 mars 2028, la production s'arrêtera le 30 septembre 2028 et le support technique sera assuré jusqu'au 30 septembre 2035. Le bulletin technique officiel au format PDF est disponible sur la page d'actualités techniques de Mitsubishi.Le calendrier de fin de vie des automates programmables industriels (API) revêt une importance capitale, bien au-delà des annonces habituelles de fin de vie dans ce secteur. Le FX3U n'est pas un automate de niche. Depuis 2004, il est le système de référence des lignes de conditionnement, des étiqueteuses, des petites unités de traitement des eaux, des panneaux de contrôle CVC, des commandes de vannes et de portes, ainsi que des machines OEM exportées vers tous les marchés mondiaux. Il est devenu le fleuron de la gamme MELSEC-F micro. Lorsqu'une plateforme aussi largement installée atteint sa date limite de commande, l'information dépasse le cadre du catalogue Mitsubishi et influence la stratégie de gestion des pièces détachées de chaque usine qui l'utilise encore.Résumé pratique pour les acheteurs et les techniciens de maintenance : les commandes sur catalogue des produits FX3U et FX3UC restent possibles jusqu’en 2027. À compter du 1er janvier 2028, Mitsubishi ne fabriquera ces modèles que sur commande, et la date limite pour passer une nouvelle commande est le 31 mars 2028. Les unités commandées durant cette période seront produites dans les mois suivants, et la production s’arrêtera le 30 septembre 2028. Le support technique sera ensuite assuré pendant sept ans, jusqu’au 30 septembre 2035, à une exception près : le FX3U-128ASL-M, développé en collaboration avec Anywire Corporation, ne bénéficiera que d’un an de support technique après l’arrêt de sa production. Pourquoi l'arrêt de la production du FX3U est un événement plus important qu'un simple avis de fin de vie La raison invoquée par Mitsubishi est celle qui cause la disparition de la plupart des appareils électroniques à longue durée de vie : la rupture de la chaîne d’approvisionnement. Le bulletin indique que les pièces détachées pour les modèles concernés ont été retirées du marché les unes après les autres, rendant la production difficile à maintenir, et que les manuels d’utilisation de ces modèles ne seront plus disponibles non plus.L'annonce du FX3U constitue la dernière étape d'une réduction plus large du matériel MELSEC existant. Jusqu'en 2026, Mitsubishi a fixé au 30 septembre 2026 la date limite de commande pour les processeurs Universal Q haute vitesse (bulletin FA-A-0418-A) et a transféré la série MELSEC-L en production à la commande (bulletin FA-A-0466-A). La tendance est claire : Mitsubishi concentre le développement et la production sur les plateformes actuelles, principalement la série MELSEC iQ-F (FX5) pour les petites machines, attribuant ainsi à chaque famille existante une fin de vie définie et publiée plutôt qu'une disponibilité indéfinie.Rien de tout cela ne rend le contrôleur FX3U mauvais ni les machines existantes obsolètes l'année prochaine. Cela limite simplement les nouvelles livraisons, et la période pour acheter de nouvelles unités et constituer des stocks de pièces détachées pour les machines qui fonctionneront jusqu'en 2030 est limitée et publique. Pour tous ceux qui assurent la maintenance d'équipements FX3U, il est temps de planifier dès maintenant. Aperçu du calendrier de retrait progressif Étape importante | Date | Signification concrèteLa production sur commande débute le 1er janvier 2028. Mitsubishi cesse la production en stock des FX3U/FX3UC et des produits d'extension associés. Les commandes restent acceptées, mais la production se fera uniquement sur commande.Date limite de commande | 31 mars 2028 | Dernier jour où Mitsubishi acceptera les nouvelles commandes pour les modèles concernés. Après cette date, aucune nouvelle commande ne pourra être passée par les voies habituelles.Arrêt de la production | 30 septembre 2028 | Fin de la fabrication. Les commandes passées avant le 31 mars sont produites dans les mois suivants ; après cette date, il n’y a plus aucune nouvelle production.Fin du support technique pour les modèles standard | 30 septembre 2035 | Sept ans après l'arrêt de la production. Les demandes de réparation sont traitées pendant cette période, sous réserve de la disponibilité des pièces détachées.Fin du support de réparation, FX3U-128ASL-M | Vers le 30 septembre 2029 | Le module maître AS-Link co-développé avec Anywire Corporation bénéficie d'environ un an de support de réparation après l'arrêt de la production, soit environ six ans de moins que le reste de la famille.Les calculs effectués à partir de la date de cet article rendent l'urgence concrète. Au 7 septembre 2026, il reste environ dix-neuf mois pour la prise de commandes : une quinzaine de mois de commandes par catalogue jusqu'à fin 2027, suivis d'une période de trois mois pour les commandes à la demande, du 1er janvier au 31 mars 2028. Les commandes passées avant le 31 mars seront fabriquées dans les six mois compris entre la date limite de commande et l'arrêt de la production, le 30 septembre.Pour la planification des réparations, le même calcul donne un délai de réparation de neuf ans à compter d'aujourd'hui pour les modèles standard, jusqu'au 30 septembre 2035. Le FX3U-128ASL-M fait exception, son support prenant fin aux alentours du 30 septembre 2029, soit dans environ trois ans ; tout site utilisant ce module devrait le considérer comme la première pièce à vérifier lors d'un examen des pièces détachées. La réponse précise à la question « quand le FX3U sera-t-il abandonné ? » : la prise de commandes se termine le 31 mars 2028 et la nouvelle production s'arrête le 30 septembre 2028 ; après cette date, la production sera assurée par les stocks existants et le service de réparation. Quels modèles FX3U et FX3UC sont concernés ? Le bulletin couvre un large éventail de sujets, témoignant de l'étendue de l'écosystème FX3U. Il aborde les unités centrales FX3U et leurs différentes alimentations, les unités centrales FX3UC à connecteurs, les modules d'extension FX2N, FX3U et FX3UC qui se connectaient à ces unités, les accessoires de programmation et de communication, ainsi que les cassettes mémoire utilisées par de nombreux sites pour le stockage des programmes. Unités principales FX3U Mitsubishi regroupe les unités principales FX3U concernées par type d'alimentation ; les exemples de numéros de modèle ci-dessous proviennent de son propre guide de remplacement.Groupe concerné | Types de suffixes couverts | Exemples de modèles cités dans le bulletinUnités principales FX3U alimentées en courant alternatif | /Types ES | FX3U-32MR/ES, FX3U-64MT/ES, FX3U-80MR/ESUnités principales FX3U alimentées en courant continu | Types /DS et /DSS | Couvertes par les listes de modèles du bulletinTypes FX3U UA1 | Variantes UA1 | Modèles couverts par les listes du bulletinLa famille /ES alimentée en courant alternatif est celle que la plupart des lecteurs reconnaîtront, car elle représente la majorité des machines FX3U raccordées au réseau électrique. Les variantes /DS et /DSS alimentées en courant continu concernent les installations alimentant le contrôleur via un bus 24 V CC, et les modèles UA1 sont des variantes de tension supplémentaires commercialisées par Mitsubishi sur certains marchés ; toutes sont concernées par l’arrêt de production.Les modèles présentés en exemple illustrent la gamme concernée. Le FX3U-32MR/ES est l'unité principale à 32 sorties relais, devenue le contrôleur standard pour les petites machines ; le FX3U-64MT/ES est son équivalent à 64 sorties transistor pour les applications à haute vitesse ; et le FX3U-80MR/ES montre que le bulletin s'étend aux unités principales de plus grande taille. Le choix de ces trois modèles comme exemples concrets indique que l'arrêt progressif concerne la majeure partie de la gamme, et non seulement les modèles marginaux. Unités principales FX3UC Le FX3UC est la version compacte à connecteurs de la gamme, conçue pour les machines où l'espace est restreint et où le câblage par connecteurs remplace les bornes à vis. Ce bulletin couvre les unités principales FX3UC alimentées en courant continu, toutes tailles de points et variantes de suffixe confondues.Groupe concerné | Tailles de points | Types de suffixes couverts | Exemple de modèle cité dans le bulletinUnités principales FX3UC alimentées en courant continu | 16, 32, 64 et 96 points | Types /D, /DS-T, /DSS et /DS-TS | FX3UC-64MT/DLes machines FX3UC sont courantes dans les équipements OEM compacts, où le format du connecteur facilite un câblage propre et un remplacement rapide. L'exemple du FX3UC-64MT/D sert de référence pour le guide de remplacement : Mitsubishi l'adapte directement au FX5UC-64MT/D, préservant ainsi le format du connecteur lors de la migration. Rallonges, câbles, convertisseurs et cassettes mémoire La liste des éléments concernés ne se limite pas aux unités principales. Le système FX3U s'étant développé par extension, le bulletin couvre le matériel d'extension présent dans de nombreuses installations et s'étend jusqu'au catalogue FX2N : les installations FX3U combinent fréquemment des unités d'extension FX2N et des unités principales FX3U sur le même rail DIN, ce qui explique pourquoi la liste des extensions inclut, entre autres, les unités d'E/S FX2N de classe 32 points.Catégorie d'équipement | Éléments concernés | RemarquesModules d'extension d'E/S et modèles d'extension | Modules d'extension d'E/S FX2N, FX3U et FX3UC | Inclut les modules d'E/S FX2N de classe 32 points ; couvre les modules utilisés pour étendre les systèmes au-delà des E/S intégrées de l'unité principaleCâbles de programmation et de communication | FX-422CAB-150 et câbles associés | Gamme de câbles permettant de connecter les PC et les outils de programmation aux automates programmables de la série FXConvertisseurs de signaux | FX-USB-AW | Convertisseur de signaux USB utilisé dans les configurations de programmation et de diagnostic PC-PLCCassettes mémoire | FX3U-FLROM-64L et FX3U-FLROM-1M | Mitsubishi ne propose aucun modèle alternatif pour ces cassettes.Le problème des cassettes mémoire mérite une attention particulière. Les FX3U-FLROM-64L et FX3U-FLROM-1M sont des cassettes de mémoire flash qui s'insèrent dans les unités principales FX3U pour le stockage des programmes et l'utilisation de la ROM. La note technique précise qu'il n'existe aucun modèle alternatif, une affirmation plus catégorique qu'une simple note de remplacement. Les sites qui utilisent des cassettes pour la sauvegarde de leurs programmes ou qui exécutent des programmes en mode ROM auront besoin d'une solution technique plutôt que d'une solution commerciale, car aucun successeur direct n'est prévu.Pour les équipes de maintenance, la conséquence pratique est simple. Le câble FX-422CAB-150 et le convertisseur FX-USB-AW sont les outils de prédilection d'un technicien lorsqu'un ordinateur portable doit communiquer avec un FX3U pour la programmation ou le diagnostic. Dès lors que ces composants ne figurent plus dans le catalogue, le cycle de maintenance quotidien s'en trouve bouleversé. Il est donc essentiel de commander les pièces détachées nécessaires avant la date limite ; cette dernière s'applique aussi bien aux câbles et aux convertisseurs qu'aux processeurs. Remplacement du FX5U : la voie de migration recommandée par le bulletin Mitsubishi recommande la gamme MELSEC iQ-F (FX5U, FX5UJ et FX5UC) comme alternative, une recommandation constante depuis des années. La gamme iQ-F est présentée comme la plateforme de remplacement pour les petites machines et migre vers le logiciel GX Works3, remplaçant ainsi l'environnement GX Works2 utilisé par les utilisateurs de FX3U. Les exemples de configuration ci-dessous constituent le guide le plus utile de cette note technique pour les ingénieurs préparant cette migration.Modèle FX3U existant | Remplacement direct du FX5 | Configuration alternative dans le bulletin techniqueFX3U-32MR/ES | FX5U-32MR/ES | FX5UJ-40MR/ESFX3U-64MT/ES | FX5U-64MT/ES | FX5UJ-60MT/ES plus FX5-8EYT/ESFX3U-80MR/ES | FX5U-80MR/ES | Non listéFX3UC-64MT/D | FX5UC-64MT/D | Non listéVariantes de sortie à triac à puits /MS | Unités à transistors /MT avec cartes d'adaptation de relais externes | Adaptateur de relais FA-TH16YSR20S, avec accessoires FA-CBL10(Y)M20 dans certaines configurationsLisez le tableau comme le ferait un ingénieur concepteur. Les migrations les plus simples sont les migrations directes : un FX3U-32MR/ES devient un FX5U-32MR/ES avec le même nombre de points, le même type de sortie relais et la même forme de référence. Les alternatives FX5UJ constituent la solution économique : le FX5UJ est le modèle d'entrée de gamme compact et abordable de la gamme iQ-F. La fiche technique indique qu'un FX5UJ-40MR/ES à 40 points peut remplacer un FX3U à 32 points. Pour une configuration à 64 points, un FX5UJ-60MT/ES à 60 points est associé à une extension FX5-8EYT/ES à 8 points afin d'atteindre le nombre d'E/S requis.Le mappage /MS est celui qui surprend. Les variantes de sortie à triac à puits /MS étaient utilisées lorsque les sorties devaient commuter des charges CA sans usure des relais. Dans l'environnement iQ-F, la note technique oriente ces applications vers des unités de sortie à transistor /MT, associées à un adaptateur de relais externe, notamment la carte d'adaptation FA-TH16YSR20S avec les accessoires FA-CBL10(Y)M20 dans certains mappages. En clair, la fonction de commutation CA est désormais assurée par une carte de relais externe pilotée par des sorties à transistor standard, et la mise en œuvre de ce changement implique de vérifier les courants de charge, la fréquence de commutation et l'encombrement, car la carte externe occupe un espace auparavant libéré par les anciennes sorties à triac.Trois réalités techniques sous-tendent chaque ligne du tableau de correspondance. Premièrement, la plateforme iQ-F est programmée dans GX Works 3, et non dans GX Works 2 ; les programmes écrits pour le FX3U ne se chargent pas tels quels dans un FX5, et ceux qui s'appuient sur des modules spécifiques au FX3U ou sur une ROM à cassette nécessitent d'importantes modifications. Deuxièmement, la famille FX5U offre des fonctionnalités inédites pour le FX3U, notamment l'Ethernet intégré sur les unités principales. Troisièmement, le FX5UC conserve le format à connecteurs pour les utilisateurs du FX3UC, garantissant ainsi la continuité du montage même lorsque le programme évolue. Pour un acheteur de composants d'automates Mitsubishi, la migration est un projet doté d'un budget d'ingénierie, et non une simple commande de remplacement ; c'est pourquoi il est crucial de commencer avant l'échéance de 2028. Quelles conséquences l'abandon progressif du FX3U aura-t-il pour les centrales utilisant ce moteur aujourd'hui ? Le parc installé de FX3U ne disparaîtra pas en 2028. Les machines équipées de contrôleurs FX3U continueront de fonctionner pendant une décennie, voire plus, après l'arrêt de la production, car les automates programmables sont mis hors service en même temps que les machines, et non lors du renouvellement du catalogue. Ce bulletin modifie l'offre de ces machines.Considérons le calendrier du point de vue de l'atelier. Une machine achetée neuve en 2026 a une période de maintenance et de support technique jusqu'au 30 septembre 2035, soit environ neuf ans à partir d'aujourd'hui. Une machine plus ancienne a la même période de maintenance et de support. Le goulot d'étranglement n'est pas la durée de la maintenance, mais l'approvisionnement en nouvelles unités. Après le 31 mars 2028, les seules sources d'unités FX3U neuves sont les stocks invendus des distributeurs. Après le 30 septembre 2028, les seules sources de matériel FX3U sont les anciens stocks, le marché de l'occasion et le service de réparation. Aucune de ces solutions ne permet de pallier une panne de processeur en 2030, sans pièces de rechange disponibles.C’est le piège qui guette les non-préparés. Le FX3U ne tombera pas en panne d’un seul coup en 2028 ; les pannes se feront progressivement, machine par machine, tout au long des années 2030 : une alimentation après une surtension, un module de sortie suite à un court-circuit d’actionneur, un processeur après des années de cycles thermiques. Chaque panne est facile à réparer tant que les pièces détachées sont disponibles, mais pose un problème de planification lorsqu’elles ne le sont pas. La mise hors service progressive transforme une simple question d’approvisionnement en pièces de rechange en une période d’approvisionnement limitée, qui prendra fin le 31 mars 2028.Pour les constructeurs, les enjeux sont différents, mais tout aussi réels. Tout constructeur qui conçoit encore de nouvelles machines autour du FX3U en 2026 et 2027 s'engage sur une plateforme dont le carnet de commandes sera fermé dans moins de deux ans. Un programme de production lancé en 2027, prévu sur cinq ans, nécessitera du matériel FX3U jusqu'en 2032, soit quatre ans après l'arrêt de sa fabrication par Mitsubishi. Ce calcul implique soit un achat important de pièces détachées en amont, soit un changement de plateforme en cours de production, l'option la plus coûteuse. Ce bulletin constitue de fait un ordre de gel des conceptions pour les constructeurs : les nouveaux modèles de machines doivent être conçus sur la ligne iQ-F avant la fermeture du calendrier, tandis que les produits existants basés sur le FX3U doivent disposer d'un plan de dernier réapprovisionnement documenté. Continuer ou migrer : analyser la machine de décision machine par machine La mise hors service progressive n'impose pas de réponse unique ; elle impose une décision, machine par machine. Le maintien en service est justifié pour les équipements en bon état mécanique et loin de la fin de leur durée de vie : ils nécessitent un plan de pièces de rechange, et non un nouveau contrôleur. La migration est justifiée pour les machines déjà éligibles à une modernisation, nécessitant une nouvelle connectivité ou dont les besoins dépassent les capacités du FX3U.Factor | Lean continue de fonctionner | Lean migre vers FX5Durée de vie restante de la machine | Cinq ans ou plus de bon fonctionnement mécanique | Machine proche de la modernisation ou du remplacementPosition sur les pièces détachées | Accès direct au stock de processeurs, d'E/S et d'accessoires avant le 31 mars 2028 | Aucun budget ni intérêt pour un dernier achat de stockComplexité du programme | Schéma simple, bien documenté, facilement reproductible en cas de perte | Utilisation intensive de modules, cassettes ou matériel AS-Link spécifiques au FX3UBesoins en connectivité | Machine autonome, les communications actuelles suffisent | L'usine exige désormais une connexion Ethernet, la collecte de données ou un accès à distanceRessources d'ingénierie | Aucune expérience interne avec GX Works3 ni budget de migration | Personnel prêt à migrer vers GX Works3 et à revalider les programmesUtilisation de la cassette FLROM | Aucune, ou programme stocké uniquement sous forme de sauvegarde de fichier | Le fonctionnement sur cassette ROM fait partie intégrante de la conception et il n'existe aucune alternative à la cassette.L'intérêt économique du maintien en service mérite d'être examiné attentivement. Stocker un processeur de rechange, un module d'E/S de rechange et les accessoires nécessaires à une machine est peu coûteux comparé à une migration, qui implique du temps d'ingénierie, la conversion du programme, la revalidation, le recâblage du panneau, la mise à jour de la documentation et le risque de problèmes de démarrage sur une machine qui fonctionnait parfaitement auparavant. Pour une machine en bon état de fonctionnement et aux exigences de contrôle simples, l'achat de pièces détachées de dernière minute est souvent la solution la plus économique et la moins risquée. Le hic ? Cette option a une date limite : le 31 mars 2028.La migration s'avère avantageuse lorsque la machine est déjà éligible à une modernisation. Si l'usine prévoit de toute façon une refonte du panneau, le remplacement d'une dernière FX3U par une FX5U engendre un surcoût minime et permet de repartir à zéro : la plateforme FX5 est à jour, sa production n'est pas menacée et son cycle de vie en maintenance est renouvelé. La migration est également gagnante en termes de fonctionnalités, car les unités principales FX5U intègrent l'Ethernet et Mitsubishi concentre ses efforts de développement sur la gamme iQ-F. Une usine qui standardise ses opérations sur iQ-F bénéficie ainsi d'un environnement d'ingénierie unique, GX Works3, au lieu de maintenir les compétences GX Works2 uniquement pour un parc vieillissant.La mauvaise solution consiste à ne rien faire jusqu'en 2028 et à laisser le calendrier décider. Une usine qui attend janvier 2028 pour lancer un audit passera ses dernières commandes au cours du même trimestre où elle tentera d'évaluer les migrations, alors que son carnet de commandes se resserrera et qu'elle n'aura plus le temps pour une seconde phase d'achat. Chaque machine du parc doit porter une étiquette indiquant clairement s'il faut la maintenir en service ou la migrer, avec une date précise, avant le début de la période de production à la commande. La réalité de la réparation : une période de sept ans avec des limites Le support technique de Mitsubishi est assuré jusqu'au 30 septembre 2035 pour les modèles FX3U et FX3UC standard, soit sept ans après l'arrêt de leur production. Cet engagement explique pourquoi l'arrêt de production ne se traduit pas par une obsolescence immédiate. Cependant, cette période de support technique ne garantit pas la réparation immédiate de chaque carte défectueuse. Les réparations dépendent de la disponibilité des pièces détachées, et la justification même du bulletin – l'arrêt progressif des composants – constitue la contrainte qui régit également le service de réparation. Au fil des ans, les réparations des modules les plus anciens deviendront plus lentes et moins fiables ; il est donc important d'en tenir compte dans le calcul des besoins en pièces détachées plutôt que de supposer une couverture sans faille pendant sept ans.L'exception concernant le FX3U-128ASL-M est le détail le plus important et le plus facile à négliger dans ce bulletin. Ce module, une unité maître AS-Link développée conjointement avec Anywire Corporation, ne bénéficie que d'un an environ de support technique après l'arrêt de sa production, soit jusqu'aux alentours du 30 septembre 2029. Un produit développé en collaboration dépend des engagements d'approvisionnement et de service du partenaire, qui ne sont pas liés au matériel Mitsubishi. Tout site utilisant des modules FX3U-128ASL-M doit les considérer comme la pièce de rechange prioritaire lors de l'audit : une pièce de rechange achetée avant la date limite coûte bien moins cher qu'une panne de l'unité maître en 2031, sans possibilité de réparation ni de remplacement immédiat.Il y a aussi un aspect documentaire. Le bulletin indique que les manuels des modèles concernés ne seront plus disponibles. Il est donc conseillé de télécharger et d'archiver les guides de câblage, les références de programmation et la documentation des modules à fonctions spéciales avant leur suppression des serveurs de documentation de Mitsubishi. Ces manuels archivés constituent une protection peu coûteuse et représentent le seul document, dans le cadre de cette transition, qui ne périme pas si vous les téléchargez dès maintenant. Que faire cette semaine Ce bulletin encourage la prise de décision rapide, et la plupart des actions sont peu coûteuses aujourd'hui. Voici une liste de contrôle pratique pour toute usine ou tout équipementier utilisant du matériel FX3U ou FX3UC :1. Extrayez la liste du parc installé. Comptez chaque CPU FX3U et FX3UC, notez le modèle exact et le suffixe (qui détermine l'alimentation CA ou CC, le type de sortie et le nombre de points), et signalez les machines avec des unités d'extension FX2N, des cassettes FLROM ou un FX3U-128ASL-M.2. Vérifiez que vos modèles sont conformes au bulletin FAM-A-0116-B. Le PDF est public ; assurez-vous que chaque module que vous utilisez est bien concerné, y compris les unités d'extension et les accessoires qu'il est facile d'oublier.3. Étiquetez chaque machine (à conserver ou à migrer) avec un propriétaire et une date, avant fin 2026.4. Établissez dès maintenant la liste des pièces de rechange pour les machines en maintenance : processeurs, modules d’E/S, pièces d’alimentation, câble FX-422CAB-150, convertisseur FX-USB-AW et tout autre élément nécessaire au kit de maintenance. Établissez le prix pendant que les commandes sont ouvertes.5. Le FX3U-128ASL-M doit être traité en priorité. Son support technique prendra fin vers le 30 septembre 2029, soit environ six ans avant celui des autres modèles de la gamme. Il est donc conseillé de commander une pièce de rechange bien avant le 31 mars 2028.6. Réglez la question du FLROM. Les FX3U-FLROM-64L et FX3U-FLROM-1M n'ont pas de modèles alternatifs ; par conséquent, le stockage de programmes sur cassette est une tâche d'ingénierie qui devrait commencer dès maintenant, et non lors d'une transition prévue en 2028.7. Archivez les manuels de chaque modèle concerné avant leur arrêt de production et conservez-les dans un endroit où l'équipe de maintenance pourra les trouver.8. Inscrivez les dates sur le calendrier : commandes normales jusqu’en 2027, production sur commande du 1er janvier au 31 mars 2028, arrêt de la production le 30 septembre 2028. Fixez les échéances d’approvisionnement internes au moins un trimestre avant chaque date.9. Pour les équipementiers, gelez les conceptions de nouvelles machines sur FX5 et fournissez aux produits existants basés sur FX3U un plan d'achat final documenté avec les quantités et une date.10. Réalisez un projet pilote de migration. Convertissez le programme d'une machine simple vers GX Works3 sur un FX5U ou FX5UJ et validez la correspondance du bulletin avec le nombre réel d'E/S et les contraintes du panneau. Un projet pilote mené à bien en 2027 rendrait l'échéance de 2028 caduque. En résumé, pour les acheteurs Mitsubishi a offert au marché ce qui est rare : une date de fin de production précise et annoncée avec plusieurs années d’avance, ainsi qu’une solution de remplacement cohérente pour la série iQ-F. Les conclusions sont claires. Les nouveaux équipements FX3U et FX3UC restent disponibles à la commande jusqu’à la fin de 2026 et pendant toute l’année 2027. La période de commande sur mesure, du 1er janvier au 31 mars 2028, est la dernière occasion de passer commande. La production s’arrête le 30 septembre 2028 et le support technique se poursuit jusqu’au 30 septembre 2035, à l’exception du FX3U-128ASL-M, dont le support prendra fin aux alentours du 30 septembre 2029.Pour les usines qui agissent cette année, la transition est gérable : les pièces de rechange peuvent être stockées, les manuels archivés, les machines en fonctionnement sécurisées et les équipements candidats à la migration vers les FX5U ou FX5UJ selon un calendrier d’ingénierie plutôt qu’en urgence. Pour les usines qui attendent, cette même transition se transforme en une course contre la montre pour passer des commandes de dernière minute dans un délai de trois mois, une dépendance accrue aux anciens stocks et des machines dont les possibilités de réparation se réduisent d’année en année.Le FX3U a acquis sa place grâce à sa fiabilité, son faible coût et sa large diffusion. Son retrait progressif ne remet pas en cause cette réputation ; il modifie les règles d'approvisionnement, et ces nouvelles règles ont une date limite. Le travail commence par un audit et l'établissement d'un calendrier. Les sections « Pièces détachées pour automates programmables » et « Composants d'automatisation industrielle » du site tztechio.com permettent de suivre cette transition, et la page Mitsubishi constitue un point de départ pratique pour trouver des FX3U en stock et des alternatives au FX5 tant que ces deux modèles restent disponibles via les circuits de distribution habituels.URL Slug: mitsubishi-fx3u-fx3uc-phase-out-news----------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end)..
VOIR PLUS
*Analyse de l'actualité pour les directeurs d'usine | 31 août 2026*Le 1er octobre 2026 est la date Siemens La garantie des pièces détachées pour les panneaux IHM les plus courants des 15 dernières années est interrompue. Le KTP400 Basic sur votre ligne de remplissage, le TP177B sur votre machine d'emballage, le MP 277 dans l'armoire de commande de votre chargeuse compacte, le panneau mobile 177 que votre équipe de réglage transporte entre les postes : tous ces panneaux passent à la norme P.M490 à cette date. Concrètement, cela signifie que la disponibilité se fera uniquement sur stock, et qu'aucun réapprovisionnement ne sera nécessaire.Si vous n'avez pas encore comptabilisé ces panneaux, c'est le moment de le faire. Un panneau TP177B de 6 pouces défectueux sur une ligne de production peut engendrer des pertes de production horaires supérieures au coût unitaire d'un panneau de rechange. L'arrêt d'une ligne de production coûte généralement de plusieurs centaines à plusieurs milliers de dollars par heure, selon le secteur d'activité. Un panneau de rechange par machine critique n'est pas une dépense, c'est une assurance.Siemens a publié la modification de statut le 26 août 2026 dans l'entrée 109486162 du support en ligne pour l'industrie, intitulée « Modification de statut des produits SIMATIC IHM ». Ces modifications prendront effet le 30 septembre 2026 et le 1er octobre 2026. Les produits concernés appartiennent à la génération KTP Basic, à la famille classique x77 et à la gamme Mobile Panel. Ensemble, ils représentent une part importante des IHM installées sur les machines industrielles depuis le milieu des années 2000. Ce qui a changé : trois étapes clés expliquées en langage clair Siemens fait passer chaque produit par des étapes clés de son cycle de vie. Trois d'entre elles sont importantes ici.P.M400 est l'annonce de fin de vie d'un produit. Siemens informe le marché qu'un produit entre en phase de retrait progressif. Vous pouvez toujours le commander et bénéficier du support habituel, mais sa durée de vie est désormais limitée.La référence P.M410 correspond à l'annulation du type de produit. Siemens arrête la production de ce type de produit et cesse d'accepter les commandes. La chaîne d'approvisionnement se réduit alors à ses stocks existants.La P.M490 marque l'arrêt de la production du produit et la fin de l'obligation de fournir des pièces détachées. Le produit n'est plus disponible, le support technique est interrompu et Siemens n'est plus tenu de fournir de pièces détachées. Les demandes de garantie concernant les produits déjà vendus continuent d'être traitées.Pour les panneaux présentés dans cet article, ce processus est en cours depuis des années. Les dernières dates de commande pour la génération x77 et les panneaux mobiles 177/277 se situaient aux alentours d'octobre 2014. Les machines équipées de ces panneaux sont en service depuis 15 ans, voire plus. Le 1er octobre 2026 marque la fin de ce processus. Après cette date, la fourniture de pièces détachées garantie prendra fin.Deux dates sont importantes. Le 30 septembre 2026 marque l'arrêt de la production de quatre modèles Multi Panel. Le 1er octobre 2026, ce sera l'arrêt de la production des panneaux KTP400/600 Basic, de la gamme x77 et des panneaux mobiles, ainsi que l'annonce de la mise hors service progressive de deux panneaux KP Basic.Un élément de contexte supplémentaire s'impose. La génération Comfort, censée remplacer la gamme x77, est elle-même en fin de vie. Les panneaux Comfort (KP400, KTP400, KP700, TP700, KP900, TP900, KP1200 et TP1200 Comfort, ainsi que les panneaux Comfort PRO TP1200, TP1500, TP1900 et TP2200) ont atteint leur cycle de vie P.M400 le 31 janvier 2026. Cela fait sept mois. Si vous avez reporté votre décision concernant un panneau Comfort, deux générations sont désormais concernées par ce changement. Modèles concernés : panneaux de base KTP400 et KTP600 Le KTP400 Les panneaux KTP600 Basic constituent l'entrée de gamme de la génération WinCC Basic. Ils sont omniprésents dans l'industrie : petites machines, compresseurs, équipements d'emballage, panneaux de commande OEM. Cinq numéros de commande atteindront P.M490 le 1er octobre 2026.Modèle | Numéro de commande (MLFB) | Événement du cycle de vie | Date d'effetKTP400 Basic mono PN | 6AV6647-0AA11-3AX0 | P.M490 | 1er octobre 2026KTP400 Couleur de base PN | 6AV6647-0AK11-3AX0 | P.M490 | 1er octobre 2026KTP600 Basic mono PN | 6AV6647-0AB11-3AX0 | P.M490 | 1er octobre 2026KTP600 Basic Color DP | 6AV6647-0AC11-3AX0 | P.M490 | 1er octobre 2026KTP600 Couleur de base PN | 6AV6647-0AD11-3AX0 | P.M490 | 1er octobre 2026Si votre installation utilise des panneaux KTP400 ou KTP600 Basic, vérifiez la plaque signalétique. La référence commence par 6AV6647. La présence de l'un de ces cinq chiffres indique que le panneau ne bénéficiera plus de la garantie d'approvisionnement en pièces détachées dans environ un mois. La famille x77 : TP177B, OP177B, TP277, OP277, MP277, MP377 La gamme x77 représente la génération classique et flexible de WinCC. Ces panneaux équipent des ordinateurs au Moyen-Orient, en Amérique et en Europe depuis le milieu des années 2000 : écrans de 6, 8 et 12 pouces, en versions tactiles et à clavier. Six références atteignent le P.M490 le 1er octobre 2026.Modèle | Numéro de commande (MLFB) | Événement du cycle de vie | Date d'effetTP177B 6" DP | 6AV6642-0BC01-1AX1 | P.M490 | 1er octobre 2026OP177B 6" DP | 6AV6642-0DC01-1AX1 | P.M490 | 1er octobre 2026TP 277 6" | 6AV6643-0AA01-1AX0 | P.M490 | 1er octobre 2026OP 277 6" | 6AV6643-0BA01-1AX0 | P.M490 | 1er octobre 2026MP 277 Écran tactile 8" | 6AV6643-0CB01-1AX2 | P.M490 | 1er octobre 2026Clé MP 377 12" | 6AV6644-0BA01-2AX1 | P.M490 | 1er octobre 2026Le TP177B mérite une attention particulière lors de l'audit. C'est l'une des interfaces homme-machine (IHM) 6 pouces les plus répandues de l'histoire industrielle. Ligne de conditionnement, ligne d'embouteillage, étiqueteuse, mini-unité de production : le TP177B est omniprésent. Le coût du panneau lui-même représente une fraction du coût d'une heure de production perdue sur cette ligne. Voilà tout l'argument en faveur de l'achat de la pièce de rechange avant le 1er octobre. Panneaux mobiles 177 et 277 Les panneaux mobiles sont les terminaux portables. Les séries 177 et 277 appartiennent à la même génération flexible WinCC que la famille x77. Si votre équipe de maintenance utilise un terminal portable pour manœuvrer une grue, un chariot de transfert ou une machine-outil, ces références sont importantes. Toutes ces commandes atteindront la version P.M490 le 1er octobre 2026.Modèle | Numéros de commande (MLFB) | Événement du cycle de vie | Date d'effetPanneau mobile 177 DP | 6AV6645-0AA01-0AX0, 6AV6645-0AB01-0AX0, 6AV6645-0AC01-0AX0 | P.M490 | 1er octobre 2026Panneau mobile 177 PN | 6AV6645-0BB01-0AX0, 6AV6645-0BC01-0AX0 | P.M490 | 1er octobre 2026Panneau mobile 277 | 6AV6645-0CB01-0AX0, 6AV6645-0CC01-0AX0 | P.M490 | 1er octobre 2026Panneau mobile 277 10" | 6AV6645-0BE02-0AX0 | P.M490 | 1er octobre 2026Les panneaux portables sont soumis à rude épreuve. Ils peuvent tomber, être traînés sur du béton, et le câble est particulièrement exposé. L'étui de rechange pour un panneau mobile est plus robuste que celui d'un panneau fixe, car le taux de panne d'un panneau portable est tout simplement plus élevé. Si vous utilisez ce type de panneau, prévoyez un appareil de rechange par équipe, ainsi que des câbles de connexion de rechange. Date du 30 septembre : annulation de type pour quatre panneaux multiples La veille de l'événement principal, quatre modèles Multi Panel ont atteint le P.M410, l'annulation du type, le 30 septembre 2026.Modèle | Numéro de commande (MLFB) | Événement du cycle de vie | Date d'effetMP 277 10" Tactile | 6AV6643-0CD01-1AX1 | Annulation de type P.M410 | 30 septembre 2026MP 277 Écran tactile 10" | 6AV6643-0CD01-1AX2 | Annulation de type P.M410 | 30 septembre 2026MP 377 12" Tactile | 6AV6644-0AA01-2AX0 | P.M410, puis P.M490 | 30 septembre et 1er octobre 2026MP 377 19" Tactile | 6AV6644-0AC01-2AX1 | P.M410, puis P.M490 | 30 septembre et 1er octobre 2026Pour les MP 377 12" Touch et MP 377 19" Touch, les deux étapes importantes coïncident : l’arrêt de la production le 30 septembre et la fin de la commercialisation le 1er octobre. Pour l’acheteur, cela ne change rien. Après le 30 septembre, les commandes seront traitées dans la limite des stocks disponibles. L’arrêt de la production du MP 277 10" Touch aura lieu à la même date, sans conséquence. Les KP300 et KP400 Basic : l'annonce aura lieu le 1er octobre. Deux panneaux KP Basic n'atteindront pas le niveau P.M490 cette année. Ils feront l'objet d'une annonce de retrait progressif (P.M400) le 1er octobre 2026, et l'annulation du type P.M410 suivra un an plus tard, le 1er octobre 2027.Modèle | Numéro de commande (MLFB) | Statut au 1er octobre 2026 | Prochaine étapeKP300 Basic mono PN | 6AV6647-0AH11-3AX1 | Annonce de retrait progressif du P.M400 | P.M410 le 1er octobre 2027KP400 Couleur de base PN | 6AV6647-0AJ11-3AX1 | Annonce de retrait progressif du P.M400 | P.M410 le 1er octobre 2027Ces deux produits bénéficient encore d'une disponibilité garantie d'un an. Intégrez-les dès maintenant à l'audit, afin de prendre la décision d'achat ou de migration sans pression. Ce que PM490 signifie concrètement en termes de disponibilité La P.M490 marque la fin de l'obligation de fournir des pièces détachées. Siemens n'est plus tenu de fournir de pièces détachées pour ce produit. Le produit n'est plus disponible et le support technique est interrompu. Les demandes de garantie concernant les panneaux déjà vendus continuent d'être traitées.Pour un responsable d'usine, cela se traduit concrètement en termes d'approvisionnement. Après le 1er octobre 2026, la disponibilité se fera uniquement sur stock. La chaîne d'approvisionnement garantie est interrompue. Les panneaux restants dans les entrepôts des distributeurs et les réserves des intégrateurs constituent l'intégralité du stock. Une fois ce stock épuisé, les sources restantes sont le marché de l'occasion et des surplus, ainsi que les fournisseurs spécialisés en pièces d'automatisation obsolètes, comme la gamme de pièces détachées IHM disponible sur tztechio.com. Les fournisseurs présents sur ce marché existent précisément pour cette phase du cycle de vie d'un produit.La disponibilité en stock uniquement entraîne trois conséquences.Tout d'abord, la date importe plus que le prix. Un KTP600 Basic acheté en septembre au prix catalogue est une aubaine comparé au même panneau acheté en novembre parmi les stocks restants, si tant est qu'on puisse le trouver. Les prix des composants électroniques industriels en fin de production ont tendance à augmenter à mesure que les stocks s'épuisent. Il ne s'agit pas de spéculation ; c'est le fonctionnement normal du marché des pièces en fin de vie.Deuxièmement, les stocks s'épuisent de manière inégale. Les modèles les plus courants partent en premier. Les panneaux TP177B et KTP600 Basic ont été installés en très grand nombre ; par conséquent, les stocks restants correspondant à ces références précises sont les premiers à disparaître. Si vous utilisez un modèle courant, agissez en conséquence.Troisièmement, le parc installé ne disparaît pas le 1er octobre. Les machines continuent de fonctionner et les panneaux continuent de tomber en panne au rythme normal. La demande pour ces pièces se maintient pendant des années. L'approvisionnement garanti prend fin à une date fixe. C'est dans cet écart entre la demande continue et l'offre finale que se situe le marché des pièces obsolètes, et c'est pourquoi cette date exige une action immédiate.Faites le calcul pour une ligne critique. Le panneau de commande d'une machine tombe en panne, en moyenne, une fois tous les deux ou trois ans, et jamais au mauvais moment. Un panneau de rechange pour ce type d'IHM coûte généralement de quelques centaines à quelques milliers de dollars, selon le modèle et le marché. Une heure de production perdue sur la ligne coûte des centaines, voire des milliers de dollars. Le constat est sans appel : la pièce de rechange est bon marché, l'arrêt de production ne l'est pas, et c'est précisément cet arrêt que vous devez assurer. Le même jour, une série de nouveautés : le 1er octobre est un jour important pour l'ensemble du catalogue Siemens. Les modifications apportées à l'interface homme-machine ne sont pas isolées. Le 1er octobre 2026 marquera simultanément des étapes importantes du cycle de vie pour plusieurs familles de produits Siemens. Ces modifications sont documentées dans les articles du support en ligne pour l'industrie publiés aux alentours du 26 août 2026.Famille de produits | Événement du cycle de vie | Date d'entrée en vigueur | Produit successeur ou notePanneaux SIMATIC IHM (cet article) | P.M490 | 1er octobre 2026 | Panneaux Comfort ou Unified ComfortModules centraux S7-400 | Annulation du type P.M410 | 1er octobre 2026 | Plateforme de remplacement ET 200SP HASIMOTION D | Annulation du type P.M410 | 1er octobre 2026 | Migration vers SIMATIC T-CPUProduits SINUMERIK 840D sl sélectionnés | Annulé | 1er octobre 2026 | SINUMERIK ONE succède à ce modèleAlimentations S7-300 / ET 200M sélectionnées | Annulé | 1er octobre 2026 | —Démarreur moteur M200D 3RK1 | P.M410 | 1er octobre 2026 | —Servomoteurs SIMOTICS S-1FK7 | P.M400 | 1er octobre 2026 | Successeurs des modèles S-1FK2 et S-1FT2Moteurs SIMOTICS-M 1PM4/1PM6/1PH4/1PH6 | Fin de vie du produit P.M500 | 30 septembre 2026 | Remplacement par 1PH8Pour un responsable d'usine, ce regroupement est important pour deux raisons. Premièrement, l'actualité concernant le S7-400. Les modules centraux S7-400 sont obsolètes à la même date, remplacés par la plateforme ET 200SP HA. Si votre usine utilise encore des racks S7-400, la question des pièces détachées pour automates Siemens est d'actualité en même temps que celle des IHM. Deuxièmement, ce regroupement permet d'optimiser un seul audit. Le comptage des IHM effectué cette semaine sert également d'audit pour les modules d'automates, les alimentations, les variateurs de vitesse et les moteurs. Un seul et même comptage couvre l'ensemble de ces équipements, et la même échéance s'applique.Une autre date importante s'ajoute à ce calendrier. Les moteurs SIMOTICS-M 1PM4, 1PM6, 1PH4 et 1PH6 atteindront la fin de leur cycle de vie (P.M500) le 30 septembre 2026, remplacés par le 1PH8. P.M500 marque la dernière étape de ce cycle. Si vous utilisez encore ces moteurs, ils ont déjà atteint ce jalon final. L'audit : comptez les panels cette semaine Voici l'audit. Il prend un après-midi et produit la liste des décisions pour l'ensemble du groupe du 1er octobre.1. Parcourez l'usine. Chaque machine, chaque armoire de commande, chaque poste opérateur. Lisez le numéro de commande sur la plaque signalétique de l'IHM et inscrivez-le à côté du nom de la machine. Le numéro recherché commence par 6AV6.2. Faites correspondre chaque nombre aux tableaux de cet article. Indiquez si chaque panneau est affecté ou non.3. Vérifiez le stock de pièces détachées. Pour chaque panneau concerné, de quoi disposez-vous exactement ? Un panneau de rechange, des films tactiles ou frontaux, des modules de rétroéclairage, des câbles de connexion, des modules de mémoire ou de transfert. La plupart des entreprises en possèdent moins qu’elles ne le pensent.4. Décidez pour chaque panneau et chaque machine : acheter une pièce de rechange, migrer le panneau ou l’utiliser jusqu’à panne en acceptant le risque. Notez la décision à côté de la durée de vie restante estimée de la machine.5. Pour chaque panneau que vous continuez à utiliser, passez la commande de rechange avant le 1er octobre.6. Pour chaque panneau que vous migrez, commencez la conversion maintenant, et non en décembre.Où trouver le numéro de commande ? Le numéro MLFB complet est imprimé sur la plaque signalétique à l'arrière du panneau, et sur la plupart de ces modèles, il figure également sur l'étiquette avant. Si la machine est en marche, commencez par lire l'étiquette avant. Si elle est illisible, le numéro complet se trouve sur la plaque signalétique arrière. Ne vous fiez pas uniquement au fichier projet WinCC. Le projet nomme le périphérique, mais la plaque signalétique vous donne le numéro de commande exact, et c'est ce numéro qui correspond sur le marché des pièces détachées.Les pièces de rechange essentielles pour un panneau en service ne se limitent pas au panneau lui-même. Les films tactiles et les films frontaux s'usent avec le temps. Les unités de rétroéclairage faiblissent et finissent par tomber en panne. Les câbles de connexion se cassent au niveau des points de flexion. Les modules de mémoire et de transfert contiennent les données du projet. Un kit de rechange complet pour un panneau comprend le panneau lui-même, un film frontal et un câble de connexion. Ce kit coûte une fraction du prix d'une panne imprévue. Si vous avez besoin d'aide pour vous procurer ces pièces, le catalogue de pièces détachées IHM répertorie les panneaux, les films et les accessoires des générations obsolètes. Chemins de remplacement en termes simples Si un panneau se déplace, le sens de déplacement est clair.Pour la famille x77 et les panneaux mobiles, la génération suivante est la gamme Comfort, avec par exemple les TP700 Comfort et TP900 Comfort, ou encore les nouveaux panneaux Unified Comfort. La conversion des projets s'effectue dans WinCC (TIA Portal). Elle n'est pas toujours parfaite. Les anciennes façades et les scripts nécessitent souvent des modifications, ce qui représente du temps de développement. Prévoyez un budget pour ces modifications et testez le projet converti en environnement de test avant de l'installer sur une machine en production.Pour les panneaux KTP400/600 Basic et KP300/400 Basic, le choix se porte entre les panneaux Basic de deuxième génération et la gamme Comfort, selon l'application. Un simple affichage d'état ne nécessite pas forcément le passage à la gamme Comfort. En revanche, un panneau gérant des recettes ou des tendances, si.Avant de choisir un successeur, vérifiez attentivement les caractéristiques techniques. La taille de l'écran, le nombre de touches de fonction, l'interface de bus de terrain (PROFIBUS DP ou PROFINET), la découpe de montage et la classification environnementale sont autant d'éléments importants. Si un panneau de 6 pouces intégré à une porte d'armoire électrique présente une découpe spécifique, il est essentiel de respecter cette dernière, sous peine de devoir payer un adaptateur et modifier la porte, en plus du remplacement du panneau lui-même.Deux remarques pratiques concernant le plan de migration. Premièrement, les conversions sont plus efficaces lorsqu'elles sont gérées par une seule personne. Attribuez la conversion WinCC de chaque machine à un technicien référent. Deuxièmement, ne migrez pas l'ensemble du parc en un seul mois. Procédez par étapes, machine par machine, et conservez un panneau de secours pour chaque machine jusqu'à ce que sa conversion soit validée. Ce panneau de secours constitue une sécurité essentielle pour une migration progressive et sécurisée. Que faire cette semaine La date limite est le 1er octobre 2026, soit dans environ un mois. Le travail se divise en sept étapes.7. Cette semaine : comptez toutes les IHM de l’usine. Inscrivez le numéro de commande à côté du nom de la machine. Vous ne pouvez pas déterminer ce que vous n’avez pas répertorié.8. Cette semaine : vérifiez l’étagère des pièces de rechange par rapport à la liste et complétez les pièces manquantes pour les panneaux que vous continuerez à utiliser.9. D'ici mi-septembre : prendre la décision d'achat ou de migration pour chaque panneau concerné, en fonction de la durée de vie restante de la machine et de son rôle dans la production.10. Avant le 1er octobre : passez vos commandes supplémentaires. Après cette date, la disponibilité dépendra des stocks disponibles et les prix des articles restants auront tendance à augmenter.11. Avant le 1er octobre : commandez les films tactiles, les rétroéclairages, les câbles et les modules de transfert pour les écrans que vous utilisez encore. Ces éléments tombent en panne avant l’écran lui-même.12. Pour les migrations : lancez dès maintenant la conversion WinCC, attribuez un propriétaire par machine et procédez à la bascule machine par machine.13. Utilisez le même audit pour le reste du groupe du 1er octobre : modules centraux S7-400, alimentations S7-300 et ET 200M, contrôleurs SIMOTION D, produits SINUMERIK 840D sl sélectionnés, démarreurs M200D et moteurs SIMOTICS.Si votre usine possède en stock des pièces d'automatisation obsolètes ou difficiles à trouver, l'approvisionnement en pièces d'automatisation industrielle est la solution de dernier recours pour pallier tout manque avant la date limite. Le marché des pièces abandonnées ne ferme pas le 1er octobre. L'approvisionnement garanti, lui, persiste. FAQ : les questions que se posent les responsables d'usine Pourrai-je encore acheter ce panneau après le 1er octobre 2026 ?Après la date P.M490, les panneaux ne sont plus disponibles chez Siemens et la fourniture de pièces détachées est interrompue. Seuls les stocks disponibles sont assurés. Les distributeurs et intégrateurs disposent des stocks restants ; une fois ces derniers épuisés, il faudra se tourner vers le marché de l'occasion et des surplus, ainsi que vers des fournisseurs spécialisés en composants d'automatisation obsolètes. Si vous avez besoin d'un panneau, achetez-le avant cette date, sinon vous risquez de payer le prix du marché.Combien de temps me reste-t-il ?Pour les panneaux KTP400/600 Basic, la famille x77 et les panneaux mobiles, la date limite est le 1er octobre 2026, date d'entrée en vigueur de la directive P.M490. Pour les écrans tactiles MP 277 10" et MP 377 12" et 19", l'annulation de la directive intervient le 30 septembre 2026, soit un jour plus tôt. Pour les panneaux KP300 et KP400 Basic, l'annonce de la directive P.M400 est publiée le 1er octobre 2026, et l'annulation de la directive P.M410 suit le 1er octobre 2027.Mon projet WinCC sera-t-il transféré ?Les projets x77 et Mobile Panel sont compatibles avec les panneaux Comfort ou Unified Comfort dans WinCC (TIA Portal). La conversion n'est pas toujours directe. Les anciennes façades et les scripts peuvent nécessiter une adaptation. Il est recommandé de planifier la conversion comme un projet d'ingénierie, avec un test préalable, et non comme une simple copie de fichier.Dois-je acheter des pièces de rechange ou migrer ?Fondez votre décision sur la durée de vie restante de la machine. Une machine avec encore de nombreuses années de service justifie à la fois l'acquisition d'un panneau de rechange dès maintenant pour assurer la continuité de la production et la mise en œuvre d'un plan de migration selon un calendrier que vous maîtrisez. Une machine en fin de vie ne justifie qu'un panneau de rechange, car son coût est inférieur à celui de la migration. Dans tous les cas, comparez le coût du panneau de rechange à celui d'un arrêt imprévu sur la ligne. Le rapport de force penche presque toujours en faveur du panneau de rechange.Que deviennent les demandes de garantie après la P.M490 ?Le traitement des demandes de garantie se poursuit. La mise à jour P.M490 met fin à l'obligation de fournir des pièces détachées et au support produit. Les demandes concernant les panneaux déjà vendus sont traitées normalement.Qu'en est-il des panneaux de confort ?La génération Comfort est déjà en cours de retrait. Les panneaux Comfort et Comfort PRO ont atteint leur date de fin de vie P.M400 le 31 janvier 2026. Si votre stratégie de migration pour la famille x77 était de passer à la génération Comfort, il est encore possible de le faire, mais cette génération est elle aussi en fin de vie. Deux générations sont en cours de remplacement simultanément.Le 1er octobre 2026 est-il un événement unique ?Non. Cette même date entraîne la suppression progressive de certains modules centraux S7-400, SIMOTION D, certains produits SINUMERIK 840D sl, certaines alimentations S7-300 et ET 200M, les démarreurs de moteurs M200D et les servomoteurs SIMOTICS. Les moteurs SIMOTICS-M 1PM4, 1PM6, 1PH4 et 1PH6 atteindront leur fin de vie un jour plus tôt, le 30 septembre 2026. Un audit unique à l'échelle de l'usine couvre l'ensemble du cluster.Le 1er octobre 2026 est une date de livraison, et non une date de panne machine. Les panneaux continuent de fonctionner après cette date. Seule la garantie associée change. Faites l'inventaire des panneaux présents dans votre usine cette semaine et établissez votre budget par panneau. Passez vos commandes avant cette date. Une ligne à l'arrêt coûte plus cher par heure que le coût unitaire d'un panneau de rechange. Un panneau de rechange par machine critique n'est pas une dépense, c'est une assurance.URL Slug: simatic-hmi-phase-out-october-2026--------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
VOIR PLUS
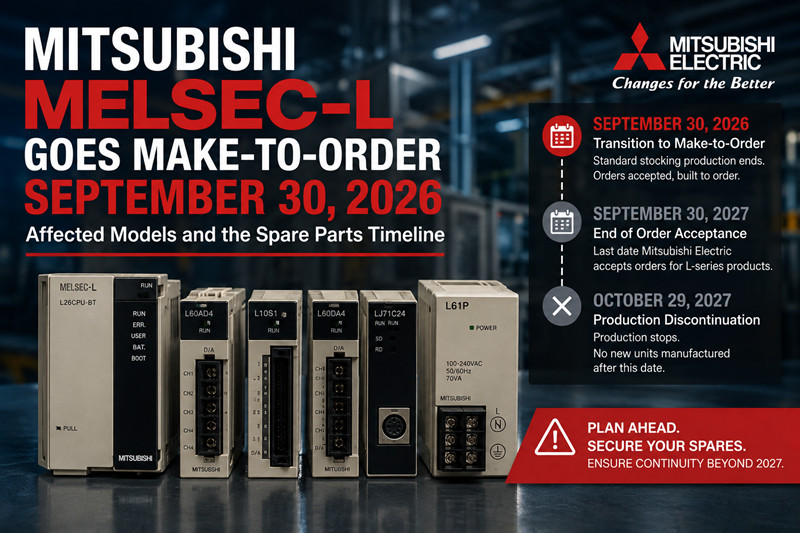
Publié le 24 août 2026. Toutes les dates, numéros de modèle et spécifications de cet article proviennent du bulletin technique FA-A-0466-B de Mitsubishi Electric (édition de septembre 2025, version B de juillet 2026). Cinq semaines avant la date limite de fabrication sur commande Le 30 septembre 2026, soit dans environ cinq semaines, marquera le passage à une production à la commande des automates programmables compacts Mitsubishi de la série MELSEC-L. Il s'agit de la première étape officielle d'un processus d'arrêt progressif qui s'achèvera par la cessation de la production le 29 octobre 2027.La date limite provient de Mitsubishi Electric Bulletin technique FA-A-0466-B, initialement publié en septembre 2025 et révisé en juillet 2026. Pour les équipes de maintenance, les assembleurs de panneaux, les équipementiers et les distributeurs, la signification pratique est claire : la disponibilité immédiate du matériel MELSEC-L prend fin ce mois-ci. Après le 30 septembre 2026, les unités ne seront fabriquées que sur commande confirmée, les délais de livraison s’allongeront et les prix se raffermiront. Après le 29 octobre 2027, aucune nouvelle unité ne sera produite et les seules sources d’approvisionnement seront les stocks existants, les circuits de distribution de surplus et le marché de l’occasion.Cette même date revêt une autre importance pour le parc installé de Mitsubishi. Le 30 septembre 2026 marque à la fois la date limite de commande pour la série MELSEC-Q, annoncée dans le bulletin FA-A-0418-A, et la transition vers la production à la commande pour le MELSEC-L. Deux grandes familles d'automates programmables atteignent leurs échéances le même jour, ce qui signifie que le marché des pièces détachées pour les deux familles se tend simultanément.La gamme MELSEC-L se positionnait entre les familles FX et Q. Elle était largement utilisée dans les systèmes de contrôle de machines, d'emballage et de construction de petite et moyenne taille en Asie, au Moyen-Orient et en Europe. Cette présence est importante. L'arrêt de la production concerne bien plus que les nouvelles conceptions. Toutes les machines en fonctionnement, tous les panneaux installés et tous les stocks de maintenance contenant encore des cartes de la série L sont concernés. Cette note d'information s'applique à l'ensemble de la gamme : les processeurs, les alimentations, les E/S, les modules analogiques, de positionnement, les modules réseau et les accessoires sont tous concernés par ce changement. Les trois dates importantes Le bulletin FA-A-0466-B établit un calendrier en trois étapes. Le voici en clair :Date | Événement | Ce que cela signifie concrètement30 septembre 2026 | Transition vers la production à la commande | Fin de la production standard en stock. Les commandes sont acceptées, mais les unités sont fabriquées sur commande. Les délais de livraison s'allongent.30 septembre 2027 | Fin de l'acceptation des commandes | Dernière date à laquelle Mitsubishi Electric accepte les commandes de produits de la série L.29 octobre 2027 | Arrêt de la production | La production cesse. Aucune nouvelle unité ne sera fabriquée après cette date.L'intervalle entre la première et la deuxième date correspond à la période d'acceptation des commandes : une année complète durant laquelle vous pouvez encore passer commande, mais uniquement dans le cadre d'un processus de fabrication à la demande. Toute personne ayant besoin de nouveaux composants de la série L pour un projet s'étendant au-delà de 2027 doit considérer le 30 septembre 2027 comme la date limite pour obtenir des unités neuves. Pourquoi Mitsubishi Electric met fin à la ligne La raison invoquée dans le bulletin est concise : certains composants utilisés dans la série L sont obsolètes, et il est difficile de maintenir leur production. Ce point est important. Lorsqu’une gamme d’automates programmables dépend de semi-conducteurs, de connecteurs et de composants passifs qui ne sont plus fabriqués, le fournisseur ne peut pas assurer la production, quelle que soit la force de la demande. Le calendrier indiqué dans le bulletin reflète une décision relative à l’offre, et non à la demande.Pour les acheteurs, cette situation est claire. Il ne s'agit pas d'un problème d'approvisionnement temporaire qui se résoudra de lui-même. Les composants sont épuisés, la production de la gamme L est progressivement arrêtée selon un calendrier précis, et la période de réparation qui suit marque la fin du service après-vente. Les projets qui tablent sur une disponibilité indéfinie de la série L ne résisteront pas à cette échéance. Liste complète des modèles concernés Le bulletin mentionne l'intégralité du catalogue de la série L. Chaque modèle de la gamme est concerné, et la liste ci-dessous suit le classement du bulletin. Conservez une copie de ces tableaux à côté de la documentation de votre panneau : ils constituent la liste de référence pour l'audit décrit plus loin dans cet article. Modules CPU Modèle | NotesL02CPU | Module CPUL02CPU-SET | Ensemble CPUL06CPU | Module CPUL06CPU-P | Processeur avec alimentationL06CPU-P-SET | Ensemble CPU avec alimentationL06CPU-SET | Ensemble CPUL26CPU | Module CPUL26CPU-BT | Processeur avec fonction maître CC-LinkL26CPU-BT-SET | Ensemble CPU avec fonction maître CC-LinkL26CPU-P | Processeur avec alimentationL26CPU-PBT | Processeur avec alimentation et fonction maître CC-LinkL26CPU-PBT-SET | Ensemble CPU avec alimentation et fonction maître CC-LinkL26CPU-P-SET | Ensemble CPU avec alimentationL26CPU-SET | Ensemble CPULes quatorze variantes de processeur migrent simultanément. Les versions SET sont livrées sous forme de kits préconfigurés, tandis que les variantes P intègrent l'alimentation au sein du processeur. Les variantes BT et PBT sont dotées de la fonctionnalité maître CC-Link, un facteur déterminant dans l'analyse de migration présentée plus loin dans cet article. Modules de branche et d'extension Modèle | FonctionL6EXB | Module de brancheL6EXE | Module d'extensionLC06E | Câble d'extensionLC10E | Câble d'extensionLC30E | Câble d'extensionLes modules de branchement et d'extension figurent sur la liste des éléments non remplaçables du bulletin, de sorte que les systèmes construits avec des configurations multi-racks de la série L devront être repensés le moment venu. modules d'alimentation Modèle | FonctionL61P | Module d'alimentationL63P | Module d'alimentationLe L61P n'a pas d'équivalent MX-F. Le L63P a un équivalent théorique, mais le câblage est incompatible, comme expliqué dans la section de remplacement ci-dessous. modules d'E/S Modèle | TypeLX40C6 | Module d'entréeLX41C4 | Module d'entréeLX42C4 | Module d'entréeLX10 | Module d'entréeLY10R2 | Module de sortieLY18R2A | Module de sortieLY40NT5P | Module de sortieLY41NT1P | Module de sortieLY42NT1P | Module de sortieLY40PT5P | Module de sortieLY41PT1P | Module de sortieLY42PT1P | Module de sortieLH42C4NT1P | Module d'E/S haute vitesseLH42C4PT1P | Module d'E/S haute vitesseLe module d'entrée CA LX10 fait partie des modèles non remplacés dans le bulletin. Les machines qui lisent les signaux CA via un LX10 nécessitent une stratégie d'entrée différente lors de la migration. Modules d'E/S analogiques Modèle | TypeL60AD4 | Module d'entrée analogiqueL60ADVL8 | Module d'entrée analogiqueL60ADIL8 | Module d'entrée analogiqueL60DA4 | Module de sortie analogiqueL60DAVL8 | Module de sortie analogiqueL60DAIL8 | Module de sortie analogiqueL60AD2DA2 | Module d'entrée/sortie analogiqueL60TCTT4 | Module d'entrée de températureL60TCRT4 | Module d'entrée de températureL60TCTT4BW | Module d'entrée de températureL60TCRT4BW | Module d'entrée de températureL60RD8 | Module d'entrée analogiqueL60MD4-G | Module analogiqueC’est dans ce groupe que les avertissements de compatibilité du bulletin sont les plus stricts. Chaque module analogique et de température de ce tableau nécessite une refonte complète lors de toute migration, car les modules de remplacement FX5 proposés sont totalement incompatibles avec la gamme analogique série L. Modules de positionnement Modèle | TypeLD75P1 | Module de positionnementLD75P2 | Module de positionnementLD75P4 | Module de positionnementLD75D1 | Module de positionnementLD75D2 | Module de positionnementLD75D4 | Module de positionnementLa famille LD75 se connecte via un connecteur à 40 broches, et le câblage recommandé pour le FX5 utilise des bornes à vis. Les axes de mouvement construits sur ces modules nécessitent un nouveau schéma de câblage avant tout remplacement de matériel. Compteur haute vitesse et modules d'E/S flexibles Modèle | TypeLD62 | Module de comptage haute vitesseLD62D | Module de comptage haute vitesseLD40PD01 | Module d'E/S flexible Modules réseau Modèle | TypeLJ61BT11 | Module réseauLJ71C24 | Module réseauLJ71C24-R2 | Module réseauLJ71E71-100 | Module réseauLJ71GF11-T2 | Module réseauLJ72GF15-T2 | Module réseauLJ72MS15 | Module réseau Autres modules et accessoires Modèle | TypeLJ51AW12AL | Module maître AnyWireASLINKL6ADP-R2 | AdaptateurL6ADP-R4 | AdaptateurL6DSPU | Unité d'affichageL6EC | Couverture ENDL6EC-ET | Couvercle d'extrémité avec borne ERRL6TE-18S | Bornier à ressortLe LJ51AW12AL se distingue dans ce groupe pour une raison différente : c’est le seul modèle de tout le catalogue de la série L avec une période de support réparation raccourcie, qui est abordée dans la section suivante. Assistance réparation : sept ans, à une exception près Le support technique pour la série MELSEC-L est assuré jusqu'au 31 octobre 2034, soit sept ans après l'arrêt de la production, pour tous les modèles à l'exception du module maître AnyWireASLINK LJ51AW12AL. Ce dernier, développé conjointement avec Anywire Corporation, bénéficie d'un support technique qui prendra fin bien plus tôt : le 31 octobre 2028, soit un an après l'arrêt de sa production.Groupe de modèles | Assistance réparation jusqu'àTous les modèles MELSEC-L, sauf LJ51AW12AL | 31 octobre 2034LJ51AW12AL (Maître AnyWireASLINK, développé en collaboration avec Anywire Corporation) | 31 octobre 2028Le bulletin comporte une mise en garde importante pour les acheteurs : même pendant la période de garantie de réparation, la réparation peut s’avérer impossible si les pièces nécessaires ne sont plus disponibles. La garantie de réparation est un engagement de service, et non une garantie de succès pour chaque réparation. Pour les équipements critiques, la période de garantie doit être considérée comme une période de planification, et non comme une sécurité absolue. La conséquence pratique pour les utilisateurs d’AnyWireASLINK est majeure : la carte LJ51AW12AL bénéficie d’une garantie de réparation d’un an après l’arrêt de sa production ; les modules de rechange pour cette carte spécifique doivent donc être prioritaires dans tout approvisionnement. Chemin de remplacement 1 : Contrôleur MELSEC MX MX-F La principale orientation de migration des processeurs MELSEC-L, selon ce bulletin, est la famille de contrôleurs MELSEC MX MX-F. Les modèles MX-F correspondant à la série L sont : MXF100-8-N32, MXF100-8-P32, MXF100-X32, MXF100-Y16R, MXF100-Y32N/P, MXF100-H32N/P, MXF100-16-N32 et MXF100-16-P32.La famille de contrôleurs MX-F est plus récente et plus rapide, et les différences de spécifications sont importantes dans les deux sens. Certaines performances s'améliorent considérablement, d'autres diminuent, et quelques fonctions disparaissent complètement. C'est ce qui distingue une migration d'un remplacement direct. Le MX-F n'est pas compatible avec les sockets de la série L, et les tableaux ci-dessous indiquent précisément les différences. L02CPU vers MXF100-8-N32 Fonctionnalité | L02CPU | MXF100-8-N32Points d'E/S max. | 1024 | 512Capacité du programme | 20 000 étapes | 200 000 étapesVitesse d'exécution des instructions | 40 ns | 1,25 nsMémoire | 80 Ko | 30 MoPorts | USB mini-B + Ethernet | USB Type-C + Ethernet + CC-Link IE TSNLe gain en capacité de programme (de 20 000 à 200 000 étapes) et en vitesse (de 40 ns à 1,25 ns) sont les chiffres clés. La capacité d'E/S maximale chute de 1 024 à 512 points, ce qui constitue une contrainte importante pour les machines de grande taille. La disposition des ports est entièrement repensée : les ports USB mini-B et Ethernet cèdent la place à l'USB Type-C, à l'Ethernet et au CC-Link IE TSN. La prise en charge des entrées différentielles disparaît sur le MX-F, ce qui est problématique pour toute application utilisant des entrées différentielles sur la série L. Processeur L26 vers MXF100-8-N32 Fonctionnalité | Processeur L26 | MXF100-8-N32Points d'E/S max. | 4096 | 512Capacité du programme | 260 000 étapes | 200 000 étapesVitesse d'exécution des instructions | 9,5 ns | 1,25 nsLa comparaison entre le L26CPU et le MX-F illustre clairement les compromis. La capacité d'E/S chute de 4 096 à 512 points. La capacité du programme diminue de 260 000 à 200 000 étapes, un cas rare où la cible de migration dispose de moins d'espace programme que le système d'origine. La vitesse s'améliore, passant de 9,5 ns à 1,25 ns. Les modèles L26CPU-BT et L26CPU-PBT intègrent les fonctions maître et station locale CC-Link, indisponibles sur le MX-F. Si votre application dépend de la fonctionnalité maître CC-Link du processeur, le MX-F ne vous permettra pas de l'utiliser. Modules sans remplacement Le bulletin précise que certains modules de la série L n'ont pas d'équivalent dans la gamme MX-F : L6EXB, L6EXE, LC06E, LC10E, LC30E, LX10 et L61P. Pour les systèmes utilisant des modules de branchement, des modules d'extension, des câbles d'extension, des entrées CA ou l'alimentation L61P, il n'existe pas de solution MX-F équivalente. Ces fonctions doivent être repensées ou prises en charge par une autre gamme, et les machines concernées doivent être prioritaires dans tout plan de pièces détachées. Avertissement concernant l'alimentation L63P Le module L63P possède un équivalent nominal dans la gamme MX-F : les options d'alimentation des modèles MXF100-8-N32, MXF100-8-P32, MXF100-16-N32 et MXF100-16-P32. La note technique signale une incompatibilité de câblage. Le L63P utilise des bornes à vis, tandis que le MX-F utilise des bornes à ressort. La section des câbles passe de 0,75-2 mm² à 0,3-1,5 mm². L'intensité de sortie 5 V diminue de 5,0 A à 0,72 A. Un panneau conçu autour du L63P ne peut réutiliser ni son câblage ni son alimentation 5 V ; le remplacement de cette alimentation nécessite donc une modification du panneau, et non un simple changement de module. Entrées/sorties analogiques : totalement incompatibles Pour les E/S analogiques, la consigne de remplacement indiquée dans la note technique concerne la famille FX5 : FX5-4AD, FX5-8AD, FX5-4DA et FX5-4LC. La note est claire : ces modules sont totalement incompatibles avec les modules analogiques de la série L. Le câblage, les programmes, les adresses de la mémoire tampon et les spécifications diffèrent. Remplacer un L60AD4 ou un L60TCTT4 par un module FX5 implique une refonte complète, et non un simple échange de carte. Chaque canal analogique doit être repensé, recâblé et reprogrammé, et les différences d'adressage de la mémoire tampon rendent impossible la réutilisation du programme de l'automate. Positionnement LD75 : modification du câblage requise Les modules de positionnement LD75 sont compatibles avec les FX5-16ET et FX5-16ES-H, mais le câblage reste incompatible. Le LD75 se connecte via un connecteur à 40 broches, tandis que les modules FX5 utilisent des bornes à vis. Tout axe de mouvement piloté par un module LD75 nécessite un nouveau câblage et une nouvelle programmation avant tout remplacement matériel. Voie de remplacement 2 : MELSEC iQ-R La seconde voie de migration est la plateforme MELSEC iQ-R. Le bulletin indique que le processeur R00CPU peut remplacer les processeurs de classe L02CPU, moyennant certains compromis. L'alimentation R61P est disponible en option, et les câbles RC06B, RC12B et RC30B remplacent les rallonges de la série L. Pour la communication série, les adaptateurs RJ71C24-R2 et RJ71C24-R4 sont les équivalents des LJ71C24 et LJ71C24-R2.La migration vers iQ-R s'effectue via GX Works3, et le document de référence de Mitsubishi Electric est le guide de migration Q vers iQ-R, L08510ENG. Ce guide, initialement conçu pour la série Q, est également valable pour les utilisateurs de la série L, car les deux familles partagent la même chaîne d'outils de migration et une grande partie de la même structure de programme.La solution iQ-R est généralement plus adaptée aux sites qui standardisent déjà cette technologie sur d'autres parties de l'usine. Si le reste de la ligne fonctionne en iQ-R, la migration des machines de la série L vers un processeur R00CPU permet de conserver un seul environnement d'ingénierie et un seul jeu de pièces de rechange. La solution MX-F convient aux machines plus petites où la capacité de programme et la vitesse supérieures du MX-F sont utiles, et où la limite d'E/S de 512 points n'est pas un obstacle. Que doivent faire les plantes maintenant Trois axes de travail couvrent la majeure partie de ce qui doit être réalisé d'ici au 30 septembre 2026.Auditez le parc installé. Dressez la liste de tous les modules de la série L en service, par numéro de modèle et par site. Les tableaux de cet article présentent le catalogue complet ; l’audit consiste donc à parcourir les panneaux et à vérifier leur contenu par rapport à la liste. Portez une attention particulière aux modules non remplaçables : L6EXB, L6EXE, LC06E, LC10E, LC30E, LX10 et L61P. Toute machine qui en dépend ne peut être mise à niveau facilement ; sa stratégie de gestion des pièces détachées est donc prioritaire.Commandez ce dont vous avez besoin avant la transition. Jusqu'au 30 septembre 2026, le matériel de la série L est encore produit en stock. Après cette date, tout sera fabriqué sur commande, les délais de livraison s'allongeront et les prix se raffermiront. Pour les projets déjà en cours, passez vos commandes dès maintenant. Pour les pièces détachées, privilégiez les modules peu coûteux à stocker et difficiles à remplacer ultérieurement. La période de commande s'étend jusqu'au 30 septembre 2027, mais commander plus tôt vous permettra de bénéficier de délais de livraison plus courts et de meilleurs prix.Planifiez la migration sur un calendrier. Déterminez, machine par machine, la voie à suivre : MX-F, iQ-R ou une refonte avec une autre famille. Les tableaux de spécifications de cet article règlent les cas les plus simples. Les machines nécessitant plus de 512 points d'E/S, utilisant les fonctions maîtres CC-Link ou reposant sur des entrées différentielles ne pourront pas être migrées vers la voie MX-F sans modifications de conception. Les machines à forte composante analogique devront être entièrement repensées, quelle que soit la voie choisie, car les modules FX5 sont totalement incompatibles et la voie MX-F ne dispose d'aucun équivalent analogique direct. Attribuez une date de migration à chaque machine et considérez la date limite de support technique comme une solution de dernier recours, et non comme le plan initial. L'angle des pièces de rechange Pour un site qui achète des pièces détachées pour automates programmables Mitsubishi, la suppression progressive du MELSEC-L modifie les calculs d'achat de trois manières.Tout d'abord, le calendrier. Le passage à la production sur commande le 30 septembre 2026 marque un tournant : les délais de livraison s'allongent et les prix se stabilisent. Tout module de la série L dont un site prévoit avoir besoin dans les cinq prochaines années sera plus économique et plus rapide à obtenir avant cette date qu'après.Deuxièmement, la production s'arrête. Après le 29 octobre 2027, aucune nouvelle unité de la série L ne sera fabriquée. Tous les modules achetés à partir de cette date proviendront des stocks excédentaires ou du marché de l'occasion. Les fournisseurs de pièces détachées pour automates programmables qui détiennent des stocks de la série L deviendront la seule source de matériel neuf, et ces stocks ne seront pas renouvelés.Troisièmement, la réalité des réparations. La période de garantie pour les réparations s'étend jusqu'au 31 octobre 2034 pour la quasi-totalité des modèles, mais le bulletin précise clairement que la réparation pourrait s'avérer impossible en cas d'indisponibilité des pièces. Une période de garantie prolongée ne permet pas de produire de nouvelles unités et ne garantit pas la réparation d'un module défaillant. La seule protection fiable pour une machine critique réside dans la disponibilité physique des pièces de rechange, et cela est d'autant plus vrai pour le LJ51AW12AL, dont la garantie pour les réparations est d'un an.Règle pratique : achetez les pièces de rechange nécessaires avant le 30 septembre 2026, stockez en priorité les modules sans possibilité de remplacement et considérez chaque année de durée de vie restante comme une année où il faut prévoir du matériel en stock. Comparez votre liste d’audit avec le catalogue de pièces détachées des automates programmables Mitsubishi et comblez les écarts ce trimestre. FAQ À quel moment précis la série MELSEC-L devient-elle fabriquée sur commande ?30 septembre 2026. À compter de cette date, Mitsubishi Electric ne construira les unités de la série L que sur commande confirmée au lieu de produire pour constituer des stocks.Jusqu'à quand puis-je encore commander de nouveaux appareils de la série L ?Les commandes peuvent être passées du 30 septembre 2026 au 30 septembre 2027. Cette période d'un an représente la dernière chance de commander du matériel neuf.Quand la production s'arrête-t-elle ?29 octobre 2027. Après cette date, aucune nouvelle unité de la série L ne sera fabriquée et l'approvisionnement proviendra uniquement des stocks, des surplus ou du marché de l'occasion.Quelle est la durée de l'assistance réparation ?Jusqu'au 31 octobre 2034 pour tous les modèles sauf le LJ51AW12AL. Le bulletin précise également que la réparation pourrait s'avérer impossible si les pièces nécessaires ne sont plus disponibles ; la vitre n'est donc pas garantie.Pourquoi le modèle LJ51AW12AL a-t-il une période de réparation plus courte ?Le LJ51AW12AL est un module maître AnyWireASLINK développé en collaboration avec Anywire Corporation. Son support technique prendra fin le 31 octobre 2028, soit un an après l'arrêt de sa production.Puis-je remplacer un processeur L26CPU par un MXF100-8-N32 ?Ne peut pas être installé directement. La capacité d'E/S passe de 4096 à 512 points, la capacité du programme passe de 260K à 200K étapes, et les fonctions de maître et de station locale CC-Link des L26CPU-BT et L26CPU-PBT ne sont pas disponibles sur le MX-F.Les modules analogiques FX5 sont-ils un remplacement direct des modules analogiques de la série L60 ?Non. Les FX5-4AD, FX5-8AD, FX5-4DA et FX5-4LC sont totalement incompatibles avec les modules analogiques de la série L. Le câblage, les programmes, les adresses de mémoire tampon et les spécifications diffèrent.Quels modules de la série L sont irremplaçables ?Les modèles L6EXB, L6EXE, LC06E, LC10E, LC30E, LX10 et L61P n'ont pas d'équivalent MX-F dans le bulletin.Que deviendra mon stock de pièces détachées après le 29 octobre 2027 ?Seuls les stocks excédentaires et d'occasion sont disponibles. Le service de réparation est maintenu, mais la production de nouvelles unités est suspendue. Les sites nécessitant du matériel de la série L pour le fonctionnement de leurs machines doivent se procurer des pièces de rechange physiques avant la date de fabrication sur commande. Que faire cette semaine · Extrayez la liste des modèles de la série L de votre système de maintenance et comparez-la aux tableaux de modèles concernés dans cet article.· Signalez toutes les machines utilisant les puces L6EXB, L6EXE, LC06E, LC10E, LC30E, LX10 ou L61P. Ces puces ne sont pas remplaçables et nécessitent des pièces de rechange en priorité.· Vérifiez les processeurs utilisés : variantes L02CPU, L06CPU ou L26CPU. Les chemins d’accès MX-F et iQ-R diffèrent selon la classe de processeur.· Dressez la liste des modules analogiques et de positionnement en service. Chacun d'eux nécessite une refonte complète, il est donc conseillé de les recenser dès le début.· Passez vos commandes de matériel de projet et de pièces de rechange critiques avant le 30 septembre 2026, tant que des unités sont encore fabriquées en stock.· Attribuez une date de migration à chaque machine, ainsi qu'un budget pour les pièces de rechange. La date limite de commande du 30 septembre 2027 représente la véritable dernière chance d'obtenir du nouveau matériel.· Il convient également d'examiner la situation de la série Q. La date limite de commande définitive pour la série Q est fixée au 30 septembre 2026, date à laquelle les deux familles de moteurs se retrouvent en concurrence sur le même marché des pièces détachées.URL Slug: mitsubishi-melsec-l-phase-out-make-to-order-2026--------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compét
VOIR PLUS
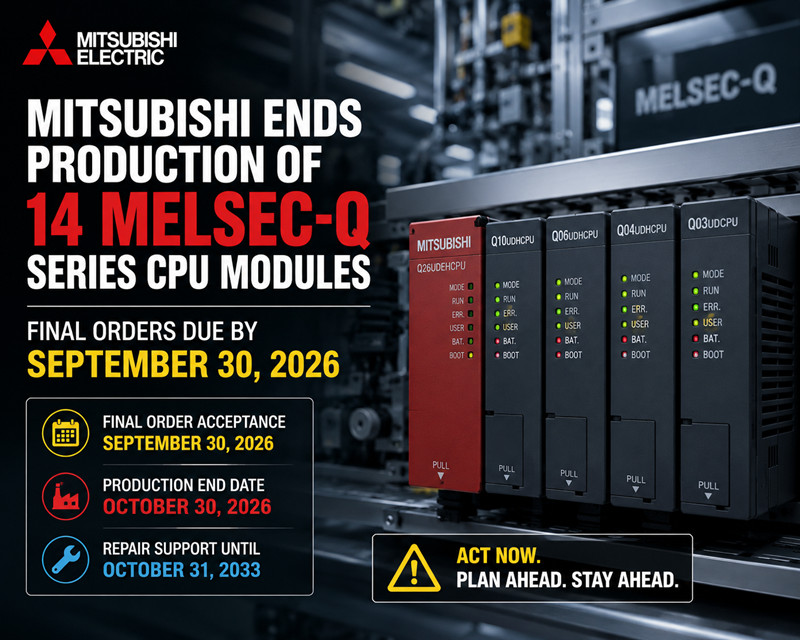
Mitsubishi Mitsubishi Electric a annoncé l'arrêt de la production de 14 modules CPU de la série MELSEC-Q, modèle universel. La période de commande finale est ouverte. Le bulletin technique FA-A-0418-A, publié sur le site web de l'entreprise, fixe au 30 septembre 2026 la date limite pour la réception des commandes de ces CPU. La production s'arrêtera le 30 octobre 2026. À compter d'aujourd'hui, 17 août 2026, les responsables d'usine disposent donc d'environ six semaines pour auditer le parc installé, inventorier les pièces détachées et passer les dernières commandes. Pour tout site utilisant encore des CPU de classe Q03UD, Q06UD, Q13UD ou Q26, il s'agit d'une date limite d'approvisionnement impérative, et non d'une annonce lointaine pouvant attendre la fin de l'été.La raison invoquée pour l'arrêt de la production est simple et bien connue des spécialistes de l'automatisation. Certains composants de ces produits sont obsolètes et Mitsubishi n'est plus en mesure d'en assurer la fabrication. Aucun défaut de performance, problème de sécurité ou de compatibilité n'est mentionné. Les processeurs sont mis hors service car la chaîne d'approvisionnement qui les sous-tend est elle-même abandonnée. Cette distinction est importante pour la planification. Il ne s'agit ni d'un rappel ni d'une situation d'urgence, mais d'un arrêt définitif. Après le 30 octobre 2026, la production de ces 14 modèles ne sera plus jamais réalisée.Le support technique est soumis à un calendrier distinct et il ne faut pas confondre les deux. Mitsubishi continuera à réparer ces processeurs jusqu'au 31 octobre 2033, soit sept ans après l'arrêt de la production. Un processeur déjà en service aujourd'hui peut donc être renvoyé en réparation pendant encore une bonne dizaine d'années. Cependant, le support technique ne concerne que les unités existantes. Il ne permet pas la fabrication de nouveaux processeurs et n'apporte aucune aide à une usine qui doit augmenter sa capacité, remplacer une unité endommagée qu'elle n'a jamais stockée ou construire une nouvelle ligne de production autour d'un processeur de la série Q. La différence entre « je peux réparer ce que je possède » et « je peux acheter ce dont j'ai besoin » résume à elle seule tout le problème de planification.À qui cela s'adresse-t-il ? En pratique, la série Q est l'une des familles d'automates programmables les plus répandues dans l'automatisation industrielle, et les quatorze modèles présentés dans ce bulletin représentent une part importante de ce parc installé. Des lignes de conditionnement, des systèmes de manutention, des stations d'épuration et des cellules de machines-outils fonctionnent quotidiennement avec ces processeurs en Asie, au Moyen-Orient et en Europe. Un responsable d'usine qui lit cette annonce possède probablement au moins un de ces quatorze modèles en service, et sans doute un ou deux de rechange. La question est de savoir si la liste est exhaustive et si la décision concernant l'avenir de ces lignes sera prise maintenant, tant que de nouvelles unités sont encore disponibles à la commande, ou plus tard, lorsqu'elles ne le seront plus.Le délai de six semaines est au cœur de cette information. Le 30 septembre est la date limite d'acceptation, et non la date de livraison. Une commande passée fin septembre doit encore être traitée, planifiée et expédiée. Les usines qui attendent la dernière semaine prennent le risque d'une logistique qu'elles ne maîtrisent pas. La règle à suivre pour ce type d'échéance est simple : considérez la date limite de commande comme la date limite de livraison et planifiez à rebours. Six semaines, c'est suffisamment long pour agir et trop court pour reporter. Les 14 modèles et les chiffres clés Le bulletin concerne sept classes de processeurs, chacune disponible en deux versions, soit un total de 14 modèles concernés. La gamme touchée s'étend de la classe Q03, en entrée de gamme, jusqu'à la classe Q26, en haut de gamme.Modèles concernés (date limite de commande : 30 septembre 2026)Q03UDCPU / Q03UDECPUQ04UDHCPU / Q04UDEHCPUQ06UDHCPU / Q06UDEHCPUQ10UDHCPU / Q10UDEHCPUQ13UDHCPU / Q13UDEHCPUQ20UDHCPU / Q20UDEHCPUQ26UDHCPU / Q26UDEHCPUPour un responsable de la maintenance, la meilleure façon de consulter ce tableau est d'y repérer sa classe d'unité centrale. Les classes Q03 et Q04 constituent l'entrée de gamme et équipent généralement les machines les plus petites et les stations autonomes. Les classes Q06 et Q10 représentent les unités centrales de milieu de gamme, celles que l'on trouve sur les lignes de production avec un volume important d'E/S et une certaine activité. Les classes Q13, Q20 et Q26, quant à elles, se situent en haut de la gamme concernée et exécutent les programmes les plus volumineux avec les exigences de vitesse d'analyse les plus élevées. Toutes ces classes sont mentionnées dans ce bulletin, ce qui signifie que leur retrait progressif ne concerne pas un élément marginal du catalogue. Il s'agit de la base de la famille Universal, sur laquelle de nombreuses usines se sont standardisées.Le bulletin inclut le contexte des performances ; il est donc important d'examiner attentivement ces chiffres. Le Q26UDEHCPU, le plus performant de la gamme concernée, exécute 260 000 étapes de programme avec un temps d'exécution de 9,5 ns et 1 040 Ko de mémoire programme. Le processeur R32CPU, recommandé pour remplacer l'iQ-R, offre 320 000 étapes de programme, un temps d'exécution de 0,98 ns et 1 280 Ko de mémoire programme. Il utilise une carte mémoire SD au lieu des anciennes cartes SRAM, Flash ou ATA. Le Q13UDEHCPU, avec 130 000 étapes de programme, passe à 160 000 étapes du côté iQ-R, avec la même réduction du temps d'exécution, de 9,5 ns à 0,98 ns.Les modifications d'interface sont essentielles à la planification de la migration. Lors du passage à iQ-R, l'interface de communication passe de l'USB (miniB), RS-232 ou Ethernet à l'USB (miniB) et Ethernet, et la carte mémoire passe de la SRAM, Flash ou ATA à la carte mémoire SD ou à la cassette SRAM étendue. Ces détails sont importants lors de la mise en service, dans le schéma de câblage et dans le magasin de matériel ; c'est pourquoi le guide de migration existe.Sur le plan opérationnel, ces chiffres décrivent la marge de manœuvre, un élément essentiel de la planification. Un processeur plus rapide, doté d'une mémoire programme plus importante, offre à une ligne de production une marge de croissance : davantage de logique, des temps de cycle plus courts, une collecte de données accrue et une capacité future supérieure sans autre modification matérielle. Une usine dont le processeur actuel est proche de ses limites doit prendre une décision différente de celle d'une usine n'utilisant qu'une fraction de sa capacité. Les chiffres comparatifs de ce bulletin permettent de visualiser cette différence avant même la passation de toute commande. Chronologie en bref · 17 août 2026 : aujourd’hui. Il reste six semaines avant la fin de la période de commande.· 30 septembre 2026 : dernier jour où Mitsubishi accepte les commandes pour les 14 CPU.· 30 octobre 2026 : fin de la production des 14 processeurs.· 31 octobre 2033 : fin du support technique, sept ans après l’arrêt de la production.Une seconde phase de retrait est menée en parallèle, et les usines doivent les planifier conjointement. Dans un bulletin distinct, FA-A-0466-A, Mitsubishi a également annoncé l'arrêt de la série MELSEC-L. La série L passera en production à la commande le 30 septembre 2026. Les commandes de CPU de la série L restent ouvertes jusqu'au 30 septembre 2027, la production s'arrêtera le 29 octobre 2027 et le support technique sera assuré jusqu'au 31 octobre 2034. Les CPU concernées sont les familles L02CPU, L06CPU et L26CPU. Mitsubishi propose le contrôleur MELSEC MX MX-F, le MELSEC iQ-F (FX5) ou l'iQ-R comme solutions de remplacement. Une usine utilisant à la fois des contrôleurs des séries Q et L doit désormais gérer deux périodes d'approvisionnement au cours de la même période de planification, et les deux annonces convergent vers un même objectif : la plateforme iQ-R apparaît comme solution de remplacement dans les deux cas. Que se passera-t-il après le 30 octobre : le déclin des réparations et le marché de l’occasion Une fois la production terminée, le marché de ces processeurs se transforme. Trois choses se produisent, et elles se produisent dans un ordre prévisible.Tout d'abord, les stocks neufs restants sont écoulés. Les distributeurs et les intégrateurs de systèmes conservent leurs achats, et ces stocks constituent la dernière source d'unités neuves. Une fois ces stocks épuisés, il n'y en aura plus. Aucune seconde production n'a été annoncée et rien n'indique qu'elle soit prévue. Les dernières unités neuves seront vendues plus cher, car le nombre d'acheteurs potentiels ne diminuera pas aussi vite que les stocks.Deuxièmement, la demande se reporte sur le marché de l'occasion et des surplus, et c'est là que se concentre le risque opérationnel. Après la date officielle de retrait du marché, les prix des processeurs d'occasion et des surplus augmentent généralement, tout comme le risque de contrefaçons et d'unités reconditionnées. Cette pénurie crée un terrain fertile pour les revendeurs qui ne testent pas les produits, ne documentent pas leur provenance et ne garantissent pas le matériel. Lors des précédents retraits progressifs dans le secteur de l'automatisation, les usines qui ont attendu ont payé des prix exorbitants pour des unités non testées provenant de sources inconnues, et certaines ont même payé deux fois le même processeur, le premier achat ayant échoué lors de la mise en service. Les dates mentionnées dans le bulletin illustrent clairement ce phénomène : sept ans de support technique signifient que le parc installé devrait continuer à fonctionner pendant des années, ce qui signifie que la demande pour ces processeurs dépassera l'offre.Troisièmement, l'approvisionnement se déplace du fabricant vers les stocks et les circuits de surplus. Pour une usine, la question de l'approvisionnement passe ainsi du « quel est le prix » à « quelle est la provenance ». Un composant testé, documenté et garanti, provenant d'un fournisseur spécialisé, est un produit différent d'une carte électronique de provenance inconnue récupérée sur une ligne de production mise hors service. Une même référence peut correspondre à une pièce de rechange fiable ou à un pari risqué selon son origine, et la différence de prix entre les deux ne vous renseigne que très peu sur la qualité du produit que vous avez en main.L'achat d'urgence est la solution la plus coûteuse pour découvrir tout cela. L'usine qui réalise en mars 2027 qu'elle a besoin d'un Q13UDHCPU pour une ligne à l'arrêt devra payer le prix du marché, quel que soit le délai proposé par le vendeur, sans alternative ni possibilité de négociation. L'usine qui a acheté ses pièces de rechange en août 2026 paie le prix normal, dispose d'un stock testé et conserve un avantage concurrentiel. Cette asymétrie justifie à elle seule d'agir avant le 30 septembre.Le support technique mérite un paragraphe à part entière, car il est facile de le surestimer. Le support technique jusqu'au 31 octobre 2033 signifie que Mitsubishi assurera la maintenance des unités déjà en service, conformément aux conditions habituelles de ces programmes. Il ne s'agit pas de fournir de nouvelles unités, ni d'obtenir systématiquement des unités de prêt, et le processus de réparation n'est pas instantané. Un processeur qui tombe en panne en 2029 est pris en charge par le service de réparation, puis renvoyé après réparation, ce qui immobilise la chaîne de production. Pour une usine fonctionnant en trois-huit, ce temps d'attente correspond précisément au rôle des pièces de rechange en stock. Le support technique constitue un filet de sécurité pour le matériel existant, et non une source d'approvisionnement pour le matériel nécessaire. Trois options pour les centrales, avec les compromis opérationnels associés Option 1 : Achetez dès maintenant les pièces détachées dont vous avez besoin, avant le 30 septembre.La première option est aussi la plus économique à mettre en œuvre, car elle utilise la chaîne d'approvisionnement habituelle tant qu'elle est encore en service. Le travail consiste en un audit et une commande. Il faut parcourir chaque ligne de production et recenser les 14 unités centrales en service. Ensuite, il faut vérifier les stocks et lister les pièces détachées déjà en stock. L'écart entre ces deux listes correspond à votre liste de courses, et il est généralement plus important que prévu, car les pièces détachées sont empruntées entre les lignes, les unités mises hors service sont récupérées et le stock dans l'ordinateur correspond rarement à celui des étagères de la salle.Concernant la quantité, une règle courante sur les lignes critiques prévoit un processeur de rechange par ligne, plus un petit stock commun pour le reste de l'usine. Les lignes fonctionnant en 3x8 reçoivent le processeur de rechange. Les lignes sans processeur redondant en reçoivent un. Les lignes dont la panne interrompt les processus en aval en reçoivent un. Les lignes disposant d'une seconde ligne de matériel identique peuvent partager un processeur du stock commun. Le nombre de processeurs nécessaires est une question d'appréciation, mais le principe est clair : le processeur de rechange permet de transformer un arrêt imprévu en un remplacement planifié, et la rapidité de ce remplacement dépend de la proximité du processeur de rechange. Un processeur dans une armoire à deux minutes de la ligne fait partie du stock. Un processeur dans un entrepôt à l'autre bout du monde représente un espoir.La discussion budgétaire est plus simple qu'il n'y paraît. Le coût d'une unité centrale (CPU) est relativement faible comparé à celui d'un arrêt imprévu, qui comprend généralement les pertes de production, les heures supplémentaires de l'équipe de maintenance, le transport express et les coûts indirects liés au redémarrage tardif d'une ligne de production, en rupture avec les engagements clients. Dans cette optique, la question n'est pas de savoir si la pièce de rechange est abordable, mais plutôt si la ligne peut se permettre d'attendre la livraison sur le marché de l'occasion. Les pièces achetées aujourd'hui sont prélevées sur le budget de maintenance de l'année en cours, qui est le budget disponible. Les mêmes CPU achetées l'année prochaine proviendront d'une réserve qui pourrait ne jamais exister, ou dont les procédures d'approbation pourraient être plus longues que la durée d'arrêt acceptable pour la ligne.Le compromis est judicieux. L'achat de pièces de rechange vous permet de rester sur la plateforme Q, précisément celle qui est en cours d'abandon. Vous investissez dans du temps, pas dans l'avenir. Mais investir dans du temps est un choix judicieux lorsque l'alternative est une migration précipitée. Pour une usine dont la ligne de production est en milieu de vie, le programme est stable et il n'y a aucune raison à court terme de modifier l'architecture. Investir dans plusieurs années de maintenance corrective est une utilisation rationnelle du budget. Les pièces de rechange constituent la transition ; la question de la suite pourra être abordée l'année prochaine, selon un calendrier que vous maîtrisez. Option 2 : Passez à la série QnUDVCPU universelle haute vitesse La seconde option consiste à opter pour un remplacement à l'identique. Mitsubishi recommande, au sein de la gamme Q, le modèle universel haute vitesse QCPU, série QnUDVCPU, dont les références incluent les Q03UDVCPU, Q04UDVCPU, Q06UDVCPU, Q13UDVCPU et Q26UDVCPU. Le nom est explicite : même gamme, même format, même plateforme.Sur le plan opérationnel, il s'agit de la migration la moins risquée. Le QnUDVCPU est installé dans le même rack, utilise la même unité de base, la même alimentation et les mêmes modules d'E/S. Le projet est recompilé dans GX Works2 au lieu d'être réécrit. Il n'y a pas de recâblage du panneau, pas de nouveaux schémas, pas de modification du câblage sur site et, généralement, aucune modification de la stratégie de pièces de rechange pour les E/S. La mise en service se compte en jours plutôt qu'en semaines et peut souvent être effectuée lors d'un arrêt planifié sans intervention sur le processus. Pour un responsable d'usine, c'est l'option idéale pour un week-end et une simple demande de modification, sans impact sur le planning de projet.L'inconvénient est de rester sur une plateforme dont la fin de vie est inévitable, selon la même logique qui a entraîné la disparition de la génération actuelle. La série QnUDVCPU assure le remplacement aujourd'hui ; elle marquera un temps son retrait définitif, et l'obsolescence des composants qui a affecté la génération Q03UD à Q26UDH finira par toucher la suivante. Vous y gagnez une transition simple et peu risquée, vous assurant plusieurs années d'exploitation supplémentaires avec support technique, et vous repoussez le passage à une architecture plus récente. Pour une usine qui n'est pas prête à une refonte, il s'agit de la solution pragmatique, un juste milieu qui se combine naturellement avec l'option 1 : constituer un stock de processeurs actuels à court terme, puis migrer les lignes critiques vers la série QnUDVCPU lors du cycle de remplacement normal, au lieu d'attendre une panne pour prendre la décision. Option 3 : Migration vers MELSEC iQ-R La troisième option consiste en une refonte architecturale complète. Mitsubishi recommande également la gamme de processeurs MELSEC iQ-R, la famille RnCPU, dont les modèles R04CPU, R08CPU, R16CPU et R32CPU sont des exemples. Il s'agit d'une véritable migration et non d'un simple remplacement. La plateforme iQ-R implique une nouvelle unité de base, une nouvelle alimentation, un nouveau rack et un système de mémoire différent, basé sur des cartes mémoire SD et la cassette SRAM étendue, en remplacement des anciennes cartes SRAM, Flash ou ATA. Les performances présentées dans le bulletin technique expliquent pourquoi les usines optent pour cette solution : le R32CPU fait passer le nombre d'étapes de programme du Q26UDEHCPU de 260 000 à 320 000, sa mémoire programme de 1 040 Ko à 1 280 Ko et son temps d'exécution des instructions de base de 9,5 ns à 0,98 ns. Il ne s'agit pas d'une amélioration incrémentale ; c'est une marge de manœuvre bien plus importante, celle dont aura besoin la croissance des programmes au cours de la prochaine décennie.L'effort d'ingénierie est bien réel et doit être budgétisé en conséquence. Mitsubishi publie le guide de migration des séries MELSEC-Q vers MELSEC iQ-R (référence L08510ENG), document de référence pour le portage des programmes. Le portage ne se limite pas à la ressaisie ; il implique une refonte de chaque bloc de programme pour une nouvelle plateforme, avec de nouvelles interfaces de communication (USB (miniB), RS-232 ou Ethernet vers USB (miniB) et Ethernet). La mise en service représente le principal coût caché. Une migration impacte le rack, le schéma de câblage, le programme, la documentation et la formation du personnel de maintenance ; elle doit donc être planifiée en fonction du calendrier des arrêts techniques, et non réalisée en une seule étape. Il est essentiel de budgétiser le temps d'ingénierie, et pas seulement le matériel, car ce dernier représente la plus petite part du budget.L'avantage principal réside dans la marge de manœuvre accrue. La plateforme iQ-R, de génération actuelle, représente la cible prioritaire de Mitsubishi pour l'abandon progressif des processeurs Q et L, et offre les performances supérieures que les chiffres comparatifs mettent en évidence. Pour les usines soumises à la pression d'un renforcement de la sécurité OT, un argument secondaire mérite d'être souligné : les anciens processeurs de la série Q sont antérieurs aux exigences modernes en matière de sécurité OT, et un arrêt de production comme celui-ci justifie pleinement la migration vers une plateforme actuelle. L'argument de la sécurité est un atout supplémentaire à l'argument de l'approvisionnement, et non un substitut.Le compromis réside dans la concentration des coûts et des risques sur une seule période. Le matériel, les heures d'ingénierie, le temps de mise en service et les éventuels problèmes de processus après la mise en service se concentrent tous sur cette même période. La solution consiste à procéder par étapes : migrer une ligne en premier, la mettre en production et l'utiliser comme modèle pour le reste de l'usine. Les usines qui considèrent l'iQ-R comme un projet plutôt que comme un achat en retirent des avantages. Celles qui le considèrent comme un achat ont une mauvaise surprise, généralement un dépassement des délais de mise en service d'une ligne qui n'aurait jamais été disponible suffisamment longtemps. Quelles sont les conséquences pour le parc installé et le marché des pièces détachées ? La série MELSEC-Q est l'une des familles d'automates programmables les plus répandues dans l'automatisation industrielle, et une grande partie du parc installé utilise précisément les classes de processeurs décrites dans ce bulletin. Les processeurs des classes Q03UD, Q06UD, Q13UD et Q26 sont des composants courants ; ils constituent le cœur de plusieurs générations de lignes de production et sont encore utilisés aujourd'hui dans les secteurs de l'emballage, de la manutention, du traitement de l'eau et des machines-outils en Asie, au Moyen-Orient et en Europe. Certaines de ces lignes ont été conçues autour de la série Q il y a plus de dix ans, et leur architecture de contrôle est restée inchangée depuis, car cela n'était pas nécessaire. Ce bulletin change la donne pour chacune d'entre elles.La date limite de commande ne réduit pas la demande ; elle réduit l'offre. La demande demeure tant que le parc installé reste opérationnel, et ce parc ne disparaît pas le 30 octobre. Il continue de fonctionner, de tomber en panne et de nécessiter des processeurs. Il en résulte un marché où le fabricant se retire et où les circuits de distribution de stocks et de surplus prennent le relais. Pour les acheteurs, cela signifie que la qualité du fournisseur prime sur le prix. Pour un site s'approvisionnant en pièces détachées pour automates programmables Mitsubishi, les critères essentiels sont, par ordre de priorité : la provenance, les tests, la garantie et le délai de livraison. Un appareil accompagné de sa documentation et de son historique de tests vaut plus qu'un appareil moins cher, même avec un historique douteux.Pour les usines qui ont constitué des stocks en amont, l'arrêt progressif de la production est sans conséquence. Leurs pièces détachées sont disponibles, leurs lignes de production sont opérationnelles et elles peuvent observer le marché de l'occasion sans difficulté. Pour celles qui n'ont pas anticipé, cet arrêt progressif se traduit plus tard par un achat d'urgence à prix exorbitant, avec le risque de contrefaçon en plus. La différence entre ces deux situations réside dans une commande passée avant le 30 septembre. Le même raisonnement s'applique aux stocks de pièces détachées pour automates programmables : une usine qui vérifie ses pièces critiques au regard de ce bulletin constatera que cette vérification est rentabilisée dès la première ligne de production qui aurait été mise à l'arrêt.La transition vers la série L doit s'inscrire dans le même plan. L'arrêt progressif du MELSEC-L, décrit dans le bulletin FA-A-0466-A, s'étale sur une période légèrement plus longue, les commandes étant acceptées jusqu'au 30 septembre 2027. Toutefois, la transition vers la production à la commande débute le 30 septembre 2026, date de clôture des commandes pour la série Q. Les usines qui standardisent leurs équipements sur une seule plateforme doivent examiner conjointement les deux annonces, car les options de remplacement se recoupent : le contrôleur MELSEC MX MX-F, le MELSEC iQ-F (FX5) et l'iQ-R sont mentionnés dans le guide relatif à la série L, et l'iQ-R figure dans les deux bulletins. Une usine qui opte pour l'iQ-R gère les deux arrêts progressifs avec une architecture unique, tandis qu'une usine qui achète séparément les pièces détachées pour les séries Q et L gère deux chaînes d'approvisionnement en cours de réduction. En résumé La date limite du 30 septembre 2026 pour les processeurs de la série 14 MELSEC-Q est cruciale et aura des conséquences importantes. Si elle est dépassée, les options se réduisent considérablement : les unités neuves disparaissent, le marché de l’occasion prend le dessus, les prix et le risque de contrefaçon augmentent, et la seule certitude restante est la fin du cycle de réparation, qui s’étend jusqu’au 31 octobre 2033, mais uniquement pour les processeurs déjà produits. Cette annonce ne justifie aucune panique, mais exige une décision. Les usines qui perdent des parts de marché lors des arrêts de production ne sont jamais celles qui ont été informées tardivement. Ce sont celles qui l’ont été à temps et qui ont considéré le problème comme un souci pour le trimestre suivant.La liste des actions est suffisamment concise pour tenir sur une seule page. Auditez l'usine et recensez les 14 modèles concernés, en service et en stock. Déterminez les lignes nécessitant des pièces de rechange et leur quantité, en vous basant sur la règle d'une pièce de rechange par ligne critique et en priorisant les lignes fonctionnant en trois équipes et sans redondance. Passez la commande avant le 30 septembre et considérez cette date comme la date de livraison, et non la date de commande. Choisissez la solution de remplacement à moyen terme : QnUDVCPU pour l'étape à faible risque, iQ-R pour la migration architecturale. Dans tous les cas, conservez le bulletin FA-A-0418-A et le guide de migration L08510ENG dans le dossier projet.Six semaines suffisent. Suffisant pour réaliser un audit, prendre une décision, passer commande. Ce qui est insuffisant, c'est l'alternative : découvrir le problème en mars 2027, sur une ligne à l'arrêt, avec un budget approuvé d'une main et un devis d'occasion de l'autre. Les usines qui considèrent cette annonce comme un appel d'offres ne remarqueront même pas l'arrêt progressif. Celles qui la prennent pour une rumeur ne s'en apercevront qu'une seule fois, le jour de l'arrêt de la ligne.URL Slug: mitsubishi-q-series-phase-out-deadline-2026--------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
VOIR PLUS
Siemens a annoncé la date de fin de vie définitive de la première génération de SIMATIC S7-1200. Dans un avis préalable daté du 30 juin 2026 (identifiant Siemens Industry Online Support : 109996314), l’entreprise a confirmé que la S7-1200 G1 sera officiellement retirée du service le 1er novembre 2026 et que les unités G1 resteront disponibles à la commande uniquement en tant que pièces neuves jusqu’au 30 septembre 2027. Parallèlement, la plateforme qui lui succède, la SIMATIC S7-1200 G2, est désormais disponible à la livraison (identifiant : 109973175). Pour les techniciens de maintenance et les équipes d’approvisionnement qui assurent le fonctionnement des machines basées sur la G1 dans les usines d’emballage, les stations d’épuration et les systèmes CVC, ces deux dates constituent l’information la plus importante sur le cycle de vie des produits publiée par Siemens depuis des années. Le calendrier complet, les tarifs et les fonctionnalités de la G2, ainsi qu’un plan pratique de pièces détachées pour la transition sont présentés ci-après. L'annonce, en trois chiffres L'avis préalable 109996314 est court, mais trois chiffres qu'il contient définissent la durée de vie commerciale restante de chaque processeur G1, module d'E/S, carte de signalisation et alimentation électrique de votre usine :· Le 1er novembre 2026, la plateforme G1 est officiellement déclarée obsolète. Il s'agit de la date de fin de vie officielle, à partir de laquelle Siemens la considère comme un produit ancien dans ses systèmes.· 30 septembre 2027. Date limite de commande d'un G1 neuf. Entre novembre 2026 et cette date, le G1 reste disponible à la commande via les circuits de distribution habituels.· Environ neuf ans d'approvisionnement en pièces détachées après la date limite de commande. L'horizon de planification de Siemens pour les pièces détachées G1 s'étend jusqu'en 2036 environ.Deux points de cet avis méritent une attention particulière. Premièrement, la date de fin de production ne correspond pas à la date limite de commande. Siemens a structuré la transition en prévoyant une période de transition d'environ un an après cette date, durant laquelle il sera encore possible d'acheter du matériel G1 neuf. Deuxièmement, l'engagement concernant les pièces détachées est de longue durée. Neuf années de fourniture planifiée permettent à la plateforme de rester opérationnelle bien au-delà du moment où la plupart des machines G1 actuelles auront été mises hors service ou migrées selon leur propre calendrier. Pourquoi c'est important : la base installée de G1 Lancé en 2009, le S7-1200 a été l'un des automates programmables compacts les plus déployés ces 15 dernières années. Il est devenu le contrôleur de référence pour les machines de petite et moyenne taille dans trois des environnements industriels les plus courants : les lignes de conditionnement (étiqueteuses, encartonneuses et emballeuses), le traitement des eaux (pompes, vannes et dosages chimiques) et le CVC (centrales de traitement d'air, refroidisseurs et fluides). Intégré par les constructeurs dans les équipements livrés dans toutes les régions, son architecture Ethernet intégrée, son format compact et l'interface TIA Portal en ont fait le point d'entrée dans l'automatisation Siemens pour toute une génération d'ingénieurs.La répartition géographique du parc installé a une incidence sur le marché des pièces de rechange. Au Moyen-Orient, le S7-1200 équipe les usines de dessalement, les stations de pompage et les systèmes auxiliaires des industries pétrolières et gazières, où les équipements sont conçus pour des décennies de service dans des conditions extrêmes. Sur le continent américain, il est intégré aux lignes de conditionnement des industries agroalimentaires et aux équipements des centrales de CVC fonctionnant en continu. En Europe, il actionne les stations d'épuration et les machines-outils soumises à des exigences strictes en matière de documentation et de sécurité. Dans chacune de ces régions, la décision de mise hors service incombe au service de maintenance, qu'il ait ou non participé à l'achat initial. Les ingénieurs qui ont mis en service ces machines en 2012, 2015 ou 2019 sont souvent les mêmes qui seront chargés de leur maintenance en 2030.Cette base installée explique pourquoi l'arrêt de production d'un automate programmable compact est un événement concret et non une simple formalité administrative. La durée de vie des machines industrielles se compte en décennies, et la plupart des équipements contrôlés par G1 continueront de fonctionner avec du matériel G1 longtemps après la sortie du dernier processeur neuf des entrepôts Siemens. Le simple passage d'une date ne suffit pas à repenser une ligne de conditionnement. La refonte intervient lorsque la ligne est reconstruite, que le processus évolue ou qu'un composant défectueux n'est plus disponible à un prix raisonnable.C’est ce dernier scénario qu’il faut prendre en compte. Une panne de processeur en 2028 relève de la maintenance courante. En revanche, une panne de processeur en 2028, sans pièce de rechange, sans stock disponible chez les distributeurs et avec une machine inutilisable sans elle, implique une reconstruction imprévue et un arrêt de production de plusieurs semaines. Vos achats et stocks avant le 30 septembre 2027 vous permettront d’éviter ces deux situations. Aperçu du calendrier de retrait progressif de la génération G1 Date | Étape importante | Ce que cela signifie concrètement30 juin 2026 | Avis préalable publié (entrée 109996314) | Siemens lance officiellement la procédure de retrait progressif du G1 ; la période de planification commenceMaintenant | S7-1200 G2 disponible à la livraison (entrée 109973175) | La plateforme de remplacement est disponible à la commande ; les nouvelles conceptions doivent cibler la génération 2.1er novembre 2026 | Fin de vie du G1 | Le G1 reste disponible à la commande en tant que pièce neuve30 septembre 2027 | Date limite de commande pour les nouveaux G1 | Dernier jour pour acheter des processeurs et modules G1 neufs par les canaux habituels1er octobre 2027 | Début de la phase de fourniture de pièces détachées uniquement | Aucune nouvelle vente de G1 ; l’approvisionnement est limité aux pièces détachées et au support de réparationJusqu'en 2036 environ | Approvisionnement prévu en pièces de rechange G1 | Horizon de planification publié par Siemens : environ neuf ans de pièces de rechange après l'échéance de 2027Les responsables de la maintenance devraient présenter ce tableau à toute personne chargée de budgétiser les dépenses d'investissement ou de pièces détachées. La date déterminante pour les décisions d'achat n'est pas novembre 2026, qui ne fait que modifier le statut officiel du produit, mais septembre 2027, date à laquelle l'acquisition de nouveaux matériels G1 sera définitivement abandonnée.Il est important de bien interpréter le tableau, car la nomenclature de Siemens concernant l'arrêt de production est sujette à confusion. La déclaration de novembre 2026 marque un changement de statut dans les systèmes de gestion du cycle de vie des produits Siemens ; elle déclenche la mise à jour des catalogues, l'ajustement des prix et la transition officielle vers la gestion de fin de vie. La date butoir de septembre 2027 constitue l'événement commercial ayant des conséquences concrètes pour les acheteurs. Entre ces deux dates, les commandes G1 sont traitées normalement. Après cette date butoir, les unités G1 neuves disparaissent de la chaîne d'approvisionnement et le marché se tourne vers les stocks constitués au préalable par les distributeurs et les revendeurs spécialisés. C'est ainsi qu'un arrêt de production pourtant bien documenté engendre un marché des pièces détachées de plus en plus tendu : l'offre officielle ne disparaît pas du jour au lendemain, mais le nombre d'unités neuves disponibles pour les acheteurs tardifs diminue chaque mois. Ce que le S7-1200 G2 apporte Le G2 n'est pas une simple mise à jour esthétique du G1. Siemens le positionne comme le successeur de toute la gamme de contrôleurs compacts, et la note de mise en production (entrée 109973175) confirme sa disponibilité immédiate via le réseau de distribution habituel. L'environnement d'ingénierie reste inchangé : le G2 s'intègre à TIA Portal, ce qui permet aux équipes utilisant déjà la chaîne d'outils Siemens de ne pas avoir à en apprendre une nouvelle. Performance, évolutivité et données Siemens met en avant l'amélioration des performances et de l'évolutivité, la flexibilité de la sécurité des machines, l'efficacité du contrôle de mouvement et la transparence accrue des données comme principaux atouts du G2. Pour un ingénieur d'usine, cela se traduit par une gamme de contrôleurs offrant une plage de performances plus étendue, des fonctions de sécurité plus flexibles, une ingénierie du contrôle de mouvement simplifiée et des données machine plus facilement accessibles aux systèmes de niveau supérieur. Tarification : un point de repère concret Aux États-Unis, les distributeurs proposent le processeur SIMATIC S7-1200 G2 CPU 1214C DC/DC/DC (référence 6ES7214-1AH50-0XB0) au prix catalogue de 395 $. Ce prix constitue un point de repère utile pour budgétiser une migration : le processeur milieu de gamme de la nouvelle famille est proposé à un prix compétitif sur le segment des automates compacts. Les équipes d'approvisionnement doivent considérer le prix catalogue comme un point de départ, car les devis varient selon la région, le volume et les conditions du distributeur. Le prix du processeur est un élément clé de la planification, mais un budget de migration complet inclut également les périphériques d'E/S et l'alimentation électrique du nouveau châssis, ainsi que le temps d'ingénierie nécessaire à la conversion du projet. L'outil de migration gratuit permet de supprimer le coût de la licence logicielle, un poste de dépense non négligeable pour un parc de machines. Capacité de sécurité intégrée à la ligne de processeur Les processeurs G2 comprennent des variantes à sécurité intégrée. Le processeur 1214FC DC/DC/DC, référence 6ES7214-1AF50-0XB0, est la version à sécurité intégrée du modèle standard 1214C, ce qui permet d'implémenter les fonctions de sécurité machine directement dans le contrôleur, sans avoir recours à un système de sécurité externe. Un nouveau module d'E/S à sécurité intégrée Siemens a également lancé le SM 1226 F-DI 4/F-DQ 2 (référence 6ES7226-6ME50-0XB0), un module de sécurité qui intègre des entrées et sorties numériques de sécurité dans une seule unité. D'une largeur de 30 mm, ce module est compact et, selon Siemens, il permet de réduire l'encombrement sur rail DIN d'environ 60 % par rapport à une configuration de sécurité G1 équivalente. Pour les tableautiers et les équipes de maintenance travaillant dans des armoires électriques encombrées, ce gain représente un avantage concret et mesurable du passage des E/S de sécurité à la plateforme G2. Cybersécurité dès la conception Le contrôleur G2 est conforme à la norme CEI 62443-4-2, norme internationale relative aux capacités de sécurité des composants d'automatisation industrielle. Pour les usines soumises à des programmes de sécurité OT ou à des questionnaires de sécurité fournisseurs, cette conformité est essentielle : une gamme de contrôleurs répondant aux exigences de sécurité au niveau des composants est plus facile à justifier auprès des responsables informatiques et de sécurité qu'une gamme antérieure à la norme. Un outil de migration gratuit Siemens propose un outil de migration gratuit S7-1200 G2 (identifiant de support : 109986503) pour faciliter la migration des projets existants vers la nouvelle plateforme. L’existence d’une procédure de migration officielle et gratuite est essentielle pour la planification : elle lève un obstacle fréquent à la mise à niveau, à savoir le coût et le risque liés à la refonte complète de l’application. La migration reste un projet nécessitant ses propres tests et validations, mais le coût de l’outil est nul.La méthode pratique consiste à exécuter l'outil pour chaque projet, à examiner le rapport généré afin d'identifier les éléments nécessitant une intervention manuelle, puis à valider le programme migré sur le matériel G2 cible avant la mise en production. Siemens documente le périmètre et les limitations connues de l'outil dans la documentation d'assistance, et le rapport de migration sert également de liste de tâches d'ingénierie. Pour les usines utilisant des programmes machines standardisés sur plusieurs lignes, une migration validée peut être réutilisée comme modèle pour le reste du parc, ce qui permet de réaliser des gains de temps significatifs. Que doivent faire les propriétaires de G1 maintenant ? Aucune usine ne doit procéder à une migration précipitée d'un parc de machines en bon état. L'annonce préconise des décisions d'achat et de planification réfléchies pour les 13 prochains mois, tant que du matériel G1 neuf est disponible. Cinq actions couvrent l'essentiel. 1. Constituer un stock de pièces de rechange critiques G1 avant le 30 septembre 2027 Chaque installation G1 doit disposer d'un stock défini de pièces de rechange critiques avant la date limite de commande. La liste minimale comprend les composants dont la défaillance immobilise la machine : le processeur, l'alimentation et chaque type de module d'E/S de sa configuration. Pour les usines disposant de plusieurs machines identiques, les modules de rechange peuvent être partagés entre les machines, mais ces pièces doivent être disponibles avant octobre 2027, car après cette date, l'approvisionnement se fera uniquement à partir des stocks restants chez les distributeurs et les spécialistes. 2. Achetez tôt les articles à long délai de livraison et les articles inhabituels. Les modules courants resteront disponibles auprès des distributeurs spécialisés pendant des années, car l'engagement concernant les pièces détachées court jusqu'en 2036 environ et le marché de l'après-vente assurera la continuité de la plateforme. Les éléments moins courants représentent le véritable risque : cartes de signalisation, modules de communication et anciennes variantes d'E/S configurées sur des machines il y a une dizaine d'années. Ce sont ces modules qui disparaissent en premier des stocks lorsqu'une plateforme passe en phase de distribution de pièces détachées uniquement. Si une machine utilise un module qui ne figure plus au catalogue, ce module doit être prioritaire dans la liste des stocks. 3. Considérez l'échéance de 2027 comme une date limite de planification de la migration, et non comme une date limite de migration. L'annonce de Siemens n'oblige aucune usine à migrer en 2026 ou 2027. La génération 1 restera prise en charge jusqu'en 2036 environ, et de nombreuses usines continueront légitimement à l'utiliser pendant des années. Cependant, l'échéance de septembre 2027 constitue la date butoir naturelle pour une autre décision : quelles lignes migreront vers la génération 2 et lesquelles resteront sous génération 1 avec des pièces de rechange en stock ? Les lignes qui migrent doivent être planifiées tant que les pièces de rechange pour la génération 1 sont encore bon marché et abondantes, afin que le même cycle budgétaire puisse couvrir à la fois la migration et les pièces de rechange restantes. Les lignes qui restent sous génération 1 doivent impérativement être équipées de leurs pièces de rechange avant cette date butoir. 4. Utilisez l'outil de migration gratuit sur un projet pilote L'outil de migration G2 gratuit (référence 109986503) révolutionne l'évaluation économique d'une migration. Une usine peut ainsi migrer son projet sur une machine représentative et le valider sans aucun investissement en outillage. Ce projet pilote fournit les deux éléments essentiels à toute décision de migration : une estimation précise de l'effort d'ingénierie et une liste documentée des différences entre les environnements G1 et G2. Grâce à ces informations, le reste du parc peut être planifié de manière proactive plutôt qu'en réaction à des pannes. 5. Auditez la base installée avant de passer commande Rien de tout cela n'est possible sans un inventaire précis. Avant toute commande, inspectez l'usine et recensez le contenu de chaque armoire : références des processeurs, versions de firmware, types de modules d'E/S, cartes de signalisation et modules de communication. Les usines sont souvent surprises par les accumulations accumulées après une décennie de petites modifications, notamment des variantes de modules jamais documentées et des pièces détachées déjà consommées et jamais remplacées. L'audit génère une liste de stock classée par criticité de panne, qui sert également de donnée d'entrée à l'outil de migration lors de la planification de la conversion d'une ligne. Cet audit est une tâche ingrate, mais il fait toute la différence entre acheter les pièces détachées adéquates en 2027 et découvrir en 2028 que le module manquant est celui qui a défailli. Pourquoi tztechio.com vend-il encore des modules G1 ? Concernant les pièces détachées, l'impact de cette annonce est clair : la demande de modules G1 ne s'arrête pas lorsque Siemens cesse de les vendre neufs. Elle augmente. Les usines qui n'ont pas constitué de stock avant la date limite auront besoin de processeurs, d'alimentations et de modules d'E/S G1 pendant des années, car leurs machines fonctionnent toujours avec ces composants. Or, le stock de pièces détachées prévu, aussi important soit-il, ne permettra pas d'en installer un dans chaque armoire.C'est pourquoi tztechio.com continue de proposer des modules S7-1200 de première génération parallèlement à la nouvelle plateforme. La section Siemens du site répertorie les CPU G1, les modules d'E/S, les cartes de signalisation et les alimentations, tandis que la catégorie plus large des automates programmables couvre le reste du marché des pièces détachées pour l'automatisation. Pour faciliter les achats, il est conseillé de comparer les stocks de l'usine avec la liste des modules critiques et de passer commande pour les composants manquants avant septembre 2027, date limite, tant que les nouveaux modules G1 sont disponibles à prix normal. Après cette date, ces mêmes modules seront disponibles sur un marché plus restreint où la disponibilité, et non le prix catalogue, sera le facteur déterminant.Pour les usines en cours de migration, la même plateforme d'approvisionnement assure la transition : elle ajoute les CPU et modules G2 au stock Siemens dès leur mise en distribution, ainsi que les pièces détachées G1 nécessaires au maintien en service des lignes existantes. L'utilisation d'un seul canal d'approvisionnement pour les deux générations simplifie la période de transition, qui correspond précisément à celle que traversent actuellement la plupart des usines.Foire aux questionsQ : Quand le S7-1200 G1 sera-t-il officiellement retiré du marché ?A : Siemens a annoncé dans un avis préalable (n° 109996314) que le G1 sera officiellement retiré du marché le 1er novembre 2026. Cette annonce de retrait progressif officialise la fin de vie du produit ; elle n'entraîne pas l'arrêt des ventes en soi.Q : Pourrai-je encore acheter un nouveau processeur G1 après le 1er novembre 2026 ?R : Oui. Le G1 reste disponible à la commande en tant que nouvelle pièce jusqu'au 30 septembre 2027. La date de novembre 2026 modifie le statut officiel du produit, et la date de septembre 2027 est la dernière date de commande pour du nouveau matériel G1.Q : Combien de temps les pièces de rechange pour le G1 seront-elles disponibles ?A: Siemens prévoit de fournir des pièces de rechange pendant environ neuf années supplémentaires après la date limite de commande du 30 septembre 2027, ce qui place l'horizon de planification aux alentours de 2036.Q : Quel est le prix du S7-1200 G2 ?A: À titre indicatif, les distributeurs américains affichent le prix catalogue de 395 $ pour le processeur G2 1214C DC/DC/DC (référence 6ES7214-1AH50-0XB0). Des versions à sécurité intégrée, comme le processeur 1214FC DC/DC/DC (référence 6ES7214-1AF50-0XB0), sont également disponibles. Les prix réels varient selon la région et les conditions des distributeurs.Q : Existe-t-il un outil pour migrer les projets S7-1200 G1 vers G2 ?R : Oui. Siemens propose un outil de migration gratuit pour le S7-1200 G2, documenté dans l'entrée de support n° 109986503. Il fonctionne dans l'environnement TIA Portal.Q : Qu'est-ce que le SM 1226 F-DI 4/F-DQ 2 ?A : Il s'agit d'un nouveau module d'E/S de sécurité G2 (référence 6ES7226-6ME50-0XB0) qui combine entrées et sorties numériques de sécurité dans un seul module de 30 mm de large. Siemens indique qu'il permet de réduire l'encombrement sur rail DIN d'environ 60 % par rapport à une configuration de sécurité G1 équivalente.Q : Le G2 répond-il aux exigences modernes en matière de cybersécurité ?A : Le G2 est conforme à la norme internationale IEC 62443-4-2 relative aux capacités de sécurité des composants d'automatisation industrielle et s'intègre au portail TIA.Q : Où puis-je acheter des pièces de rechange pour G1 après leur retrait progressif ?A: Les fournisseurs spécialisés en composants d'automatisation, tels que tztechio.com, continuent de proposer des modules S7-1200 de première génération. La section « Pièces détachées Siemens » et la catégorie « PLC » incluent les CPU G1, les E/S et les alimentations.Q : Devons-nous migrer nos machines G1 maintenant, ou les laisser en fonctionnement ?R : C'est une décision à prendre au cas par cas, et le calendrier de Siemens permet les deux options. Une machine fonctionnant de manière fiable, disposant de pièces de rechange en stock et n'ayant pas besoin de nouvelles fonctionnalités de connectivité ou de sécurité, peut légitimement rester sur la plateforme G1 pendant des années, grâce à l'approvisionnement en pièces détachées prévu jusqu'en 2036 environ. Une machine en cours de reconstruction, nécessitant des fonctionnalités de cybersécurité que la plateforme G1 ne peut pas fournir, ou devant échanger davantage de données avec des systèmes de niveau supérieur, est candidate à la migration vers la plateforme G2. Il est important de décider de manière réfléchie, machine par machine, avant le 30 septembre 2027, plutôt que de laisser cette échéance imposer une décision ultérieure.Sources· Assistance en ligne Siemens Industry, avis préalable 109996314 (30 juin 2026) : déclaration de retrait progressif du S7-1200 G1, date limite de commande le 30 septembre 2027 et environ neuf ans d'approvisionnement prévu en pièces de rechange.· Siemens Industry Online Support, note de version de livraison 109973175 : S7-1200 G2 dans la version de livraison.· Siemens Industry Online Soutien, Entrée de support 109986503 : outil de migration gratuit S7-1200 G2.-------------------------------------------------------------------------------------------------------------------------------------------------------------------- 🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
VOIR PLUS
Le plus important incident de sécurité des technologies opérationnelles (TO) de 2026 s'est déroulé sur six semaines ce printemps. Entre mars et mi-avril, des pirates informatiques iraniens ont systématiquement ciblé près de 4 000 automates programmables industriels (API) Rockwell Automation et Allen-Bradley exposés sur Internet, déployés au sein des infrastructures critiques américaines. Cette campagne a entraîné la publication d'un avis conjoint des autorités fédérales (CISA, FBI, NSA, DOE, EPA et Cyber Command) le 7 avril, suivi d'un rapport d'exposition de Censys le 10 avril.Les ingénieurs exploitant d'anciens systèmes Rockwell (SLC 500, PLC-5, MicroLogix plus anciens) doivent être vigilants. Cette attaque était en préparation depuis des années. Que s'est-il passé ? Chronologie de la campagne de 2026 Mars 2026. Les menaces iraniennes contre les infrastructures critiques américaines s'intensifient fortement. Des attaquants affiliés à deux groupes principaux, CyberAv3ngers (lié aux Gardiens de la révolution iraniens) et Handala (lié au MOIS), entreprennent une reconnaissance systématique des dispositifs de contrôle industriels connectés à Internet. Leur cible : les automates programmables industriels (API) de Rockwell Automation exposés sur le port 44818 via EtherNet/IP.Le 7 avril, la CISA, le FBI, la NSA, le DOE, l'EPA et le Cyber Command américain ont publié un avis conjoint confirmant que des attaquants avaient extrait des fichiers de projet à partir d'appareils compromis, manipulé les interfaces homme-machine et les systèmes SCADA, et déployé un logiciel malveillant de type « wipe ». Au moins une station de traitement des eaux a dû fonctionner manuellement après avoir perdu le contrôle de son automate programmable.Le 10 avril, Censys a publié des données d'exposition montrant que 5 219 hôtes dans le monde ont été identifiés comme des périphériques Rockwell ou Allen-Bradley accessibles via EtherNet/IP, dont environ 3 900 aux États-Unis. La grande majorité était simplement connectée à Internet avec les paramètres par défaut.Les attaquants n'ont pas exploité de failles zero-day. Ils ont utilisé Shodan et Censys pour localiser des automates programmables industriels (API) de marque Rockwell sur Internet, puis ont tenté d'exploiter les identifiants par défaut et les commandes EtherNet/IP directes. Quels appareils ont été ciblés ? Tout automate programmable Rockwell Automation ou Allen-Bradley doté d'une connectivité Ethernet et exposé à Internet était une cible potentielle. Parmi les modèles concernés figuraient le ControlLogix (série 1756, modèle phare largement déployé dans les infrastructures critiques), le CompactLogix (séries 1769, 5370 et 5380, courantes dans les moyennes entreprises manufacturières et les services publics), le MicroLogix (séries 1100 et 1400, plus anciennes et largement utilisées dans les petites installations et les sites distants), le SLC 500 avec Ethernet (conçu dans les années 1990 sans fonctionnalités de sécurité significatives) et le PLC-5 avec Ethernet (une conception des années 1980 encore en service dans les secteurs du pétrole et du gaz, de l'eau et de l'industrie lourde).Les attaquants n'avaient pas besoin de capacités avancées. EtherNet/IP met en œuvre une authentification minimale par conception, et de nombreux sites n'avaient jamais modifié leurs mots de passe par défaut, désactivé les services CIP inutilisés ni ajouté de pare-feu entre leurs automates programmables et le réseau de l'opérateur. Pourquoi cela est important pour les utilisateurs d'automates programmables industriels (API) anciens La campagne Rockwell 2026 révèle une vulnérabilité structurelle ignorée pendant vingt ans. Des centaines, voire des milliers, de systèmes SLC 500 et MicroLogix sont toujours en service dans les usines de traitement des eaux, les centrales énergétiques et les usines américaines. Ces automates ont été conçus avant même l'avènement des automates programmables connectés à Internet. Ils ne disposent ni d'authentification cryptographique, ni de démarrage sécurisé, ni de contrôle d'accès basé sur les rôles, et souvent d'aucun mécanisme de mise à jour du micrologiciel.Il est impossible de modifier un PLC-5. Aucune mise à jour ne permet d'ajouter le chiffrement au pont série-Ethernet d'un SLC 500. Ces appareils sont conçus de manière permanente.Cela crée une échéance impérative. La directive européenne NIS2 exige la mise en conformité d'ici octobre 2026, sous peine d'amendes importantes, et couvre explicitement les systèmes OT. Bien que les États-Unis ne disposent pas d'une réglementation unique équivalente, les mandats sectoriels de la TSA, du DOE et de l'EPA vont dans le même sens. Les installations utilisant des automates programmables industriels (API) anciens exposés à Internet sont de plus en plus souvent en infraction, et c'était déjà le cas avant que les groupes APT iraniens ne commencent à identifier leurs contrôleurs par empreinte numérique.L’avis conjoint du 7 avril indique clairement que les agences fédérales considèrent désormais ces dispositifs comme un vecteur actif de sécurité nationale. Que faire si vous utilisez des automates programmables Rockwell anciens ? Étape 1 : Auditez tous les automates programmables de votre réseau. Utilisez Shodan, Censys ou des outils de découverte d’actifs OT (Dragos, Nozomi, Claroty) pour identifier chaque appareil Rockwell sur vos plages d’adresses IP publiques. Lors de l’analyse Censys, la plupart des appareils exposés ne l’étaient pas intentionnellement. Ils se trouvaient derrière des pare-feu mal configurés ou étaient connectés pour le dépannage à distance et n’avaient jamais été déconnectés.Étape 2 : Isoler les automates programmables de l’Internet public. Placer chaque automate Rockwell accessible sur le port 44818 derrière un pare-feu correctement configuré. Pour l’accès à distance, utiliser un modem cellulaire avec VPN, et non une connexion Ethernet directe. Isoler physiquement les contrôleurs critiques lorsque cela est possible.Étape 3 : Mettez à niveau lorsque cela est possible. Les contrôleurs plus récents des séries CompactLogix 5380 et 5480 offrent l’authentification des emplacements de confiance, des extensions de sécurité CIP et la vérification de l’intégrité du micrologiciel.Étape 4 : Pour les plateformes véritablement anciennes telles que SLC 500 et PLC-5, il est impératif d’accepter qu’aucune mise à jour ne soit possible. Trois options s’offrent à vous. La segmentation du réseau avec des passerelles unidirectionnelles utilise des diodes de données ou des passerelles unidirectionnelles pour autoriser le trafic de surveillance sortant tout en empêchant les commandes entrantes d’atteindre le contrôleur. La migration vers une plateforme plus récente s’appuie sur les programmes de migration de Rockwell pour SLC 500 vers CompactLogix et PLC-5 vers ControlLogix. Ces programmes sont éprouvés, mais nécessitent une planification des interruptions de service. Si la migration n’est pas immédiate, un renforcement de la sécurité est possible : modifier tous les mots de passe par défaut, désactiver les services EtherNet/IP inutilisés, restreindre l’accès via des listes de contrôle d’accès (ACL) et surveiller le trafic EtherNet/IP afin de détecter les commandes anormales.Aucune de ces solutions n'est parfaite. Mais n'importe laquelle vaut mieux que de voir un groupe APT iranien extraire vos fichiers de projet et écraser le firmware de votre contrôleur à 2 heures du matin un samedi. L'angle des pièces détachées Alors que les installations s'efforcent de sécuriser ou de migrer leurs systèmes Rockwell vieillissants, la demande augmente pour les modules ControlLogix et CompactLogix de rechange (séries 1756 et 1769) destinés au remplacement d'unités potentiellement compromises, les dispositifs de sécurité Ethernet (dispositifs d'injection qui ajoutent l'authentification et l'inspection du trafic sans modification du micrologiciel du contrôleur), les kits de migration des systèmes existants vers les systèmes actuels (adaptateurs, châssis et alimentations pour les conversions SLC 500 vers CompactLogix) et les modules Allen-Bradley difficiles à trouver pour les installations qui conservent des pièces de rechange existantes lors de migrations pluriannuelles.L'inventaire de TZTechio, allant des CompactLogix série 5380 actuels aux E/S 1746 et 1771 plus anciennes, couvre cette gamme. Lorsqu'une station d'épuration a besoin d'un 1756-L73 d'ici mercredi, la disponibilité est cruciale. Contexte plus large : les attaques OT s’accélèrent La campagne Rockwell de 2026 n'est pas un cas isolé. Elle s'inscrit dans une série d'incidents liés à OT qui se sont intensifiés depuis 2023.Les attaques contre Unitronics (2023-2024), attribuées à l'Iran, visaient des automates programmables industriels (API) Unitronics de fabrication israélienne utilisés dans les réseaux de distribution d'eau américains. Le mode opératoire était le même : analyses Shodan, utilisation d'identifiants par défaut et prise de contrôle. L'effacement de données de 80 000 appareils Stryker (mars 2026), survenu quelques semaines avant la campagne Rockwell, a touché 80 000 terminaux d'infrastructures de dispositifs médicaux. Bien qu'il ne s'agisse pas d'un incident lié aux technologies opérationnelles (TO), cet événement a démontré que les parcs d'équipements critiques pour la sécurité sont particulièrement vulnérables. L'échéance de la norme NIS2 (octobre 2026) contraint les États membres de l'UE à se conformer aux exigences en matière de déclaration obligatoire des incidents, de sécurité de la chaîne d'approvisionnement et de gestion des risques liés aux TO. Une impulsion réglementaire américaine suivra en 2027.Les attaquants ont constaté que les systèmes de contrôle industriels constituent le maillon faible des infrastructures critiques. La campagne Rockwell de 2026 prouve qu'il n'est pas nécessaire de disposer de ressources étatiques pour compromettre la plupart des automates programmables industriels (API). Une simple requête Shodan et la volonté de tester les mots de passe par défaut suffisent.Pour toute personne responsable d'un système Rockwell existant, il est temps d'agir. Auditez vos contrôleurs. Déconnectez-les d'Internet. Si vous ne pouvez pas les protéger, migrez-les avant que quelqu'un d'autre ne le fasse à votre place.---*Sources : Avis conjoint CISA/FBI/NSA/DOE/EPA/Commandement cybernétique des États-Unis, 7 avril 2026 ; Rapport de recherche Censys, 10 avril 2026 ; BleepingComputer ; CNN ; Defense One. Cet article est fourni à titre informatif uniquement et ne constitue pas un conseil en matière de cybersécurité ou de conformité. Veuillez consulter des professionnels qualifiés pour obtenir des conseils adaptés à votre environnement.*
VOIR PLUS
CHICAGO — 23 juin 2026 — Schneider Electric a profité du salon Automate 2026 pour annoncer « Modernisation de l'automatisation industrielle en tant que service », une nouvelle offre associant le logiciel EcoStruxure Automation Expert (EAE) à l'infrastructure cloud hybride HPE SimpliVity. Ce service repose sur un principe simple : permettre aux usines utilisant des systèmes PLC et DCS existants de se moderniser progressivement, sans mise à niveau radicale des chariots élévateurs ni remplacement complet.Pour les milliers d'installations qui utilisent encore des contrôleurs Modicon Quantum, Premium et M340, la question essentielle est de savoir si cela change quelque chose concernant le matériel dont elles dépendent aujourd'hui. Ce que le service offre L'architecture combine EcoStruxure Automation Expert de Schneider, basé sur la norme IEC 61499, avec la plateforme hyperconvergée SimpliVity de HPE. La logique d'automatisation s'exécute sous forme de charges de travail logicielles, et non plus comme une application matérielle spécifique d'automate programmable. Les deux entreprises sont membres du consortium UniversalAutomation.org et présentent ce service comme une solution pour une portabilité d'exécution entre les différentes couches matérielles.L'annonce de Schneider comprenait plusieurs objectifs de performance pour le nouveau modèle :· Délai de mise sur le marché 50 % plus rapide pour les nouvelles lignes de production· Mise en service 60 % plus rapide grâce à des modèles de déploiement reproductibles· Réduction de la consommation d'énergie jusqu'à 40 % grâce à une allocation de calcul optimisée· Gouvernance unifiée de la cybersécurité du cloud sur des sites distribués· Conversion des dépenses d'investissement en dépenses d'exploitation : les usines paient l'automatisation comme un service opérationnel plutôt que comme un achat d'équipement.Ce service prend en charge plusieurs modèles de déploiement (sur site, cloud privé et architectures périphériques distribuées), offrant ainsi aux exploitants d'usines une grande flexibilité dans la manière dont ils intègrent progressivement cette nouvelle technologie. Comment cela fonctionne en parallèle des systèmes existants Schneider n'exige pas le retrait des automates programmables existants. Le modèle de modernisation en tant que service (MaaS) s'intègre à l'infrastructure d'automatisation actuelle et coexiste avec les baies Modicon Quantum, Premium et M340 existantes, tandis que les opérateurs migrent progressivement les fonctions spécifiques vers le nouvel environnement logiciel à leur propre rythme.Un site peut, par exemple, conserver son rack Modicon Quantum équipé d'un processeur 53414 à 140 cœurs pour la gestion des séquences de cœurs, tout en migrant l'agrégation des données, l'analyse ou la logique de coordination de niveau supérieur vers la plateforme EAE/HPE. Le même principe s'applique aux systèmes Modicon Premium utilisant des processeurs TSX P57 et des contrôleurs M340 : la nouvelle architecture les complète plutôt que de les remplacer à court et moyen terme.Les documents de presse de Schneider, rapportés par Automation World et diffusés via PRNewswire, décrivent le service comme étant conçu pour « la réalité de l'automatisation des sites existants », reconnaissant que la plupart des sites industriels ne peuvent pas se permettre un arrêt de production pour un remplacement complet du système. Implications liées aux pièces de rechange Pour les équipes de maintenance et d'approvisionnement, les conséquences pratiques de cette annonce sont plus claires que ne le laissent entendre les communiqués de presse. À court terme : la demande reste stable et pourrait augmenter. À court terme, la disponibilité de la modernisation en tant que service (MaaS) ne réduit pas le besoin en pièces de rechange. Au contraire, une stratégie de migration progressive permet de prolonger la durée de vie du matériel Schneider existant par rapport à un remplacement complet. Chaque année de fonctionnement d'un système Quantum ou Premium génère une demande continue en :· Processeurs de remplacement (140 CPU 53414 pour les racks Quantum, TSX P57 pour Premium)· Modules de communication tels que le module Ethernet 140 NOE 77101· Alimentations, fonds de panier et modules d'E/S· Baies et câblage pour l'extensionLes exploitants d'installations qui optent pour une modernisation progressive maintiennent généralement des stocks de pièces de rechange plus importants pendant la période de transition, et non l'inverse. Un contrôleur qui aurait pu être mis hors service en un seul week-end dans le cadre d'un projet de remplacement complet reste désormais opérationnel pendant des mois, voire des années, au fur et à mesure du transfert progressif des fonctions. À long terme : une transition progressive vers l'automatisation définie par logiciel Sur un horizon de cinq à dix ans, la tendance générale est au découplage de la logique d'automatisation des références matérielles spécifiques. La norme CEI 61499, qui sous-tend l'EAE, permet au code de contrôle de s'exécuter sur diverses plateformes matérielles (serveurs standard, appliances de périphérie ou même instances cloud), sans être lié au module processeur d'un fournisseur spécifique.Pour le marché des pièces détachées, cela signifie que la demande de modules PLC anciens finira par diminuer, mais cette diminution se mesure en années, et non en trimestres. Le parc installé de systèmes Modicon Quantum est en production depuis les années 1990 et ne disparaîtra pas du jour au lendemain. Nombre de ces systèmes sont utilisés dans des secteurs à forte intensité capitalistique tels que le pétrole et le gaz, le traitement de l'eau et la production d'énergie, où les cycles de remplacement des systèmes de contrôle s'étendent généralement sur une décennie, voire plus. Trois familles de produits dans le périmètre Cette annonce concerne directement les utilisateurs de trois familles d'automates programmables Schneider :Modicon Quantum : Cette plateforme éprouvée comprend le processeur 140 CPU 53414 et le module de communication Ethernet 140 NOE 77101, largement déployé. Les baies Quantum restent courantes dans les industries de procédés, et la modernisation progressive implique que ces composants continueront d’être spécifiés pour la maintenance et le remplacement de pièces.Modicon Premium (TSX) : La famille de processeurs TSX P57, toujours en service dans des milliers d’installations à travers le monde, est une autre candidate à une migration progressive. Les systèmes haut de gamme exécutent souvent des processus critiques où les temps d’arrêt se chiffrent en millions de dollars par heure ; une incitation majeure à des transitions prudentes et échelonnées.Modicon M340 : Plateforme de milieu de gamme très répandue dans la fabrication hybride, les installations M340 sont en moyenne plus récentes, mais bénéficient néanmoins de la même approche progressive. Ces systèmes pourraient être parmi les premiers à faire l’objet d’une migration partielle, à mesure que les opérateurs se familiarisent avec la nouvelle architecture. Contexte industriel Le partenariat entre Schneider et HPE témoigne d'une évolution plus large du secteur, qui considère désormais l'automatisation comme un service informatique géré plutôt que comme un déploiement OT autonome. En intégrant l'EAE à HPE SimpliVity, les entreprises misent sur le fait que les exploitants d'usines souhaiteront bénéficier de la même tarification à l'usage et de la même flexibilité d'infrastructure que celles offertes par les services cloud d'entreprise.L'adhésion de Schneider à UniversalAutomation.org aux côtés de HPE est essentielle à sa stratégie. Cette organisation promeut un environnement d'exécution commun basé sur la norme IEC 61499, permettant aux applications d'automatisation de fonctionner sur des plateformes matérielles de différents fournisseurs. C'est sur ce fondement que la modernisation en tant que service (MaaS) devient techniquement possible, et cela représente une évolution à long terme vers des logiciels de contrôle industriel portables et indépendants des fournisseurs.Schneider Electric a annoncé que le service est immédiatement disponible pour les nouveaux déploiements, avec une prise en charge progressive de la migration pour les sites existants déployée jusqu'à la fin de 2026. Les détails ont été fournis par Automation World et le communiqué de presse de l'entreprise. Conséquences sur la disponibilité des pièces La modernisation en tant que service ne rend pas obsolètes les composants des automates programmables industriels (API) existants. Pour le marché des pièces détachées pour l'automatisation industrielle, l'effet concret est une transition plus longue et plus progressive, qui soutient la demande en modules, processeurs et cartes de communication de remplacement pour les années à venir.Le rythme prudent de l'automatisation des installations existantes — où la disponibilité de la production prime sur la pureté architecturale — signifie que les composants Modicon Quantum, Premium et M340 resteront activement utilisés et demandés pendant encore une bonne partie de la prochaine décennie.-------------------------------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
VOIR PLUS
CHICAGO — Rockwell Automation a dévoilé FactoryTalk Orchestration lors du salon Automate 2026. Cette nouvelle plateforme logicielle est conçue pour coordonner les flux de production, la manutention des matériaux, les robots mobiles autonomes (AMR) et les systèmes automatisés au sein des usines. Ce lancement, relayé par Automation World et d'autres médias spécialisés, marque une avancée stratégique dans le domaine de l'orchestration, l'interface entre les systèmes de planification d'entreprise et les contrôleurs qui pilotent les machines.Pour les milliers d'usines qui utilisent encore des plateformes Rockwell héritées — des contrôleurs ControlLogix 1756-L6x et L7x, des systèmes SLC 500 et même des automates programmables PLC-5 plus anciens — cette annonce a des implications qui vont bien au-delà du salon McCormick Place de Chicago (22-26 juin). Que fait FactoryTalk Orchestration ? FactoryTalk Orchestration ne remplace pas un contrôleur. Il s'agit d'une couche intermédiaire qui connecte les systèmes d'entreprise tels que les MES et les ERP directement aux équipements de production et aux AMR via des flux de données en temps réel. La plateforme peut dépêcher un AMR pour livrer des matières premières à une cellule de travail spécifique dès qu'un processus en amont signale sa fin, ajuster le routage des convoyeurs en fonction de la priorité des commandes ou synchroniser plusieurs stations robotisées pour la production multi-modèles, le tout sans intervention manuelle.Lors du salon, Rockwell a présenté des déploiements internes démontrant des gains d'efficacité mesurables dans la manutention des matériaux. Une étude de cas présentée sur place montrait comment un centre de distribution de pièces utilisant FactoryTalk Orchestration avait réduit les temps d'attente aux points de transfert d'environ 30 % en acheminant dynamiquement les robots mobiles autonomes (AMR) en fonction de l'état en temps réel des files d'attente de production, plutôt que selon des horaires fixes.Cette plateforme s'inscrit dans une tendance plus large du secteur de l'automatisation, qui vise à créer ce que les fournisseurs de solutions d'automatisation appellent désormais « l'automatisation orchestrée ». L'idée est de coordonner les différents systèmes d'automatisation (un bras robotisé ici, un convoyeur là, un AGV dans une autre zone) pour former un système unique. Automation World a rapporté, lors de l'événement, que Rockwell a positionné FactoryTalk Orchestration comme le « chef d'orchestre numérique » de l'atelier de production intelligent (Automation World, 26 juin 2026). Martech Edge a également couvert le lancement, soulignant que cette offre comble une lacune que Rockwell reconnaissait depuis des années : l'absence d'une couche d'orchestration unifiée entre le niveau 3 (opérations de l'usine) et le niveau 2 (contrôle) du modèle ISA-95 (Martech Edge, 23 juin 2026). Contexte de lancement : Automatisation 2026 Le salon Automate 2026 a attiré plus de 25 000 participants sur cinq jours à Chicago. Rockwell a profité de l'événement pour présenter ses nouveaux matériels et logiciels. La démonstration de FactoryTalk Orchestration a été l'une des plus suivies de la semaine.Ce lancement fait suite au 11e rapport annuel de Rockwell sur l'état de l'industrie 4.0, publié début 2026, qui révélait que plus de 80 % des fabricants interrogés prévoyaient d'accroître ou de maintenir leurs investissements dans les technologies d'automatisation au cours de l'année. Le rapport soulignait notamment la complexité de l'intégration comme un obstacle majeur – le problème précis que FactoryTalk Orchestration vise à résoudre.Le stand de Rockwell à Automate présentait une simulation de ligne de production en direct où FactoryTalk Orchestration coordonnait une station de remplissage pilotée par un CompactLogix 5380, un robot mobile autonome (AMR) effectuant des livraisons depuis un entrepôt virtuel et un robot de palettisation – le tout piloté par les données de commandes d'un système ERP simulé. Cette démonstration visait à prouver que l'orchestration est déjà déployable avec le matériel de dernière génération. Le point de vue des automates programmables industriels (API) hérités : ce que cela signifie pour les systèmes plus anciens C’est là que le récit du lancement rejoint la réalité de la base installée.Pour les installations utilisant d'anciens automates ControlLogix 1756-L6x ou L7x, l'orchestration présente deux aspects. D'une part, FactoryTalk Orchestration assure la rétrocompatibilité avec les automates ControlLogix 5580 et CompactLogix 5380 modernes ; d'autre part, les anciens automates L6x/L7x peuvent nécessiter une mise à jour du firmware, voire un remplacement, pour participer pleinement aux flux de travail orchestrés. La couche d'orchestration fonctionne de manière optimale avec les automates exécutant Studio 5000 Logix Designer v34 ou une version ultérieure, ce qui exclut de nombreuses installations L6x et des premières versions L7x encore en service.Deuxièmement, l'essor des investissements dans l'automatisation, induit par ces projets d'orchestration, entraînera la mise hors service de nombreux systèmes existants et nécessitera des pièces de rechange pour assurer la continuité de l'activité des lignes restantes pendant les transitions. Les usines qui adoptent FactoryTalk Orchestration progressivement — en ajoutant les cellules de travail orchestrées une à une tout en conservant les autres lignes sous contrôle traditionnel — devront maintenir des stocks de pièces de rechange parallèles pour deux générations d'équipements.La même dynamique s'applique aux usines utilisant des plateformes SLC 500 ou PLC-5. Ces systèmes ne disposent pas d'une intégration directe avec FactoryTalk Orchestration. Les usines souhaitant les intégrer à un flux de travail orchestré devront passer par des passerelles de protocole ou, plus fréquemment, planifier une migration complète vers un automate Rockwell Automation. Chaque vague de migration engendre un pic de demande en modules de remplacement, alimentations et fonds de panier afin de garantir le bon fonctionnement des lignes non migrées durant les programmes de transition pluriannuels. Stratégie des pièces de rechange à l'ère de l'orchestration Lors du salon Automate 2026, des consultants du secteur ont souligné auprès de la presse spécialisée que les projets d'orchestration se déploient généralement par étapes : une cellule, une ligne ou un bâtiment à la fois. Cette approche progressive implique que les équipements existants restent en production plus longtemps qu'avec une modernisation classique. Il en résulte une demande persistante de pièces détachées pour des plateformes que Rockwell ne développe plus activement.Pour les équipes de maintenance et d'approvisionnement, la conclusion pratique est simple : la décision d'adopter FactoryTalk Orchestration doit inclure une évaluation des pièces de rechange pour les contrôleurs existants qui seront mis en parallèle, et non remplacés, lors des premières phases de déploiement. Si un rack ControlLogix L7x supporte une ligne non orchestrée pendant que les équipes d'ingénierie déploient la zone orchestrée adjacente, ce rack plus ancien doit rester opérationnel et entretenu pendant toute la durée du déploiement.À mesure que le parc installé de systèmes SLC 500 et PLC-5 vieillit, il devient crucial de trouver des solutions d'approvisionnement pour les composants Rockwell et Allen-Bradley désormais obsolètes. L'orchestration des systèmes permet de prolonger la durée de vie de ces installations en offrant aux usines la possibilité de se moderniser de manière sélective plutôt que globale. Impact sur le marché et perspectives d'avenir Rockwell n'a pas encore communiqué le prix de FactoryTalk Orchestration, mais la plateforme devrait être largement commercialisée au cours du second semestre 2026. Le secteur de l'automatisation suivra de près les taux d'adoption, notamment dans les secteurs de l'automobile, de l'agroalimentaire et de la logistique d'entrepôt – des secteurs où la coordination des flottes mixtes de robots mobiles autonomes et la planification dynamique de la production offrent un retour sur investissement immédiat.L'enseignement principal d'Automate 2026 est que l'orchestration n'est plus un concept futuriste. Rockwell, Siemens et d'autres grands fournisseurs de solutions d'automatisation développent ou acquièrent des capacités d'orchestration. Pour les usines utilisant d'anciens automates Rockwell, la question est de savoir si leurs systèmes existants sont prêts à s'intégrer à cette technologie, ou si cette transition est l'occasion idéale de réévaluer la stratégie de gestion des pièces de rechange qui leur permettra d'assurer la continuité des opérations.------------------------------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
VOIR PLUS
Continuez à lire, restez informé, abonnez-vous et nous vous invitons à nous dire ce que vous en pensez.


De plus, avec votre autorisation, nous souhaitons placer des cookies pour rendre votre visite et votre interaction avec slOC plus personnelles. Pour cela, nous utilisons des cookies analytiques et publicitaires. Grâce à ces cookies, nous et des tiers pouvons suivre et collecter votre comportement Internet à l'intérieur et à l'extérieur de super-instrument.com. Grâce à cela, nous et des tiers adaptons super-instrument.com et les publicités à vos intérêts. En cliquant sur Accepter, vous acceptez cela. Si vous refusez, nous utilisons uniquement les cookies nécessaires et vous ne recevrez malheureusement aucun contenu personnalisé. Veuillez consulter notre politique en matière de cookies pour plus d'informations ou pour modifier votre consentement à l'avenir.
Accept and continue Decline cookies