INGÉNIERIE AUTOMATIQUES

Blog

Maison

Blog

  • Programmation des automates programmables WAGO série 750 : Guide pas à pas pour les nouveaux utilisateurs
    Programmation des automates programmables WAGO série 750 : Guide pas à pas pour les nouveaux utilisateurs Jul 13, 2026
    Ce dont vous avez besoin Matériel· Contrôleur WAGO 750-8212 PFC200 (double Ethernet, Cortex-A8 1 GHz, 512 Mo de RAM)· Module d'entrée numérique 4 canaux WAGO 750-341 (source/puits 24 VDC)· Module de sortie numérique 4 canaux WAGO 750-430 (24 V CC, 0,5 A par canal)· Module d'extrémité WAGO 750-600 (terminaison de bus obligatoire — le système ne s'alimentera pas sans lui)· Alimentation 24 V CC (alimentation de classe 2 pour les installations conformes aux normes UL)· Câble Ethernet, Cat5e droit· PC Windows (CODESYS ne fonctionne pas sous Linux ou macOS)Logiciel· CODESYS 3.5 SP19 ou version ultérieure (à télécharger depuis la boutique CODESYS ou le site web de WAGO)· WAGOAddOn pour CODESYS (fichiers de description de périphériques pour tous les contrôleurs de la série 750)· Une licence CODESYS gratuite suffit pour la programmation initiale. Les déploiements en production nécessitent une licence d'exécution (150 à 350 USD selon le niveau de fonctionnalités).Alimentation : Le modèle 750-8212 accepte une tension de 24 V CC (20,4–28,8 V CC). Pour les installations 120 V CA/60 Hz, utilisez une alimentation sur rail DIN WAGO 787-1622. Pour les installations 230 V CA/50 Hz, l’alimentation WAGO 787-1661 est compatible. Ces deux alimentations sont conformes aux normes CE et UL 508. Étape 1 : Installer CODESYS 3.5 1. Téléchargez CODESYS 3.5 SP19 depuis le CODESYS Store ou le portail WAGO.2. Exécutez le programme d'installation en tant qu'administrateur. Acceptez toutes les valeurs par défaut.3. Téléchargez et installez le module complémentaire WAGOAddOn pour CODESYS. Ce module charge les descriptions des périphériques 750-8212, 750-8202, 750-810 et de tous les contrôleurs plus anciens.4. Lancez CODESYS. Accédez à Outils → Répertoire des périphériques et vérifiez que WAGO PFC200 750-8212 figure bien dans la liste. Si ce n'est pas le cas, redémarrez CODESYS et relancez le programme d'installation du module complémentaire.Problème courant : les fichiers de description des périphériques sont spécifiques à chaque Service Pack. Si vous installez l’extension pour SP16 sur CODESYS SP19, aucun périphérique ne sera listé. Assurez-vous que la version de l’extension corresponde exactement à votre Service Pack CODESYS.---Étape 2 : Créer un nouveau projet 5. Cliquez sur Fichier → Nouveau projet.6. Sélectionnez Projet standard.7. Nommez le projet « WAGO_Motor_Start_Stop ». Choisissez un dossier de sauvegarde facile à retrouver.8. Dans la liste déroulante Appareil, sélectionnez WAGO PFC200 (750-8212). Dans PLC_PRG in, sélectionnez Diagramme logique à relais (LD).9. Cliquez sur OK.L'espace de travail s'ouvre avec l'arborescence des périphériques à gauche, affichant le contrôleur et un POU nommé PLC_PRG.---Étape 3 : Configurer le contrôleur 750 Cliquez avec le bouton droit sur WAGO PFC200 (750-8212) dans l'arborescence des périphériques et sélectionnez Ajouter un périphérique.· Ajouter un module d'entrée numérique WAGO 750-341 (adresse de bus 1).· Ajouter un module de sortie numérique WAGO 750-430 (adresse de bus 2).· Ajoutez un module d'extrémité WAGO 750-600 à l'extrémité du bus (modélise correctement le bus physique dans le logiciel).Adressage Ethernet vs bus de terrain : Le 750-8212 utilise Ethernet pour la programmation par défaut. Pour une intégration à un réseau PROFIBUS, un coupleur supplémentaire (par exemple, le 750-375) est nécessaire ; son adresse doit être configurée dans l’onglet « Configuration du bus de terrain », et non dans les paramètres Ethernet. Les nouveaux utilisateurs confondent souvent l’adresse IP de programmation avec l’adresse de la station de bus de terrain, car elles se trouvent dans des menus différents.Adresse IP : Double-cliquez sur le nœud du contrôleur, accédez à l’onglet Ethernet et attribuez-lui une adresse IP statique (par exemple, 192.168.1.10 avec un masque de sous-réseau de 255.255.255.0). Inscrivez cette adresse sur le boîtier du contrôleur. Elle sera nécessaire pour chaque téléchargement.Vérification du firmware : Ouvrez l’onglet Informations sur le nœud du contrôleur. CODESYS 3.5 SP19 requiert le firmware v21 ou une version ultérieure sur le 750-8212. Les contrôleurs livrés avec la version v18 ou v19 doivent être mis à jour à l’aide de l’outil de mise à jour du firmware WAGO (téléchargement séparé) avant le premier téléchargement du programme. Une incompatibilité de firmware entraîne un échec silencieux : le téléchargement se termine, le contrôleur redémarre et l’ancien programme reste en mémoire.---Étape 4 : Écrire un programme simple — Démarrage/arrêt du moteur avec interverrouillages Écrivez un circuit de commande de moteur standard à trois fils — l'équivalent, pour un automate programmable, d'une action déclenchée par un bouton.Ouvrez PLC_PRG. Déclarez les variables suivantes dans le volet supérieur :`PROGRAMME PLC_PRGVARStart_PB : BOOL ; (* Bouton-poussoir de démarrage — NON, 24 VDC *)Stop_PB : BOOL; (* Bouton-poussoir d'arrêt — NC, 24 VDC *)Fonctionnement_moteur : BOOL; (* Sortie du contacteur moteur *)Surcharge : BOOL ; (* Relais de surcharge thermique — NC *)END_VAR`Associer les variables aux E/S : double-cliquez sur WAGO 750-341 dans l’arborescence des périphériques. Associez Start_PB à %IX1.0 (canal 0), Stop_PB à %IX1.1 et Overload à %IX1.2. Double-cliquez ensuite sur WAGO 750-430 et associez Motor_Run à %QX2.0. Vous pouvez également utiliser le tableau d’association E/S PLC_PRG pour une interface déroulante.Logique à relais dans CODESYS :Faites glisser les contacts et les bobines depuis la boîte à outils sur l'échelon. Créez deux échelons.Échelon 1 (scellé) :`Démarrer_PB Moteur_Run----| |----------------------( )----Motor_Run----| |----(branche parallèle à Start_PB)`Échelon 2 (arrêt et surcharge en série) :`Arrêt_PB Surcharge Moteur_Run----|/|----------|/|-----------( )----`Faites un clic droit sur les contacts pour basculer entre normalement ouverts (| |) et normalement fermés (|/|). Ajoutez une branche parallèle en faisant un clic droit sous le contact Start_PB et en sélectionnant « Ajouter une branche ».Le fonctionnement est le suivant : appuyer sur Start_PB active Motor_Run. Motor_Run se verrouille automatiquement grâce à son contact NO. Appuyer sur Stop_PB ou déclencher le dispositif de surcharge interrompt le circuit et coupe l’alimentation de Motor_Run. Ce câblage à trois fils correspond directement au câblage physique d’un démarreur moteur ; vous pouvez ainsi tester l’automate programmable avec un contacteur réel sans modifier le code.---Étape 5 : Télécharger et tester 10. Connectez le 750-8212 à votre PC avec le câble Ethernet.11. Mettez le contrôleur sous tension. Les voyants RUN et E/S clignotent pendant le démarrage. Attendez que le voyant RUN reste allumé en continu (environ 30 secondes).12. Dans CODESYS, cliquez sur En ligne → Connexion (ou appuyez sur F11).13. À l'invite « Sélectionner le chemin réseau », cliquez sur « Analyser le réseau ». Le contrôleur apparaît sous le nom « WAGO PFC200 (750-8212) @ 192.168.1.10 ». Sélectionnez-le et cliquez sur « OK ».14. Cliquez sur Oui pour télécharger l'application.15. La manette passe automatiquement en mode RUN une fois le téléchargement terminé.16. Passer en mode en ligne → Basculer la vue de surveillance (F9). Les échelons de l'échelle s'illuminent en vert lorsque les contacts et les bobines sont actifs.Séquence de test :· Court-circuitez momentanément la broche 1 (Start_PB) à 24 VDC sur le 750-341. `Start_PB` devient vert dans la vue de surveillance et `Motor_Run` s'active.· Court-circuitez momentanément la broche 2 (Stop_PB) à 24 V CC. `Stop_PB` devient vert et `Motor_Run` se désactive.· Répétez l'opération avec la broche 3 (Surcharge) pour confirmer que le verrouillage est maintenu.Si Motor_Run ne s'active pas, vérifiez la polarité du câblage sur le 750-430 — les sorties sont configurables en tant que puits/source via la borne commune.---Pièges courants lors de la configuration de WAGO CODESYS 17. Problème de compatibilité du firmware. Vous téléchargez le programme, CODESYS indique « Application téléchargée avec succès », le contrôleur redémarre, mais rien ne se lance. Le firmware du 750-8212 est plus ancien que celui requis par le projet. Consultez l'onglet « Informations » et comparez-le à la matrice de compatibilité CODESYS SP. Mettez à jour le firmware avant le premier téléchargement.18. Module d'extrémité manquant. Sans le module 750-600, le bus interne ne s'initialise jamais. La LED d'E/S clignote en rouge. Installez le module 750-600 à l'extrémité droite du rail DIN.19. Incompatibilité de sous-réseau. CODESYS analyse uniquement le sous-réseau local. PC sur 192.168.0.x, contrôleur sur 192.168.1.10 : l’analyse ne trouve rien. Veuillez faire correspondre les sous-réseaux ou ajouter une adresse IP secondaire à la carte réseau de votre PC.20. Correspondance E/S incorrecte. Vérifiez que Start_PB correspond à %IX1.0 (750-341, canal 0) et non à %IX1.1. Un bit inversé entraîne la lecture du mauvais bouton-poussoir. Utilisez l'onglet Correspondance E/S sur chaque nœud de couplage de bus.21. Licence d'essai expirée. L'environnement d'exécution CODESYS sur le 750-8212 fonctionne en mode d'essai pendant 2 heures. Passé ce délai, le contrôleur cesse d'exécuter le code utilisateur. Veuillez acheter une licence d'exécution (250 à 350 USD pour le PFC200) et l'activer via le Gestionnaire de licences CODESYS avant la mise en service.---Liste de vérification pour les nouveaux utilisateurs · Codesys 3.5 installé avec la version WAGO AddOn correspondante· Mise à jour du micrologiciel du contrôleur vers la version 21 ou ultérieure· Adresse IP statique attribuée et consignée par écrit· Module d'extrémité 750-600 monté sur rail DIN· Modules d'E/S ajoutés dans l'arborescence des périphériques dans l'ordre correct du bus· Variables déclarées et mappées aux adresses de bus correctes· La logique Ladder se compile sans erreur (coche verte dans le volet Messages).· PC et manette sur le même sous-réseau· Connexion réussie — triangle vert dans la barre d'état· Test du bouton-poussoir réussi : le bouton de démarrage s'active, le bouton d'arrêt se désactive, le bouton de surcharge tient.· Licence d'exécution activée ou période d'essai terminée.Étapes suivantes : Ajouter des modules analogiques (750-455, 750-456) pour le retour d’information des capteurs. Configurer le second port Ethernet du 750-8212 pour l’isolation du réseau de l’usine. Mettre en place un tableau de bord WebVisu pour la surveillance à distance. Implémenter une architecture Modbus TCP maître/esclave pour la communication avec un variateur de fréquence.Pour tous les composants de la série WAGO 750 (automates, modules d'E/S, alimentations et accessoires), consultez la disponibilité et les prix sur tztechio.com/plc. Nous proposons du matériel d'automatisation WAGO neuf et d'occasion certifié, portant les marquages ​​CE et UL, prêt à être expédié.--------------------------------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
  • Qu'est-ce qu'un automate programmable industriel (API) ? Guide complet pour débutants sur les contrôleurs logiques programmables.
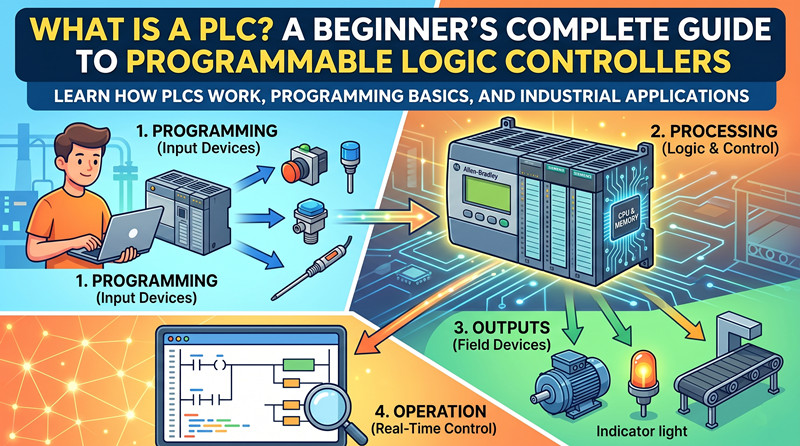
    Qu'est-ce qu'un automate programmable industriel (API) ? Guide complet pour débutants sur les contrôleurs logiques programmables. May 08, 2026
     IntroductionUn automate programmable industriel (API) est un ordinateur numérique robuste, conçu pour automatiser les processus électromécaniques dans les usines, les machines et les infrastructures de production. Contrairement aux ordinateurs commerciaux classiques, les API sont conçus pour résister aux conditions industrielles difficiles : températures extrêmes, humidité, poussière, perturbations électriques et vibrations.Le rôle de l'automate programmable est simple : il lit les entrées, prend des décisions selon une logique programmée et contrôle les sorties. On peut le considérer comme le « cerveau » d'une machine ou d'un processus : lorsqu'on appuie sur un bouton (entrée), l'automate détermine l'action à effectuer (logique) et active un moteur, une vanne ou un indicateur (sortie).Histoire : Pourquoi les automates programmables industriels (API) ont été inventésAvant l'avènement des automates programmables industriels (API), l'automatisation industrielle reposait sur des panneaux de relais : de grandes armoires contenant des centaines, voire des milliers, de relais électromécaniques, de temporisateurs et de contacteurs. Parmi les problèmes rencontrés : le recâblage physique nécessaire pour toute modification (prenant des jours, voire des semaines), l'usure mécanique entraînant des temps d'arrêt, la complexité du dépannage, l'encombrement considérable et l'absence de capacité de collecte de données.En 1968, Bedford Associates (devenue Modicon par la suite) a développé le premier automate programmable industriel (API), le Modicon 084, pour l'usine de transmissions Hydra-Matic de General Motors. L'objectif était simple : remplacer les panneaux de relais par un système électronique programmable, rapidement reconfigurable en fonction des variations de production. En moins de dix ans, les API ont largement supplanté les panneaux de relais à travers le monde.Matériel PLC : Composants principaux1. Unité centrale de traitement (CPU) : Le « cerveau » de l’automate programmable – un microprocesseur qui exécute le programme de contrôle, effectue les opérations arithmétiques et logiques et gère la communication. Ses principales caractéristiques comprennent la capacité de mémoire, le temps de cycle (en ms), la capacité d’E/S et les ports de communication (Ethernet, USB, RS-232/RS-485).2. Alimentation : Convertit le courant alternatif entrant (110 V/220 V CA) en tensions continues requises par le processeur et les modules d’E/S (généralement 24 V CC). Points critiques : puissance nominale, redondance pour les applications critiques et plage de tension d’entrée.3. Modules d'entrée : Ils permettent de connecter les capteurs et les interrupteurs à l'unité centrale de l'automate programmable, convertissant ainsi les signaux physiques en données numériques. Les entrées numériques (24 V CC) acceptent les boutons-poussoirs, les interrupteurs de fin de course, les capteurs de proximité et les pressostats, et représentent uniquement les états MARCHE (1) ou ARRÊT (0). Les entrées analogiques gèrent les capteurs de température (RTD, thermocouple), les transducteurs de pression, les débitmètres et les capteurs de niveau avec des signaux de type 4-20 mA ou 0-10 V.4. Modules de sortie : Ils reçoivent les commandes du processeur et pilotent les actionneurs. Les sorties numériques (24 V CC, 120 V CA ou relais) commandent les électrovannes, les contacteurs, les démarreurs de moteurs, les voyants et les alarmes. Les sorties analogiques pilotent les variateurs de fréquence, les vannes proportionnelles et les servovariateurs avec des signaux standard tels que 4-20 mA ou 0-10 V.5. Rack/Fond de panier : L'infrastructure physique qui maintient tous les modules PLC ensemble et qui fournit le bus de communication entre eux.6. Interfaces de communication : Les automates programmables communiquent avec les IHM, d'autres automates programmables, des variateurs et les réseaux d'usine via des protocoles tels que EtherNet/IP, PROFINET, Modbus TCP/IP, PROFIBUS, DeviceNet, ControlNet, OPC UA et des connexions série (RS-232/RS-485).Comment fonctionne un automate programmable ? Le cycle de balayageLe processeur exécute son programme dans une boucle continue et répétitive appelée cycle de balayage. Chaque cycle complet comprend quatre étapes :Étape 1 – Lecture des entrées : Le processeur lit tous les états des modules d'entrée et les stocke dans la table d'images d'entrée (généralement 1 à 10 ms).Étape 2 – Exécution du programme : Le processeur exécute le programme utilisateur instruction par instruction, en lisant et en écrivant dans les tables d’images d’entrée/sortie en mémoire.Étape 3 – Écriture des sorties : Après l’exécution du programme, le processeur met à jour simultanément tous les modules de sortie avec les valeurs de la table d’images de sortie.Étape 4 – Maintenance interne : Le processeur effectue des tâches internes, notamment la communication IHM/PLC, les fonctions temporelles et les diagnostics.Le temps de balayage typique est de 5 à 20 ms pour un programme de taille moyenne ; les applications à haute vitesse peuvent nécessiter de 0,5 à 1 ms.Langages de programmation des automates programmables : les cinq normes CEI 61131-31. Diagramme à contacts (LD) – Le langage le plus répandu, notamment en Amérique du Nord. Conçu pour ressembler aux schémas de relais électriques, il est intuitif pour les électriciens. Idéal pour la logique discrète et la commande séquentielle.2. Diagramme fonctionnel (FBD) – Utilise des blocs graphiques avec des connexions d'entrée/sortie. Chaque bloc remplit une fonction spécifique : boucles PID, opérations arithmétiques, portes logiques, temporisateurs. Idéal pour la régulation de processus et les boucles PID.3. Texte structuré (ST) – Langage textuel de haut niveau similaire à Pascal ou BASIC. Particulièrement performant pour le traitement de données complexes, le traitement par lots et les automates à états finis avancés.4. Diagramme de fonctions séquentielles (DFS) – Langage graphique permettant de définir des processus séquentiels : opérations se déroulant par étapes, avec actions et transitions contrôlées. Idéal pour les processus par lots et les machines d’emballage.5. Liste d'instructions (IL) – Langage textuel de bas niveau similaire au langage assembleur. Compact et efficace, mais moins lisible. Idéal pour les routines simples et concises et les systèmes existants.PLC vs. DCS vs. PC industrielAutomate programmable : conçu pour la fabrication discrète (machines individuelles, lignes d’assemblage). Temps de cycle rapides, matériel robuste. Capacité : de quelques centaines à plusieurs milliers de points d’E/S.Système de contrôle distribué (DCS) : conçu pour les industries à procédés continus (pétrole et gaz, chimie, production d’énergie). Hautement redondant et étroitement intégré aux variables de procédé. Capacité : de plusieurs milliers à plusieurs centaines de milliers de points d’E/S.PC industriel (IPC) : conçu pour le traitement de données à haute vitesse, les systèmes de vision et les algorithmes complexes. Basé sur un PC, il fonctionne sous Windows ou Linux et offre une puissance de calcul élevée.Ces dernières années, les frontières entre PLC, DCS et IPC se sont considérablement estompées.Comment choisir le bon automate programmable ?Étape 1 : Définir l’application — machine unique ou système à l’échelle de l’usine, besoins en matière de contrôle de mouvement à grande vitesse, exigences critiques en matière de sécurité, nombre d’E/S actuel et futur.Étape 2 : Évaluer l'écosystème de marques — Allen Bradley domine les Amériques, Siemens l'Europe/Asie, Mitsubishi le Japon et les marchés sensibles aux coûts, ABB pour l'automatisation des processus.Étape 3 : Tenez compte des coûts logiciels — le matériel ne représente souvent que 30 à 50 % du coût total de possession ; les licences logicielles peuvent être tout aussi coûteuses (Allen Bradley Studio 5000 : 5 000 $ à plus de 15 000 $).Étape 4 : Équilibrer les besoins en E/S — calculer les entrées numériques, les sorties numériques et les signaux analogiques nécessaires, en ajoutant une marge de 20 % pour les extensions futures.Étape 5 : Vérifier les exigences de communication — connectivité IHM, intégration au réseau de l'usine (MES/ERP), communication variateur/PLC et capacité d'accès à distance.Aperçu des principales marques PLCAllen Bradley (Rockwell Automation)Produits phares :ControlLogix, CompactLogix, MicroLogix, SLC 500Logiciel de programmation :Concepteur Logix Studio 5000Communication:EtherNet/IP, ControlNet, DeviceNet, ModbusSite web:www.rockwellautomation.comSiemensProduits phares :SIMATIC S7-1500, S7-1200, S7-300, S7-400Logiciel de programmation :Portail TIACommunication:PROFINET, PROFIBUS, Modbus TCP/IP, OPC UASite web:www.siemens.comMitsubishi ElectricProduits phares :MELSEC iQ-R, iQ-F, MELSEC-Q, MELSEC-FLogiciel de programmation :GX Works3Communication:CC-Link IE, Modbus TCP/IP, EtherNet/IPSite web:www.mitsubishielectric.comABBProduits phares :AC500, AC500-eco, AC700Logiciel de programmation :Générateur d'automatisationCommunication:EtherNet/IP, PROFINET, Modbus TCP/IP, CANopenSite web:nouveau.abb.com/plcHoneywellProduits phares :ControlLogix (via Honeywell), Experion PKSLogiciel de programmation :Studio ExperionCommunication:EtherNet/IP, Modbus, OPC UASite web:www.honeywellprocess.comOmronProduits phares :NX1P2, NJ501, CP1H, CP1LLogiciel de programmation :Sysmac Studio, CX-ProgrammerCommunication:EtherNet/IP, Modbus TCP/IP, USBSite web: www.omron-ap.comCe guide est fourni à titre informatif. Pour des conseils d'application spécifiques, veuillez consulter un ingénieur en automatisation qualifié ou contacter l'équipe technico-commerciale de TZ TECH. 
  • MAÎTRISER LES FONDS DE LA PRODUCTION MODERNE : UN GUIDE COMPLET DE LA TECHNOLOGIE DES AUTOMATES PLC
    MAÎTRISER LES FONDS DE LA PRODUCTION MODERNE : UN GUIDE COMPLET DE LA TECHNOLOGIE DES AUTOMATES PLC Apr 23, 2026
     Le paysage de la production moderne a été irrévocablement transformé par un seul appareil : l’automate programmable industriel (API). Que vous exploriez les bases de l’automatisation industrielle ou recherchiez des connaissances avancées sur l’intégration de l’IIoT (Internet industriel des objets), la compréhension de l’API est essentielle pour appréhender l’avenir des ateliers. Ce guide explore le fonctionnement, la programmation et le dépannage de ces ordinateurs industriels robustes qui font tourner le monde.’Les chaînes de montage sont en mouvement. L'évolution : des relais à la logique définie par logiciel Avant l'introduction des automates programmables industriels (API) à la fin des années 1960, le contrôle industriel reposait sur d'immenses réseaux de relais mécaniques. Si un fabricant souhaitait modifier une séquence de production, les techniciens devaient recâbler physiquement des milliers de connexions.—un processus long, coûteux et sujet aux erreurs humaines.  La naissance du premier automate programmable industriel (API), le Modicon 084, a révolutionné le secteur en permettant la programmation de la logique par logiciel plutôt que par câblage physique. Aujourd'hui, des leaders mondiaux comme Siemens, Allen-Bradley (Rockwell Automation) et Schneider Electric ont repoussé les limites de cette technologie, créant des contrôleurs qui ne sont pas de simples commutateurs binaires, mais de puissants concentrateurs de données capables de calculs complexes et de communications à haut débit. Décryptage de la programmation des automates programmables : les langages de l’automatisation Pour beaucoup de personnes qui se lancent dans ce domaine, la **programmation des automates programmables industriels (API)** est l'aspect le plus intimidant, mais aussi le plus gratifiant, de cette technologie. La norme internationale CEI 61131-3 définit cinq langages distincts, chacun adapté à des tâches spécifiques en automatisation industrielle. 1. Logique à relais (LD) : Langage emblématique inspiré des schémas de relais électriques, il est plébiscité par les techniciens pour sa grande lisibilité et sa facilité de suivi en temps réel.2. Texte structuré (ST) : Un langage de haut niveau similaire à Pascal ou C. Il est de plus en plus populaire pour les algorithmes mathématiques complexes et la gestion des données, et est plébiscité par une nouvelle génération d'ingénieurs à l'aise avec le codage informatique traditionnel.3. Diagramme fonctionnel (FBD) : Ce langage graphique permet aux programmeurs de relier des blocs de code pré-écrits. Il est largement utilisé dans les industries de procédés par des marques comme **ABB** et **Honeywell**.4. Diagramme de fonction séquentielle (SFC) : Idéal pour les processus étape par étape, comme une séquence de mélange par lots dans une usine alimentaire.5. Liste d'instructions (IL) : Un style d'assemblage de bas niveau, désormais moins courant mais encore présent dans les anciens systèmes hérités. La révolution de l'IIoT : connecter l'atelier à la direction La tendance majeure de 2026 est la convergence des technologies opérationnelles (OT) et des technologies de l'information (IT). C'est là qu'intervient l'**IIoT**. Les systèmes **PLC** modernes ne sont plus isolés. Grâce à des protocoles comme OPC UA et MQTT, un **PLC** peut désormais transmettre des données de performance en temps réel directement vers des plateformes cloud telles qu'AWS ou Azure. Pourquoi est-ce important ? Pour un chef d’entreprise, cela signifie une prise de décision basée sur les données. Si un contrôleur Omron ou Keyence détecte une légère hausse de la température d’un moteur ou un retard d’une milliseconde dans le temps de cycle, ces données sont instantanément analysées par une IA dans le cloud afin de prédire une panne avant qu’elle ne survienne. Cette transition de la maintenance réactive à la maintenance prédictive est la marque de fabrique de l’Industrie 4.0. Dépannage professionnel des automates programmables : une approche systématique Même les systèmes les plus sophistiqués rencontrent des problèmes. La maîtrise du **dépannage des automates programmables** est ce qui distingue un ingénieur expérimenté d'un novice. Lorsqu'une machine s'arrête, l'**automate programmable** est votre meilleur outil de diagnostic. Diagnostic matériel : Commencez toujours par la couche physique. Vérifiez l’alimentation et recherchez les voyants « Défaut » sur le processeur. Les marques comme Mitsubishi et Delta proposent des indicateurs LED intuitifs permettant de localiser en quelques secondes un module d’E/S défaillant.- Surveillance logicielle : En vous connectant au contrôleur via un logiciel comme TIA Portal ou Studio 5000, vous pouvez observer l’exécution de la logique en temps réel. Si un indicateur ne passe pas au vert, vous pouvez remonter jusqu’à un interrupteur de fin de course défectueux ou un câble coupé.- Forçage des E/S : Cette technique, bien que puissante, est dangereuse. Elle permet de forcer manuellement l’activation d’une sortie pour tester une vanne ou un moteur. Toutefois, les protocoles de sécurité professionnels de **dépannage d’automates programmables** exigent qu’aucune personne ne se trouve à proximité des pièces mobiles avant toute manipulation.  
  • AU-DELÀ DU PARE-FEU : SÉCURISER LES RÉSEAUX PLC À L’ÈRE DE L’IIO ET DE L’INFORMATIQUE DE TERRE
    AU-DELÀ DU PARE-FEU : SÉCURISER LES RÉSEAUX PLC À L’ÈRE DE L’IIO ET DE L’INFORMATIQUE DE TERRE Apr 16, 2026
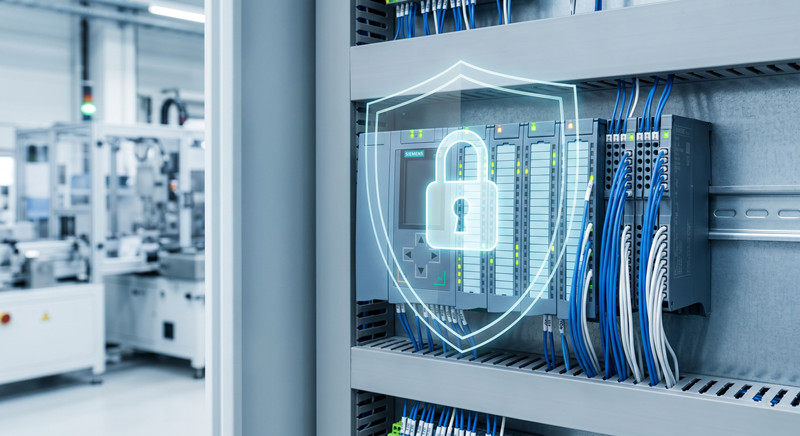
    AU-DELÀ DU PARE-FEU : SÉCURISER LES RÉSEAUX PLC À L’ÈRE DE L’IIO ET DE L’INFORMATIQUE DE TERREL'automatisation industrielle connaît une transformation radicale. Ce qui était autrefois des « îlots d'automatisation » isolés est désormais un nœud d'un réseau mondial. Tandis que l'intégration de Automate programmable (PLC)L'analyse de données dans le cloud a permis d'atteindre des niveaux d'efficacité sans précédent, mais elle a également ouvert la porte à des cybermenaces sophistiquées. Pour les ingénieurs modernes, Programmation d'automates programmablesIl ne s'agit plus seulement de logique et de timing, mais de construire des architectures résilientes et sécurisées capables de résister à l'évolution du paysage de l'espionnage industriel et des ransomwares. Le passage des systèmes isolés aux systèmes hyperconnectésPendant des décennies, la principale défense d'un PLCIl s'agissait de la « séparation physique » — l'isolation de l'atelier de production par rapport à Internet. Cependant, l'essor de Automatisation industrielleLa version 4.0 a relégué l'espace d'air au passé. Pour tirer parti de IIoT(Internet industriel des objets) avantages, tels que la surveillance à distance et la maintenance prédictive, contrôleurs de marques comme Siemens, Allen-Bradley, et Schneider Electricdoit communiquer avec les systèmes de planification des ressources de l'entreprise (ERP) et les tableaux de bord cloud.Cette connectivité crée des « vecteurs d'attaque ». Une vulnérabilité dans un poste de travail ou un VPN mal configuré peut permettre à un attaquant d'accéder à l'atelier de production. Une fois à l'intérieur, il peut modifier le système. Programmation d'automates programmables, modifier les points de consigne, voire désactiver les dispositifs de sécurité, ce qui peut entraîner une panne catastrophique des équipements ou un arrêt de la production.Comprendre les vulnérabilités courantes des automates programmablesPour mettre en œuvre efficacement Dépannage des automates programmablesEn matière de sécurité, il est essentiel de comprendre les failles du système. La plupart des protocoles industriels anciens, tels que Modbus TCP ou les premières versions d'EtherNet/IP, ont été conçus pour la performance, et non pour la sécurité. Ils sont souvent dépourvus de chiffrement et d'authentification, ce qui signifie que n'importe quel appareil du réseau peut envoyer des commandes au système. PLC.Les principales vulnérabilités des systèmes modernes comprennent :· Protocoles de communication non sécurisés :Les données transmises en « clair » peuvent être interceptées ou falsifiées.· Firmware hérité :De nombreux contrôleurs en service utilisent un firmware obsolète de plusieurs années, contenant des failles de sécurité connues.· Ports d'ingénierie non protégés :Ports utilisés pour Programmation d'automates programmableset les diagnostics sont souvent laissés ouverts et sans surveillance. · Gestion des identifiants défaillante :Mots de passe par défaut ou comptes partagés au sein de l'équipe de maintenance.· Défense en profondeur : une stratégie de sécurité multicoucheLa sécurisation d'une usine exige une approche de « défense en profondeur ». Cela signifie s'appuyer sur plusieurs niveaux de sécurité afin que, si l'un d'eux tombe en panne, d'autres soient en place pour contrer la menace.1.Segmentation et micro-segmentation des réseauxLa première ligne de défense consiste à séparer le réseau du système de contrôle industriel (ICS) du réseau bureautique standard. L'utilisation de pare-feu industriels et de VLAN (réseaux locaux virtuels) permet de garantir que seul le trafic autorisé circule entre les deux réseaux. PLCet le monde extérieur. Des marques de premier plan comme Phoenix Contactet Moxafournir du matériel spécialisé pour gérer cette frontière.2.Mise en œuvre de protocoles sécurisés (OPC UA et au-delà)La transition des protocoles hérités vers des alternatives sécurisées est essentielle. OPC UAL'architecture Open Platform Communications United Architecture (OPCA) est devenue la référence en matière de sécurité. Automatisation industrielleIl prend en charge les certificats numériques et le chiffrement, garantissant ainsi que PLCN'accepte que les commandes provenant de sources vérifiées.3.Renforcement du matériel de l'automate programmableLes manettes modernes, telles que les SiemensS7-1500 ou le Allen-BradleyLe ControlLogix 5580 intègre des fonctions de sécurité. Celles-ci permettent notamment de désactiver les ports inutilisés, d'imposer un accès en lecture seule à certains utilisateurs et d'enregistrer toutes les modifications apportées au système. Programmation d'automates programmables. Le rôle de la programmation des automates programmables industriels (API) dans la cybersécuritéLa sécurité n'est pas seulement une question de réseau ; elle commence par la façon dont vous écrivez votre code. Sécurisé Programmation d'automates programmablesLes bonnes pratiques peuvent constituer un ultime filet de sécurité. Par exemple, les programmeurs doivent implémenter des « tests de cohérence » au sein de la logique. Si une commande est reçue pour faire tourner un moteur à une vitesse physiquement impossible ou dangereuse, le code doit annuler cette commande et déclencher un état de sécurité.De plus, les ingénieurs devraient éviter d'intégrer en dur des informations sensibles. Texte structuré (ST)La gestion des blocs de communication chiffrés est une tendance croissante chez les développeurs d'automatisation expérimentés. En traitant les PLCEn tant que « périphérique périphérique », vous pouvez traiter et nettoyer les données localement avant de les envoyer vers le cloud, réduisant ainsi la quantité d'informations sensibles qui quittent l'atelier.Dépannage des automates programmables suite à un incident cybernétiqueLorsqu'un système présente un comportement erratique, la première réaction est souvent de vérifier s'il s'agit d'une panne matérielle ou d'un bogue informatique. Cependant, les systèmes modernes… Dépannage des automates programmablesdoit désormais inclure la « cybercriminalistique ».Les signes d'une possible compromission incluent :· Modifications inattendues du temps de balayage du contrôleur.· Journaux de diagnostic indiquant les tentatives de connexion infructueuses ou les requêtes de « téléchargement/téléversement » non autorisées.· Valeurs de capteurs hors plage qui ne correspondent pas à la réalité physique.· Sauvegarder régulièrement le Programmation d'automates programmableset la conservation d’« images de référence » (versions propres et vérifiées du code) est essentielle pour une récupération rapide après un incident. Normes industrielles : Suivre la feuille de route de la CEI 62443Pour les entreprises qui cherchent à se doter d'un niveau de sécurité de classe mondiale, CEI 62443La série de normes constitue le guide principal. Elle fournit un cadre complet aux fournisseurs (comme Honeywellou ABBet aux utilisateurs finaux afin de sécuriser les systèmes industriels tout au long de leur cycle de vie. Le respect de ces normes devient une exigence pour les contrats B2B haut de gamme dans les secteurs automobile et pharmaceutique.Le facteur humain : formation et politiquesAucune technologie ne peut protéger une usine si un technicien branche une clé USB infectée sur un... PLCport de programmation. La formation du personnel est l'élément le plus critique de Automatisation industrielleEn matière de sécurité, la mise en place d'une politique de « confiance zéro » – où chaque appareil et chaque utilisateur doit être vérifié avant d'y accéder – est le seul moyen de garder une longueur d'avance sur les menaces modernes.Conclusion : Pérenniser votre infrastructure d’automatisationAlors que nous entrons de plus en plus profondément dans l'ère de IIoTAvec l'avènement de la fabrication autonome, la frontière entre les technologies de l'information (TI) et les technologies opérationnelles (TO) continuera de s'estomper. PLCCe n'est plus une simple machine ; c'est un ordinateur sophistiqué qui exige le même niveau de vigilance en matière de sécurité que n'importe quel serveur d'entreprise.En se concentrant sur la segmentation du réseau, la sécurité Programmation d'automates programmablesEn respectant les normes internationales, vous pouvez transformer votre système d'automatisation en un véritable rempart. La cybersécurité n'est pas un projet ponctuel : c'est un engagement continu envers l'excellence qui garantit la sécurité, la fiabilité et la rentabilité de vos opérations pour les années à venir.  
  • Comment les technologies Sensepoint XCL et XCD redéfinissent le paradigme de la détection des gaz industriels
    Comment les technologies Sensepoint XCL et XCD redéfinissent le paradigme de la détection des gaz industriels Dec 22, 2025
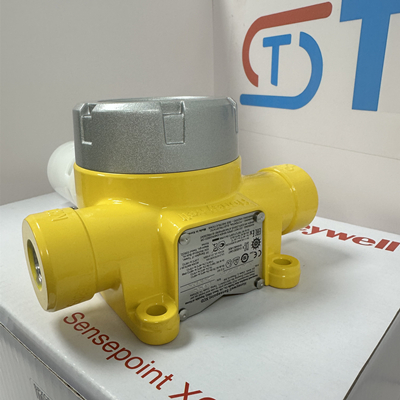
      Dans le contexte actuel de l'intégration poussée de la sécurité et de l'automatisation industrielles, la détection de gaz n'est plus un simple dispositif d'alarme, mais un élément central du réseau de capteurs de sécurité de l'usine intelligente. Les gammes Sensepoint XCL et XCD sont parfaitement adaptées aux différents environnements et besoins d'application.   • Série Sensepoint XCL : « Protection exceptionnelle des zones dangereuses »   La série XCL est spécialement conçue pour les zones dangereuses de classe 1 et 2, ce qui la rend idéale pour les environnements à haut risque tels que les sites pétroliers et gaziers, les plateformes offshore et les usines chimiques. Son principal atout réside dans sa conception modulaire : la tête de capteur est indépendante du corps de l’émetteur. Grâce à cette conception révolutionnaire, la maintenance et l’étalonnage ne nécessitent aucune coupure de courant complexe en zone dangereuse ; il suffit de remplacer le module de tête de capteur pré-étalonné dans une zone sécurisée, ce qui réduit considérablement les risques, le temps et les coûts de maintenance. Compatible avec divers capteurs, notamment à combustion catalytique, électrochimiques et infrarouges, la série XCL détecte les gaz combustibles, l’oxygène et divers gaz toxiques. Elle a obtenu les certifications internationales les plus exigeantes, telles que ATEX, IECEx et SIL2.   • Série Sensepoint XCD : « Gardiens universels flexibles de qualité industrielle »   La série XCD est tout aussi performante, mais principalement conçue pour les environnements industriels de zone 2 ou plus étendus, tels que les stations d'épuration, les industries pharmaceutiques, agroalimentaires et les tunnels. Elle se distingue par sa conception intégrée et compacte, offrant un excellent rapport qualité-prix et une grande flexibilité d'installation. Malgré sa conception différente, la série XCD bénéficie des exigences rigoureuses de Honeywell en matière de qualité et de stabilité, proposant une variété de solutions de détection de gaz et reconnue pour sa forte résistance aux interférences et la longue durée de vie de ses capteurs.   En résumé, le XCL est une solution modulaire conçue pour les environnements les plus dangereux, tandis que le XCD est un choix fiable et économique couvrant un large éventail d'applications industrielles. Ensemble, ils forment une ligne de défense complète contre les risques d'explosion de gaz, depuis la zone antidéflagrante centrale jusqu'aux zones industrielles environnantes.   Dans le contexte de l'Industrie 4.0 et de l'usine intelligente, la sécurité n'est plus synonyme de coût, mais constitue un élément essentiel de l'efficacité de la production, de la durabilité des opérations et de la responsabilité sociale des entreprises. Les détecteurs de gaz Honeywell Sensepoint XCL et XCD, grâce à leur positionnement précis et à leurs capacités d'intégration poussées à l'automatisation, évoluent du statut d'équipements de sécurité traditionnels vers celui de véritables « neurones de détection de sécurité » des usines intelligentes.   Résumé de la technologie d'intégration centrale Sencepoint XCD   Éléments d'intégration | Fonctionnalités offertes par Sensepoint XCD | Points de couplage avec les systèmes d'automatisation   Sortie de signal | 4-20 mA HART / Relais (Alarme) | Cartes d'entrée/sortie pour DCS/PLC   Communication numérique | Modbus RTU (RS-485), certains modèles prennent en charge Ethernet | Modules série ou réseau pour contrôleurs DCS/PLC/SCADA et GDS   Protocole | Correspondance claire des registres Modbus (concentration, état, codes d'erreur) | Compatible avec les systèmes courants   Alimentation électrique | Alimentation en boucle ou alimentation indépendante | Adaptable à l'architecture d'alimentation industrielle standard   Scénarios d'application typiques   * Parc de stockage pétrochimique : le XCD surveille les gaz combustibles, un signal 4-20 mA est connecté au DCS et le Modbus est simultanément connecté à un GDS indépendant pour une surveillance dédiée 24 h/24.   * Station d'épuration des eaux usées municipales : le XCD surveille le sulfure d'hydrogène et les gaz combustibles, connecté à un automate programmable de terrain via Modbus RTU ; l'automate contrôle le démarrage/l'arrêt du ventilateur et télécharge les données sur l'écran SCADA de la salle de contrôle centrale.   • Usines de semi-conducteurs : les XCD surveillent les gaz spéciaux, avec des signaux intégrés au système de gestion technique du bâtiment (GTB) de l’usine ou à un système de surveillance dédié, déclenchant des alarmes et activant les hottes d’extraction.   En résumé, le Sensepoint XCD est conçu pour une intégration optimale dans les systèmes d'automatisation industrielle. Il ne s'agit pas d'un simple détecteur, mais d'un nœud de détection IoT industriel standard, facilement intégrable à la quasi-totalité des architectures d'automatisation industrielle, des systèmes de contrôle-commande distribués traditionnels aux systèmes IIoT modernes, transformant les données de sécurité critiques en informations exploitables.   Les détecteurs de gaz de la série SENSEpoint XCD de Honeywell suivent une convention de dénomination claire, les codes de modèle indiquant clairement le type de gaz détecté, la technologie du capteur, la méthode de sortie et si un écran est inclus.   Vous trouverez ci-dessous les classifications et des exemples de ses modèles standard :   --- Classification et exemples du modèle standard   1. Classification selon le gaz détecté et la technologie des capteurs   Il s'agit de la méthode de classification la plus courante.   Capteur de détection : SPXCD-CAT. Type de capteur : Gaz combustibles. Modèle standard : 0-100 %. Description : Détecte les gaz combustibles tels que le méthane et le propane avec une LIE (Limite Inférieure d'Explosivité) de 0 à 100 %. Un des modèles les plus couramment utilisés.   Gaz combustibles : SPXCD-IRC infrarouge. Utilisé dans des environnements contenant des gaz de fond ou dans des situations inadaptées à la combustion catalytique (par exemple, en cas de déficit en oxygène) pour détecter des gaz combustibles spécifiques.   Oxygène : SPXCD-O2 électrochimique. Détecte une quantité insuffisante d'oxygène (déficit en oxygène) ou excessive d'oxygène (enrichissement en oxygène), généralement comprise entre 0 et 25 % VOL.   Gaz toxiques : Détecteur électrochimique SPXCD-CO. Détecte le monoxyde de carbone.   SPXCD-H2S. Détecte le sulfure d'hydrogène.   SPXCD-SO2. Détecte le dioxyde de soufre.   SPXCD-NO. Détecte l'oxyde nitrique.   SPXCD-NH3. Détecte l'ammoniac.   SPXCD-H2. Détecte l'hydrogène.   SPXCD-CL2. Détecte le chlore.   Composés organiques volatils : Détection par photoionisation PID SPXCD-PID. Détecte de faibles concentrations de COV (tels que le benzène, le xylène, etc.) pour la surveillance environnementale ou la détection de fuites.   2. Classification par sortie et configuration   Ce code, ajouté au code du capteur, détermine comment celui-ci se connecte au système de contrôle.   Type de sortie/configuration Modèle Suffixe Exemple Description   Sortie analogique de base - Type TX standard : fournit un signal analogique 4-20 mA représentant la concentration de gaz. Méthode d’intégration la plus élémentaire.   Sortie analogique avec relais -TXF Basée sur 4-20mA, elle intègre un ou deux relais d'alarme programmables (tels que des contacts secs SPDT), qui peuvent contrôler directement des alarmes sonores et visuelles ou de petits appareils.   Avec un code d'affichage local contenant « D », l'appareil est doté d'un écran numérique intégré permettant la consultation sur site de la concentration en temps réel, de l'état des alarmes et des informations relatives à l'appareil. Par exemple, un modèle de combustion catalytique avec écran pourrait porter la référence SPXCD-CAT-DTX ou une variante similaire.   Communication numérique (généralement de série ou en option) : La plupart des modèles XCD prennent en charge la communication numérique Modbus RTU (RS-485) en complément ou en remplacement de la sortie analogique. L’activation du protocole doit être confirmée lors de l’achat.   Protocole HART - Certains modèles prennent en charge le protocole HART 4-20 mA, permettant des diagnostics et une configuration avancés sans interrompre les signaux analogiques.   Exemples de modèles complets   La combinaison du code du capteur et du code de sortie forme le modèle de commande complet :   1. SPXCD-CAT-TXF   · Objet de détection : Gaz combustible (principe de combustion catalytique)   Sortie : 4-20 mA + relais d’alarme   • Application : Surveillance des fuites de gaz combustibles dans les usines chimiques et les salles de pompes ; le relais peut démarrer directement le ventilateur.   2. SPXCD-H2S-DTX   · Objet de détection : sulfure d'hydrogène   · Configuration : Avec affichage local (D)   Sortie : 4-20 mA   · Application : Surveillance de la sécurité H₂S dans les stations d'épuration des eaux usées et les sites de forage pétrolier et gazier, facilitant la lecture des données par le personnel sur place.   3. SPXCD-O2-TX   Cible de détection : oxygène   Sortie : 4-20 mA   • Application : Surveillance de la concentration en oxygène avant l'entrée dans des espaces confinés (réservoirs de stockage, tunnels, cabines de navires).   4. SPXCD-CO-TXF (Hypothétique)   • Cible de détection : Monoxyde de carbone   Sortie : 4-20 mA + relais d’alarme   • Application : Surveillance du monoxyde de carbone dans les parkings, les chaufferies et les ateliers métallurgiques.   Étapes recommandées pour la sélection des clés   1. Déterminer le gaz cible : identifier le gaz spécifique à détecter (par exemple, méthane, H₂S, CO, etc.).   2. Confirmer la plage et le capteur : sélectionnez un capteur à combustion catalytique, électrochimique ou infrarouge en fonction du type de gaz et de la concentration attendue.   3. Sélectionnez la méthode de sortie :   · Connectez simplement le signal de concentration au DCS/PLC → Sélectionnez la sortie 4-20mA (-TX).   • Pour des alarmes sonores et visuelles locales indépendantes ou un contrôle simple → Sélectionnez le modèle avec sortie relais (-TXF).   • Pour les lectures numériques sur site → Assurez-vous de sélectionner le modèle avec affichage (D).   • Pour la mise en réseau multipoint ou la transmission de plus de données → Vérifiez que la fonctionnalité Modbus RTU est activée.   4. Tenir compte des certifications environnementales : Vérifier si le produit possède les certifications ATEX, IECEx, UL, etc. requises en fonction de la zone d'installation (zone antidéflagrante, zone non antidéflagrante).   Remarque importante : Les modèles ci-dessus sont des exemples généraux. Les références officielles de Honeywell peuvent être plus complexes et précises, et inclure des détails tels que la tension d’alimentation, les régions de certification et les accessoires d’installation.   TZ TechFournitures de matériel d'automatisation industrielleModules, cartes PCB, variateurs, moteurs, pièces détachées, etc. De nombreux véhicules sont disponibles et n'attendent que vous ! N'hésitez pas à demander pour obtenir une meilleure offre ! Bou L Spécialiste des ventes Bou.l@tztechautomation.com+86-175 5077 6091
  • Compréhension des communications RS-485
    Compréhension des communications RS-485 May 13, 2024
    Introduction: RS-485 est un protocole standard pour la transmission de données. Il peut être utilisé pour établir une connexion réseau de communication de données multi-nœuds fiable, à haut débit et en temps réel. RS-485 est également appelé TIA-485. RS-485 est une norme qui définit les caractéristiques électriques des pilotes et récepteurs utilisés dans les systèmes de communication série. Le RS485 est largement utilisé dans les systèmes de contrôle industriels et peut gérer jusqu'à 32 appareils sur un seul réseau. Le RS-485 est couramment utilisé dans l'automatisation industrielle pour surveiller et contrôler les automates programmables, les variateurs de fréquence, les DCS, etc. Cet article présentera principalement les principes de base, les caractéristiques, le câblage et les cas d'application pratiques de la communication RS-485.   Principes de base de la communication RS-485 : RS-485 est un protocole de communication série asynchrone qui permet une communication multi-nœuds. La communication RS-485 est basée sur une signalisation différentielle, où les informations sont transmises sur deux signaux complémentaires envoyés sur deux fils (souvent appelés A et B). C'est la différence de tension entre les deux fils qui transmet l'information, et non la tension entre le fil individuel et la terre. Cela rend les systèmes RS-485 très résistants au bruit de mode commun. Et cela peut améliorer la distance de transmission et la vitesse de transmission. Le protocole RS-485 stipule qu'un nœud maître peut communiquer avec jusqu'à 32 nœuds esclaves et que la communication entre chaque nœud est coordonnée via le nœud maître.   Caractéristiques de la communication RS-485 : La communication RS-485 présente les caractéristiques de vitesse élevée, de fiabilité, de stabilité, de temps réel et de faible coût. Étant donné que le RS-485 prend en charge la communication multi-nœuds, il élimine le besoin de mécanismes complexes de transfert de signal et facilite l'extension du réseau. Le protocole RS-485 est standardisé, ce qui permet d'éviter les problèmes de compatibilité. De plus, grâce à l'application de la technologie de transmission différentielle, la communication RS-485 possède des capacités anti-interférences élevées contre les interférences électromagnétiques. Dans le même temps, la communication RS-485 peut garantir la stabilité et la fiabilité de la communication lorsque la distance de communication atteint 1,2 kilomètres. Les signaux RS-485 sont transmis sans accusé de réception. Les interruptions ou interférences dans les signaux différentiels peuvent corrompre les données sans qu'elles soient répétées ou reçues ; un système "tirer et oublier".   Câblage RS-485 : Le câblage du RS-485 nécessite le mécanisme à paire torsadée, comme indiqué dans la figure ci-dessous. Une paire torsadée composée d'une paire de lignes de données positives et négatives est posée. Dans le même temps, puisque RS-485 utilise des signaux différentiels pour la transmission, nous devons également fournir une masse de signal commune supplémentaire pour les deux lignes de données. Afin d'éviter les interférences d'autres signaux interférents, nous pouvons ajouter un atténuateur résistant aux interférences RS-485 au milieu du câblage.   Mallette de communication RS-485 : Prenons un exemple simple d'un réseau RS-485 avec un périphérique maître et deux périphériques esclaves. État inactif : lorsqu'aucun appareil ne transmet, la ligne est en état d'inactivité. Dans cet état, la tension différentielle entre la ligne A et la ligne B est nulle. Transmission maître : lorsque le maître souhaite envoyer des données, il modifie la différence de tension entre les lignes A et B. Par exemple, un « 1 » peut signifier que A a une tension supérieure à celle de B, et un « 0 » peut signifier que B a une tension supérieure à celle de A. Ce que l'esclave obtiendra : Tous les appareils du réseau, y compris l'esclave, surveilleront en permanence la différence de tension entre les lignes A et B. Lorsqu'ils détectent un changement, ils l'interprètent comme des données. Réponse de l'esclave : si le maître envoie une commande qui nécessite une réponse de la part de l'esclave, l'esclave attendra que le maître termine la transmission, puis modifiera la différence de tension entre les lignes A et B pour envoyer sa réponse. Réception maître : l'appareil maître, comme l'appareil esclave, surveille en permanence la différence de tension entre les lignes A et B, il recevra donc la réponse de l'appareil esclave. Retour à l'état inactif : une fois toutes les données transmises, la ligne revient à l'état inactif et la différence de tension entre les lignes A et B est nulle. De cette manière, les données peuvent être échangées sur le réseau RS-485. Il est important de noter que tous les appareils du réseau doivent utiliser la même logique pour interpréter les différences de tension sous forme de bits (c'est-à-dire que A ayant une tension supérieure à B représente un « 1 » ou un « 0 »). Dans un réseau comportant plusieurs appareils, chaque appareil doit avoir une adresse unique afin de savoir quand écouter et quand ignorer le trafic sur la ligne. Ceci est généralement géré par un protocole utilisé sur RS-485, tel que Modbus ou Profibus. Par exemple, dans un réseau Modbus, chaque message envoyé par le maître commence par l'adresse de l'appareil cible. Lorsque les appareils voient un message avec leur adresse, ils savent qu'ils doivent traiter le message et éventuellement envoyer une réponse. Si l'adresse ne correspond pas à votre propre adresse, le message est ignoré.   Résumer: Par rapport aux protocoles TCP/IP, USB, I2C et autres, bien que la vitesse de transmission du RS-485 ne soit pas particulièrement rapide, il présente des avantages inégalés : il peut réaliser une communication multi-nœuds, a une forte capacité anti-interférence et a une longue communication distance. Ces caractéristiques ne sont comparables à aucun autre protocole. En tant que protocole de communication largement utilisé dans le contrôle industriel, l'automatisation et d'autres domaines, le RS-485 a encore de larges perspectives d'utilisation future.   Fourniture de matériel d'automatisation industrielle TZ Tech, modules, cartes PCB, entraînements, moteurs, pièces de rechange, etc. De nombreux disponibles n'attendent que vous, n'hésitez pas à demander pour obtenir une meilleure offre !!! Bou L. Specialiste en Ventes Bou.l@tztechautomation.com+86-175 5077 6091  
  • À propos de Rockwell Automation
    À propos de Rockwell Automation Apr 24, 2024
    Aujourd'hui, nous allons parler du gentleman américain de notre cercle - Rockwell Automation. Le plus grand et le plus petitComme nous le savons tous, Rockwell Automation s'évalue toujours comme suit : Rockwell Automation est la plus grande entreprise mondiale dédiée à l'automatisation et à l'information industrielles et s'engage à aider ses clients à améliorer la productivité et le développement durable du monde.Chaque fois qu'ils voient Rockwell Automation se positionner comme la plus grande société d'automatisation et d'information industrielles au monde, de nombreuses personnes se posent soudainement cette question : Rockwell Automation est-il plus grand que Siemens, ABB et Schneider ? ? Haha, en fait, ce que Rockwell Automation appelle la plus grande fait référence à la plus grande entreprise axée sur le domaine de l'automatisation par rapport à d'autres sociétés opérant dans plusieurs domaines. Cependant, par rapport à ses concurrents du même niveau, Rockwell Automation peut être considérée comme la plus petite entreprise.Aujourd'hui, Rockwell Automation, dont le siège est à Milwaukee, dans le Wisconsin, aux États-Unis, possède des succursales dans plus de 80 pays, emploie actuellement environ 22 000 personnes et a réalisé un chiffre d'affaires mondial de 6,35 milliards de dollars US pour l'exercice 2013. Acquisition d'AB pour se concentrer sur les clientsRockwell était à l’origine une marque bien connue aux Etats-Unis et une entreprise industrielle assez ancienne. Ses qualifications et sa longévité sont comparables à celles de General Electric et Emerson Electric. Cependant, contrairement à ces entreprises qui se diversifient progressivement, Rockwell Cependant, en raison de la cession continue d'entreprises au cours de son histoire (comme Rockwell Collins dans le domaine de l'avionique), Weill s'est progressivement orientée vers une activité d'automatisation unique. Dans tout le processus de développement de Rockwell, la transformation la plus importante a eu lieu le 20 février 1985, lorsque Rockwell International a acquis Allen-Bradley (En 1903, Lynde Bradley et le Dr Stanton Allen ont fondé la Compression Rheostat Company avec un capital initial de 1 000 $. En 1909, la Compression Rheostat Company a été rebaptisée Allen-Bradley Company. En 1915, les ventes d'Allen-Bradley ont atteint 86 000 $, ce qui est également devenu la plus grande acquisition de l'histoire du Wisconsin. Après l'acquisition d'Allen-Bradley, Rockwell a consacré tous ses efforts à l'expansion des produits et des activités d'automatisation et a obtenu des résultats gratifiants en s'appuyant sur la marque Allen-Bradley. AB est rapidement devenu le pilier central de Rockwell. En 2002, Rockwell International a changé son nom pour Rockwell Automation et a continué à être cotée à la Bourse de New York sous le nom de code « ROK ». En 2003, la marque Allen-Bradley fête son 100e anniversaire.Pour la marque acquise, non seulement elle n'est pas morte, mais elle est devenue de plus en plus forte avec l'aide de l'acquéreur, et est même devenue son cœur de métier. Cela peut aussi être considéré comme une histoire légendaire rare. Stratégie de distribution limitéeLe modèle commercial de Rockwell Automation est également rare dans l'industrie. Elle adopte une stratégie de distribution limitée et insiste pour n'avoir qu'un seul agent dans chaque région pendant une longue période, faisant ainsi de ses distributeurs, intégrateurs et Rockwell Automation Nous avons maintenu une relation très douce et très loyale, et nous sommes un modèle très réussi dans le domaine de l’automatisation. Actuellement, Rockwell Automation compte 15 distributeurs agréés, 124 intégrateurs de systèmes reconnus, plus de 30 partenaires stratégiques Encompass et des alliances stratégiques mondiales dans la région Asie-Pacifique en Chine.En tant que société cotée, la pression des actionnaires la pousse à poursuivre sa croissance, son activité doit croître et ses bénéfices doivent croître. Sur le marché unique de l'automatisation, avec une part de marché de plus de 60 % sur le marché nord-américain, Rockwell Automation a choisi plusieurs directions. Il s'agit d'une activité de processus, l'une concerne les services stratégiques et l'autre le marché OEM. L'activité de transformation a été définie comme le principal moteur de croissance de l'entreprise. Avantages techniques d'une architecture complèteParmi les principaux fournisseurs actuels d'API et de systèmes d'information de fabrication, la technologie de Rockwell Automation est la meilleure, ce qui se reflète principalement dans l'exhaustivité, l'unité et la nature tournée vers l'avenir de son architecture système. Par exemple, Rockwell Automation a unifié tous les contrôleurs PLC sur cette plateforme grâce au lancement de la plateforme Logix. Qu'il s'agisse de ControlLogix, MicroLogix ou SafetyLogix, ils disposent tous d'outils de programmation et d'environnements d'ingénierie unifiés ; en outre, le lancement de FactoryTalk et l'intégration avec la plate-forme Logix créent également un système de contrôle qui couvre de manière transparente de la couche de contrôle à la couche d'information et constitue un système d'information global. En regardant ses principaux concurrents dans l'industrie, le problème de l'intégration et de l'unification multi-produits a toujours été difficile à résoudre, ce qui a entraîné de nombreux dangers et problèmes cachés pour les utilisateurs. De plus, tout en étant à la pointe de la technologie, les produits de Rockwell Automation ont toujours conservé une excellente qualité. Sur le marché chinois, le prix des PLC de marque AB est haut de gamme, mais sa fiabilité, la fidélisation de la clientèle existante et d'autres indicateurs sont généralement reconnus par l'industrie. De nombreux disponibles n'attendent que vous, n'hésitez pas à demander pour obtenir une meilleure offre !!!Bou L.Specialiste en VentesBou.l@tztechautomation.com+86-175 5077 6091
  • Contrôle de mouvement (MC) et contrôle de processus
    Contrôle de mouvement (MC) et contrôle de processus Dec 22, 2023
    Qu'est-ce que le contrôle de mouvement ? Le contrôle de mouvement (MC) est une branche de l'automatisation, également appelée contrôle de traînée électrique. La plupart de ses sources d’énergie sont basées sur des moteurs électriques. En d’autres termes, le contrôle de mouvement s’appuie en réalité sur des moteurs électriques pour contrôler les changements de grandeurs physiques telles que le déplacement angulaire, la vitesse et le couple. L'application du contrôle de mouvement dans le domaine des robots et des machines-outils CNC est plus complexe que celle des machines spéciales car la forme de mouvement de ces dernières est plus simple et est souvent appelée contrôle de mouvement général (GMC). Le contrôle de mouvement est largement utilisé dans les industries de l’emballage, de l’impression, du textile et de l’assemblage. Le contrôle de mouvement est en fait basé sur des moteurs électriques, et les moteurs électriques font ici référence à des servomoteurs ; si un seul servomoteur est utilisé dans un ensemble d'équipements autonomes, dans ce cas, il se concentrera davantage sur le contrôle du moteur, comme la position, la vitesse, le contrôle du couple ; dans cet exemple, le contrôle d'un seul moteur n'est qu'une partie du contrôle de mouvement. Le contrôle de mouvement concerne principalement les produits. On peut dire qu'il s'agit d'un système de contrôle de mouvement. Le système dans son ensemble comprend des machines (les moteurs ne sont que des pièces de rechange dans les machines), des équipements électriques, des logiciels, etc. Il contrôle et gère la position et la vitesse des pièces mécaniques mobiles en temps réel. , de sorte qu'il puisse être transformé en commande de mouvement mécanique souhaitée selon le schéma de commande prédéterminé. Il existe de nombreux types de systèmes de contrôle de mouvement, mais à partir de la structure de base, le matériel d'un système de contrôle de mouvement moderne typique se compose principalement de : un ordinateur hôte, un contrôleur de mouvement, un dispositif d'entraînement de puissance, un moteur, un actionneur et un dispositif de détection de retour de capteur.   Qu’est-ce que le contrôle automatisé des processus ? Le principe du contrôle de processus automatisé consiste à utiliser des contrôleurs PLC pour collecter les données de retour des capteurs et, après avoir analysé et traité ces données, ajuster, optimiser et contrôler divers équipements pour améliorer l'efficacité de la production. Les objets qu'il contrôle sont généralement différents types de pompes à eau, de ventilateurs, de vannes électriques, etc. L'ensemble du système se compose généralement d'une armoire de commande PLC, d'une armoire de distribution d'énergie, d'un programme de contrôle, de divers capteurs, d'un logiciel de configuration, d'un système de surveillance, etc. L'automatisation des processus est généralement utilisée dans les industries de protection de l'environnement telles que le traitement des eaux usées et des gaz d'échappement, ainsi que dans les industries économes en énergie. Il ajuste intelligemment divers équipements de charge dans la production industrielle pour garantir qu'ils fonctionnent au mieux et réaliser des économies d'énergie. Principalement utilisé dans le domaine de l'automatisation industrielle traditionnelle, il s'agit d'un grand système de contrôle comportant de nombreux objets de contrôle, comme une ligne de production.   De nombreux disponibles n'attendent que vous, n'hésitez pas à demander pour obtenir une meilleure offre !!!Bou L.Specialiste en VentesBou.l@tztechautomation.com+86-175 5077 6091
  • Comment choisir entre les automates Siemens et les automates Rockwell ? Quelle est la différence entre eux ?
    Comment choisir entre les automates Siemens et les automates Rockwell ? Quelle est la différence entre eux ? Nov 20, 2023
    Chaque type d’automate actuellement sur le marché présente ses propres avantages fonctionnels. Les automates de Rockwell (Allen Bradley) et de Siemens (Siemen) sont deux des plus utilisés au monde, mais il existe de nombreuses différences clés entre eux. Jetons un coup d'œil ci-dessous :Performances et disponibilitéPrendre une décision entre les deux uniquement en fonction des performances n’est pas facile. En termes de vitesse, de fiabilité et de rendement, ils sont à égalité. Cependant, des facteurs tels que la facilité d’utilisation et l’intégration sont souvent des points différenciants à prendre en compte.Il y a beaucoup à dire sur la facilité d'utilisation et l'interface conviviale. Les automates Allen-Bradley sont connus pour posséder ces deux qualités, ce qui fait de cet automate programmable un investissement attractif pour tout fabricant. La facilité d'utilisation signifie que même les techniciens d'automates relativement novices et sans expérience approfondie en programmation peuvent toujours utiliser les automates Allen-Bradley, mais la facilité d'utilisation ne s'arrête pas là. Le débogage d'un automate Allen-Bradley prend sans doute moins de temps et d'efforts que l'utilisation d'un automate Siemens.De plus, les automates Allen-Bradley peuvent communiquer efficacement avec des appareils tiers et peuvent importer et exporter des balises depuis Excel vers une interface homme-machine (IHM) ou une base de données SCADA.Toutefois, selon le niveau d'expérience du technicien et l'application envisagée, la facilité d'utilisation n'est pas toujours le critère le plus important. Siemens permet une programmation et une personnalisation approfondies de ses automates pour répondre aux besoins commerciaux spécifiques. Naturellement, cela signifie que les techniciens auront besoin d’une solide expérience en programmation informatique pour utiliser et entretenir efficacement les automates Siemens, mais les opportunités que présente cette personnalisation ne peuvent être sous-estimées.MatérielBien que le consensus général soit que l'automate Allen-Bradley est la solution la plus conviviale des deux, ils peuvent être légèrement inférieurs en termes de facilité d'installation par rapport au Siemens.Lors de l'installation d'un automate Allen-Bradley, vous devrez également connecter l'alimentation électrique Allen-Bradley, le rack et la carte d'extension pour le port de communication sécurisé. Les automates Siemens, quant à eux, se branchent sur la plupart des alimentations 24 V CC standard et disposent de ports de communication sécurisés intégrés. Enfin, les automates Siemens sont dotés de protocoles intégrés selon les normes européennes (ASI, Profinet, Profibus), tandis que les automates Allen-Bradley sont dotés de protocoles américains (EthernetIP, ControlNet, DeviceNet, etc.).SoutienLa disponibilité du support est une caractéristique importante à prendre en compte lors de l'achat d'un automate. Siemens propose une assistance technique après-vente 24h/24 et 7j/7, des services sur le terrain et des pièces de rechange pour ses produits tous les jours de l'année, y compris tous les produits relevant de ses catégories de processus et d'automatisation industrielle. Rockwell propose également une assistance technique 24h/24 et 7j/7 pour ses produits, mais elle n'est pas aussi complète que celle proposée par Siemens, et le niveau d'assistance gratuite dépend de la quantité de matériel installé. Dans les deux cas, le niveau d’assistance avec lequel vous vous sentez à l’aise peut être un facteur important dans votre décision d’achat.Lequel est le gagnant ?Bien sûr, il est facile de choisir un automate en fonction d'une ou plusieurs fonctionnalités, mais lors de la prise d'une décision d'achat, il est plus important d'examiner l'ensemble du package : facilité d'utilisation et d'intégration, support après-vente, et bien plus encore. En fin de compte, le bon automate est celui qui coche le plus de cases pour une application donnée.Déterminer un « gagnant » basé uniquement sur la popularité dépend vraiment de l'endroit où vous travaillez. Siemens PLC est sans aucun doute le plus populaire en Europe, ce qui est logique puisque Siemens AG se trouve être la plus grande entreprise de fabrication industrielle du continent. En Amérique du Nord, Allen-Bradley de Rockwell Automation est de loin le fournisseur d'automates le plus populaire.
  • Connaissance du système Honeywell PKS (1)
    Connaissance du système Honeywell PKS (1) Sep 05, 2023
    1. Ethernet tolérant aux pannes est le réseau de contrôle de PKS. FTE fournit non seulement des fonctionnalités de tolérance aux pannes, mais offre également une réponse réseau rapide et une sécurité pour les applications de contrôle Ethernet industrielles.FTE (Fault Tolerant Etherent) Ethernet tolérant aux pannes est un réseau unique avec une structure de réseau redondante, mis en œuvre via Chauffeur ETP d'Honeywell et équipements de réseaux commerciaux.Les réseaux FTE comprennent des commutateurs et des câbles redondants.Topologie : deux réseaux arborescents parallèles connectés au sommet.2. Les lignes en cascade (liaisons croisées) entre les commutateurs forment un réseau unique. L'équipement réseau commercial fait référence aux commutateurs, aux cartes réseau simples à double port ou aux cartes réseau doubles à un seul port.Écran de détection de communication réseau FTEL'écran de détection démarre3. Le système doit être composé d'un contrôleur, d'un serveur et d'une station d'exploitation.4. Le réseau FTE comprend des commutateurs et des câbles redondants.Réseau arborescent : Le réseau formé en se connectant au port A du commutateur A est appelé réseau A (arbre jaune). Le réseau formé en se connectant au port B du commutateur B est appelé réseau B (Arbre vert). Localhost reçoit le nœud de données.Station de commande FLEX (station F) : les données du processus et les alarmes et événements associés, ainsi que d'autres informations sur les données, proviennent directement du serveur ;Il existe deux méthodes de connexion pour configurer ES-F : Méthode de connexion fixe (statique) : fournit une connexion dédiée permanente pour un ES-F spécifique. Méthode de connexion rotative (Rotary) : fournit une connexion à la demande, adaptée lorsqu'un accès opérationnel à temps plein n'est pas requis.Station d'exploitation de la console (station C) : les données du processus et les alarmes et événements associés proviennent directement du contrôleur ; d'autres informations sur les données proviennent du serveur ;Station d'exploitation Console Extension (CE) : données de processus et alarmes et événements associés, ainsi que d'autres informations sur les données, toutes les informations proviennent de la station C.7. Un contrôleur C300 possède deux IOLINK. Chaque IOLINK prend en charge jusqu'à 40 cartes IO et un contrôleur prend en charge jusqu'à 64 cartes IO. Chaque ensemble de contrôleurs C300 prend en charge jusqu'à 64 unités IO (IOU). Le contrôleur C300 doit être connecté au pare-feu de contrôle. L'adresse FTE du contrôleur principal du contrôleur C300 est définie sur un nombre impair et l'adresse du contrôleur de secours est l'adresse du contrôleur principal + 1.Pare-feu de contrôle (CF9) Pare-feu de contrôle : il apparaît par paires dans le réseau FTE, 8+1 ports, dont un port réseau dédié pour la connexion ascendante au commutateur, et les 8 ports réseau restants peuvent être connectés au contrôleur.Fonction : Refuser d’accepter toutes les informations dont le contrôleur n’a pas besoin. Si la vitesse de communication ralentit, le flux d’informations sans importance sera contrôlé.8. Le contrôleur C300 se compose du matériel du contrôleur et du logiciel de contrôle CEE (environnement d'exécution du contrôle), comme le montre la figure :
1 2 3 4 5
Un total de 5pages
S'abonner

Continuez à lire, restez informé, abonnez-vous et nous vous invitons à nous dire ce que vous en pensez.

soumettre
droits d'auteur 2026 @ TZ TECH Co., LTD. .Tous les droits sont réservés Clause de non-responsabilité: Nous ne sommes pas un distributeur autorisé ou un distributeur du fabricant du produit de ce site Web. Le produit peut avoir des codes de date plus anciens ou être une série plus ancienne que celle disponible directement auprès de l'usine ou des revendeurs agréés. Étant donné que notre société n'est pas un distributeur autorisé de ce produit, la garantie d'origine du fabricant ne s'applique pas. Bien que de nombreux produits DCS PLC aient un micrologiciel déjà installé, notre société ne fait aucune déclaration quant à savoir si un produit DSC PLC aura ou non un micrologiciel et , s'il dispose d'un micrologiciel, si le micrologiciel correspond au niveau de révision dont vous avez besoin pour votre application. Notre société ne fait également aucune déclaration quant à votre capacité ou votre droit de télécharger ou d'obtenir autrement le micrologiciel du produit auprès de notre société, de ses distributeurs ou de toute autre source. Notre société ne fait également aucune déclaration quant à votre droit d'installer un tel micrologiciel sur le produit. Notre société n'obtiendra ni ne fournira de micrologiciel en votre nom. Il est de votre obligation de respecter les termes de tout contrat de licence d'utilisateur final ou document similaire lié à l'obtention ou à l'installation du micrologiciel.

Plan du site | Blog | XML | politique de confidentialité

laisser un message

laisser un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.
soumettre

Maison

Des produits

whatsApp

contact

VOS PARAMÈTRES DE COOKIES

De plus, avec votre autorisation, nous souhaitons placer des cookies pour rendre votre visite et votre interaction avec slOC plus personnelles. Pour cela, nous utilisons des cookies analytiques et publicitaires. Grâce à ces cookies, nous et des tiers pouvons suivre et collecter votre comportement Internet à l'intérieur et à l'extérieur de super-instrument.com. Grâce à cela, nous et des tiers adaptons super-instrument.com et les publicités à vos intérêts. En cliquant sur Accepter, vous acceptez cela. Si vous refusez, nous utilisons uniquement les cookies nécessaires et vous ne recevrez malheureusement aucun contenu personnalisé. Veuillez consulter notre politique en matière de cookies pour plus d'informations ou pour modifier votre consentement à l'avenir.

Accept and continue Decline cookies