INGÉNIERIE AUTOMATIQUES

Blog

Maison

Blog

  • Guide de référence technique Siemens ET 200M et IM 153
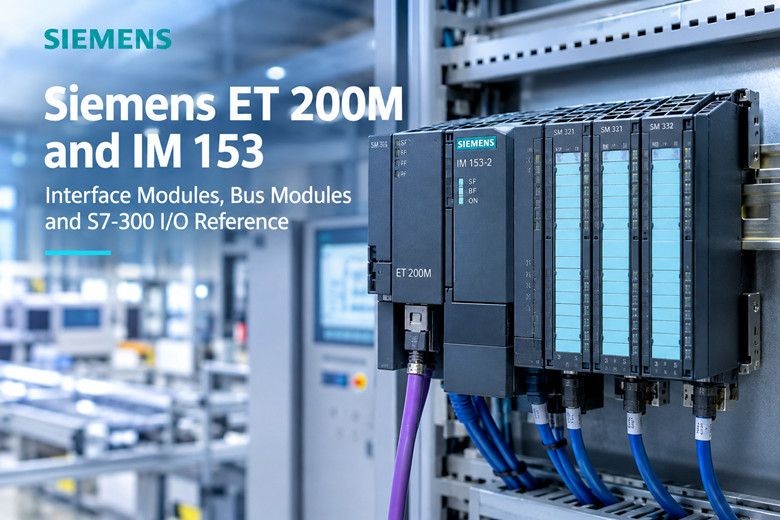
    Guide de référence technique Siemens ET 200M et IM 153 Sep 22, 2026
     Architecture système, compatibilité des modules, gestion de l'énergie et diagnostics1. Vue d'ensemble et architecture du système La station d'E/S distribuées modulaire Siemens ET 200M est conçue pour accueillir des modules de signalisation S7-300 standard sur un rail profilé S7-300 (indice de protection IP20). Elle relie les E/S de terrain à un automate programmable central via un bus unique, réduisant ainsi considérablement le câblage de l'armoire électrique, le nombre de bornes et les coûts de mise en service. Les stations ET 200M ne contiennent aucune logique utilisateur ni donnée de processus stockée ; le contrôle reste entièrement assuré par le processeur de l'automate.Une station ET 200M opérationnelle se compose de cinq ensembles matériels principaux :· Modules Profil Rail et Bus : Les modules de bus de fond de panier actifs (BM PS, BM IM, BM IM/IM) permettent un échange à chaud sans interrompre les modules opérationnels adjacents.· Module d'interface (IM) : IM 153-1, IM 153-2, IM 153-2 FO ou IM 153-4 PN gérant la communication, l'alimentation du fond de panier, les diagnostics et la redondance.· Modules de signalisation (SM) : Modules d'entrée/sortie numériques et analogiques standard S7-300 (SM 321, SM 322, SM 323, SM 331, SM 332, SM 334 et SM 336 de sécurité).· Processeurs de fonctions et de communication (FM/CP) : Modules de comptage à grande vitesse (FM 350-1), modules de positionnement (FM 351) et modules de communication série (CP 340/341).· Alimentation et connecteurs de terrain : Alimentations de charge PS 307 en option (2A/5A), blocs de connecteurs avant (20 broches / 40 broches) et matériel de blindage de bus. 2. Sélection du module d'interface (IM 153) Les modules d'interface établissent le réseau de bus de terrain et définissent les capacités redondantes :· IM 153-1 (PROFIBUS DP) : Module standard à interface unique prenant en charge des débits de transmission de 9,6 kbit/s à 12 Mbit/s. Convient aux stations non critiques et non redondantes. L'adresse du nœud DP est configurée directement via les commutateurs DIP du module.· IM 153-2 / IM 153-2 FO (PROFIBUS DP) : Interface haut de gamme prenant en charge la redondance active sans à-coups lorsqu'elle est associée à un maître redondant S7-400H. La version fibre optique (FO) assure l'isolation galvanique sur les lignes industrielles exposées à la foudre ou aux fortes interférences électromagnétiques.· IM 153-4 PN (PROFINET IO) : Interface Ethernet industrielle fonctionnant à 100 Mbit/s en mode duplex intégral. Comprend un commutateur intégré à 2 ports permettant des topologies en guirlande sans commutateurs réseau externes. 3. Budget énergétique et agencement mécanique Une station ET 200M fiable nécessite un calcul précis de deux circuits électriques distincts avant de remplir les emplacements :· Budget actuel du fond de panier : Le module d'alimentation (IM) fournit l'alimentation logique interne via le bus du fond de panier. Additionnez la consommation du fond de panier de tous les modules SM/FM/CP insérés et assurez-vous que le total ne dépasse pas la limite d'alimentation nominale du module d'alimentation afin d'éviter les coupures intermittentes.· Alimentation de charge 24 V CC : Les capteurs de terrain, les bobines d'actionneurs et les transistors de sortie numériques sont alimentés par une source externe isolée de 24 V CC. Prévoyez une marge de 25 à 30 % sur le courant nominal pour compenser le courant d'appel inductif. Vérifiez les niveaux de tension à l'extrémité la plus éloignée de la ligne d'alimentation afin d'éviter les coupures de canal dues aux chutes de tension.· Capacité des emplacements : Un seul rack peut accueillir jusqu'à 8 modules d'E/S S7-300. Les configurations à un seul module d'entrée/sortie occupent l'emplacement 1 ; les architectures redondantes utilisent un module d'entrée/sortie BM/IM couvrant les emplacements 1 et 2. 4. Configuration matérielle et migration du cycle de vie · Environnement d'ingénierie : STEP 7 V5.x (Configuration matérielle) configure les systèmes PROFIBUS DP et S7-400H. Les définitions de périphériques TIA Portal et GSDML gèrent les stations IM 153-4 PN. Vérifiez l'exactitude de la révision GSD/GSDML pour garantir la connectivité des stations.· Migration et coexistence : Pour les installations migrant vers les contrôleurs S7-1500, les stations ET 200M existantes peuvent soit être intégrées via IM 153-4 PN, soit être reliées à PROFINET via des coupleurs DP/PN ou des liaisons IE/PB, préservant ainsi le câblage existant et les stocks de rechange.· Numéro de commande (MLFB) Rigueur : Veillez toujours à faire correspondre la queue MLFB complète après le deuxième tiret (par exemple, 6ES7 321-1BH02-0AA0 par rapport aux anciennes variantes) pour garantir des capacités de diagnostic exactes, des niveaux d'isolation et des temps de réponse d'interruption. 5. Guide de dépannage et de maintenance · Défaut du bus IM (BF fixe / clignotant) : Indique des adresses de nœuds dupliquées, une station absente de la configuration matérielle de l'automate, une incompatibilité de débit, des terminaisons de ligne non alimentées ou des lignes PROFIBUS A/B inversées. Toujours vérifier en premier les diagnostics maître/esclave.· Défauts intermittents au démarrage du véhicule : Bruit induit sur les lignes de signal. Reliez les blindages des câbles directement aux barres de terre de l'armoire à l'aide de pinces de blindage à 360 degrés. Faites passer les câbles de communication dans des chemins de câbles dédiés, séparés des câbles d'alimentation du moteur VFD.· Défaillance d'un canal individuel : Un module en bon état présentant des sorties défectueuses isolées indique une perte de tension d'alimentation externe de 24 V CC ou une surcharge thermique. Pour les canaux analogiques bloqués aux limites min/max, vérifiez la polarité des capteurs, les coupures de câbles ou les boucles de masse en mode commun.· Procédure de remplacement à chaud : Retirez le connecteur avant du module défectueux sans toucher au câblage. Déverrouillez le loquet mécanique, replacez le module sur le module de bus actif, remettez le connecteur avant en place et vérifiez que la LED s'allume et que le tampon de diagnostic est vide.  
  • Maintenir la compatibilité avec les gammes ABB existantes : les composants à conserver en stock pour les E/S AC 800M, AC 500 et S800
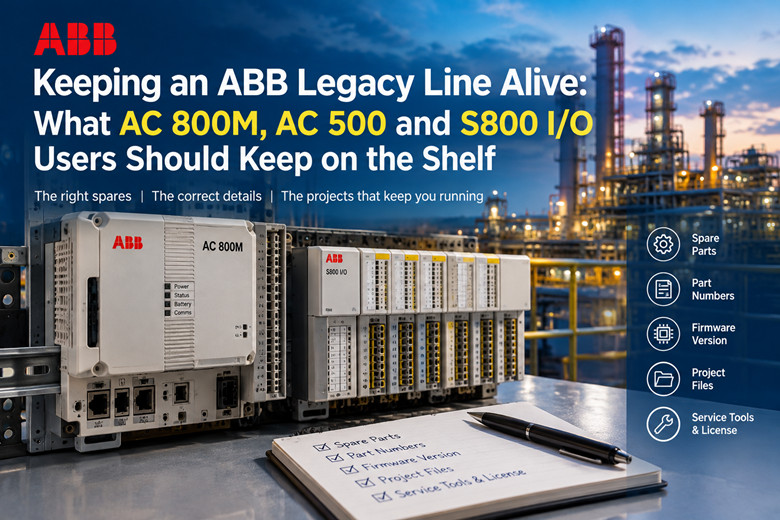
    Maintenir la compatibilité avec les gammes ABB existantes : les composants à conserver en stock pour les E/S AC 800M, AC 500 et S800 Sep 17, 2026
     L'appel est arrivé à 1 h 40 du matin, heure habituelle pour ce genre d'appel. Une station de traitement des eaux d'une région côtière, l'une des nombreuses alimentant le même réseau de distribution, avait perdu un module de communication pendant le quart de nuit. L'opérateur qui surveillait le tableau de bord a vu une station disparaître de la vue d'ensemble. Une courbe s'est stabilisée. La chaîne de pompage contrôlée par cette station a cessé de répondre aux commandes, et le niveau d'un réservoir a commencé à monter lentement mais sûrement vers le seuil d'alerte maximal que personne ne souhaitait atteindre à quatre heures du matin.L'équipe a tout fait correctement pendant les vingt premières minutes. Ils ont redémarré le rack. Ils ont reconnecté la fibre. Ils ont effectué un diagnostic et constaté que le module d'interface était hors service : aucun signal, aucun contrôleur de secours pour prendre le relais, car cette station était configurée en mode simple et non en mode redondant. Le technicien de garde était compétent. Il savait exactement quel module était défectueux. Ce qu'il était incapable de dire à deux heures du matin, c'était la référence de la pièce de rechange, la version du firmware nécessaire et l'emplacement du fichier de projet correspondant à ce contrôleur.La panne en elle-même était banale. La récupération a pris onze heures, et presque aucune de ces heures n'a été consacrée à la réparation du matériel.Il s'agit d'une compilation d'appels que j'ai vus se répéter d'innombrables fois, dans des entreprises de services publics, des papeteries, une cimenterie qui a fonctionné avec deux équipes de moins alors qu'une pièce de rechange était entreposée à trois cents kilomètres de là, avec une étiquette comportant la mauvaise référence. Rien d'extraordinaire dans cette histoire. Et c'est justement le problème. Le coût le plus élevé d'une panne imprévue sur un ancien système de contrôle ABB réside rarement dans la pièce défectueuse elle-même, mais plutôt dans la documentation manquante relative à cette pièce. Ce qui a mal tourné, heure par heure Commençons par le module. La station utilisait un contrôleur sous un système 800xA, avec des E/S S800 déployées sur le terrain et une interface de communication reliant la station d'E/S au contrôleur via le bus CEX. Cette interface était défaillante. L'usine ne disposait d'aucune pièce de rechange. Elle avait été commandée une fois, il y a des années, pour un projet spécifique, mais elle avait été utilisée lors d'un autre incident et n'avait jamais été remplacée. C'est la première erreur, souvent passée inaperçue : une pièce de rechange utilisée et jamais réapprovisionnée, faute de responsable du réapprovisionnement.La seconde erreur résidait dans les enregistrements. Le système de gestion de la maintenance (GMAO) référençait le module par une description générique et une référence proche, mais non exacte. Lorsque le technicien de nuit a tenté de passer commande, le distributeur a demandé la révision, la variante, et s'il s'agissait de la version à deux ports ou à un seul port. Personne sur site ne pouvait répondre avec certitude, car la plaque signalétique se trouvait à l'arrière d'un module, au fond d'une armoire électrique, et la plage horaire de maintenance pour y accéder était précisément celle qu'ils cherchaient à éviter.La troisième erreur concernait le firmware. Même après avoir identifié la bonne famille de modules, le module de remplacement devait impérativement être doté d'une version logicielle compatible avec le reste du système. Les contrôleurs et les interfaces de ces familles ne sont pas interchangeables entre différentes révisions. Un module avec un firmware incompatible ne s'installe pas simplement ; il provoque une nouvelle panne alors même que vous êtes encore en train de manipuler le système à la lampe torche.La quatrième erreur concernait le projet. Le projet d'ingénierie, celui qui décrivait la configuration du contrôleur, avait été modifié pour la dernière fois par un prestataire qui avait depuis quitté l'entreprise. L'unique copie connue se trouvait sur son ordinateur portable. Une sauvegarde existait quelque part, sur un serveur inactif depuis un an, protégée par un mot de passe détenu par un employé en congés. L'usine pouvait remplacer physiquement le module sans pour autant pouvoir remettre la ligne en service, car un contrôleur de remplacement nécessite une version du projet correspondant à la précédente pour exécuter le processus.La cinquième erreur concernait les supports et les licences. Les outils de service, les supports de licence et le poste de travail d'ingénierie permettant de communiquer avec le contrôleur étaient éparpillés sur trois bureaux et dans un tiroir verrouillé. Personne ne parvenait à trouver rapidement le kit de supports.Voici comment l'usine a finalement redémarré, et c'est instructif car cela n'a rien eu d'héroïque. Ils ont trouvé la référence exacte du module défectueux en le démontant et en photographiant son étiquette. Ils ont confirmé la version du firmware grâce à une note de mise en service qu'un ingénieur retraité avait, par chance, conservée. Ils ont récupéré une sauvegarde du projet sur le serveur (après une demi-heure de recherche angoissante du mot de passe) et l'ont comparée à la version du contrôleur. Ils se sont ensuite procuré une interface de remplacement auprès d'un spécialiste disposant d'un stock excédentaire. La pièce de rechange est arrivée par transport express en fin d'après-midi le lendemain, a été mise à jour avec le logiciel approprié et était opérationnelle avant la prise de poste du soir. La ligne a été arrêtée pendant onze heures. Le module a coûté bien moins cher que la perte de production. Une pièce de rechange standard et une simple note d'information auraient permis de réduire l'arrêt à deux heures.Voilà toute la leçon condensée en une nuit, et tout ce qui suit n'en est que la version systématique. Le motif, une fois les détails éliminés Chacun de ces incidents se résume aux mêmes cinq lacunes. Premièrement, un module sans pièce de rechange. Deuxièmement, une référence de pièce mal enregistrée ou incomplète dans le système de maintenance. Troisièmement, une version de firmware ou de logiciel non consignée. Quatrièmement, une sauvegarde de projet uniquement disponible sur un ordinateur portable sorti des locaux. Cinquièmement, des supports de licence et des outils de maintenance introuvables pour la personne qui en a besoin à deux heures du matin.Chacune de ces anomalies est facile à corriger en temps normal. En revanche, les découvrir lors d'un arrêt de production peut s'avérer extrêmement coûteux. L'effort d'ingénierie nécessaire pour inspecter une usine avec un bloc-notes et une caméra se mesure en quelques jours de travail d'un ingénieur. La même découverte, effectuée sous la pression de la production, se traduit par des pertes de production, des frais de transport express et des heures supplémentaires pour tout le personnel en attente.Il est important de noter ce qui n'a pas provoqué la panne. Il ne s'agissait pas d'un mystérieux bug de firmware, ni d'un protocole obsolète non pris en charge. C'était un composant matériel industriel connu, répertorié et documenté, provenant d'un fournisseur qui publie encore ses procédures de remplacement. Ces systèmes sont conçus pour être entretenus. Le problème se situait du côté de l'usine. La gamme de contrôleurs AC 800M et l'importance des suffixes Le contrôleur au cœur de cette histoire appartient à la famille AC 800M, utilisée dans le cadre du système ABB Ability System 800xA et présente également dans les anciennes installations AC 500 modernisées. Il est important de comprendre cette famille, car la référence du modèle sur l'étiquette a une signification technique précise ; un suffixe incorrect peut entraîner l'utilisation d'un contrôleur incompatible avec les modules ou les performances requises par votre station.Le PM851 est un ordinateur monocarte 32 bits qui se connecte directement aux E/S S800 via le ModuleBus et ne prend en charge qu'un seul module de bus CEX. Cette limitation à un seul module est un point crucial pour ceux qui tentent d'étendre une station PM851 sans vérification préalable. Si une station a développé un second besoin de communication depuis sa mise en service, le PM851 n'est pas le composant le plus adapté.Le PM862 offre des performances environ 1,2 fois supérieures à celles du PM861 et prend en charge jusqu'à douze modules de bus CEX simples ou six modules redondants. Il s'agit d'un gain significatif en termes de débit et d'extensibilité, et c'est la solution idéale pour les stations nécessitant plusieurs interfaces.Le PM864 est environ 50 % plus rapide que le PM861 pour l'exécution d'un programme d'application et prend en charge jusqu'à douze modules de bus CEX simples. Lorsqu'une usine recherche des performances optimales en termes de temps de cycle ou utilise une application exigeante, le PM864 est la solution que les acheteurs envisagent en priorité.Le PM864A remplace le PM864 et prend en charge douze modules CEX simples ou six modules CEX redondants, offrant ainsi la flexibilité d'un bus redondant en plus des performances du PM864. Si vous standardisez votre parc de serveurs, privilégiez les modèles avec le suffixe A, car ils représentent l'avenir d'une gamme qui, autrement, vieillirait.Les modules PM865 et PM866 complètent la gamme pour les applications exigeantes en termes d'intégrité et de performances. Ce sont ces modules que l'on retrouve dans les boucles de régulation critiques pour la sécurité, et ce sont précisément ceux où la défaillance d'un module de rechange jusqu'à zéro s'avère la plus coûteuse, car l'ingénierie environnante est extrêmement sensible aux variations de tension.La règle pratique est simple : notez le modèle exact, suffixe compris, de chaque contrôleur utilisé. Les modèles PM861, PM862, PM864 et PM864A ne sont pas interchangeables, contrairement à ce que leurs numéros similaires pourraient laisser penser. Les différences résident dans les performances, la capacité du bus CEX et leur position sur la chaîne de remplacement. Les acheteurs qui recherchent des unités AC 800M anciennes et leurs accessoires compatibles peuvent consulter la gamme ABB et vérifier les références sur les étiquettes de leurs armoires. Interfaces de communication : le point de défaillance unique habituel Si le contrôleur est le cerveau, les interfaces de communication sont les nerfs, et c'est là que se produisent la plupart des pannes. Ces modules CEX-bus constituent le point de défaillance unique le plus fréquent, car une seule interface peut gérer une station d'E/S entière. Lorsqu'une interface tombe en panne, tout le système en aval devient instantanément inopérant.L'interface CI856 gère les E/S S100 et prend en charge jusqu'à cinq racks d'E/S S100, chacun pouvant accueillir jusqu'à 20 cartes d'E/S. Ce processus complexe, intégré à un seul module, justifie pleinement sa présence dans toute liste de points de défaillance uniques.CI857 est l'interface INSUM. Les installations qui utilisent la surveillance des variateurs basée sur INSUM la reconnaissent, et celles qui ont oublié son existence reçoivent un rappel lors de leur premier incident imprévu.Le CI858 pilote les variateurs ABB via le protocole DDCS et sa mise à jour s'effectue à l'aide d'un outil externe plutôt que par téléchargement du firmware depuis l'outil d'ingénierie. Ce dernier point est crucial : il fait toute la différence entre une pièce de rechange opérationnelle en une heure et une pièce inutilisable qui reste invendue faute d'avoir trouvé l'outil nécessaire à sa programmation. Disposer d'un CI858 implique donc de disposer également de la méthode de programmation.L'interface CI865 est utilisée dans les installations intégrant un système de contrôle ABB à un segment ControlNet. Ce module, dont les stocks sont très limités, est particulièrement recherché.Les interfaces CI867 et CI867A sont des interfaces Modbus TCP et illustrent parfaitement l'importance du suffixe exact. La CI867 possède deux ports Ethernet : un port duplex intégral à 100 Mbits/s et un port semi-duplex à 10 Mbits/s. La CI867A, quant à elle, ne possède qu'un seul port duplex intégral à 100 Mbits/s. Un acheteur qui commande le mauvais modèle reçoit un module compatible avec l'emplacement prévu, mais non conforme à l'architecture réseau. Une usine qui stocke le mauvais modèle se retrouve avec un module de rechange inutilisable.Parcourez n'importe quel site utilisant un système 800xA existant et vous constaterez que les contrôleurs sont généralement les éléments les mieux documentés, tandis que les interfaces le sont le moins. C'est paradoxal, car les interfaces tombent en panne en premier et entraînent l'arrêt de la majeure partie du processus. Toute usine souhaitant compléter son stock de composants CEX-Bus peut consulter les listes de pièces détachées pour l'automatisation industrielle et les automates programmables industriels (API) sur le site PLC listings and industrial automation parts. E/S S800 sur le terrain, jusqu'au module et au terminal Derrière ces interfaces se trouvent les E/S, et sur la plupart des installations, il s'agit d'E/S S800. Soyez précis, car une liste d'E/S imprécise est la principale cause des erreurs de commande de modules lors d'un arrêt de production.L'AI810 est un module d'entrée analogique couvrant les plages 0(4)...20 mA et 0(2)...10 V. C'est un module analogique très répandu et l'un des premiers à manquer, car une seule station peut en contenir des dizaines.Les AI815 et AI820 complètent la gamme d'entrées analogiques, chacune dans une direction différente. L'AI820 est une entrée analogique différentielle, utilisée lorsque l'environnement du signal l'exige. La famille AI830 gère les entrées de température analogiques, c'est-à-dire les thermocouples et les éléments résistifs. Or, les boucles de température sont précisément celles qui, souvent insidieusement, affectent la qualité et la sécurité.Côté composants discrets, le DI810 est un module d'entrée numérique et le DO810 un module de sortie numérique. Ce sont ces modules qui tombent en panne par groupes de deux ou un en cas de problème électrique, et leur faible coût justifie de ne pas en conserver une petite quantité en stock.Au-delà de la gamme standard S800, il existe la variante S800L, utilisée dans les installations où la forme et la densité sont mieux adaptées à l'armoire. On trouve également les modules S800 haute intégrité certifiés SIL3, utilisés dans les boucles de sécurité. Il est impératif de ne pas remplacer un module standard dans une boucle de sécurité, et il est impensable de laisser un poste de sécurité sans module de rechange certifié. Si une installation utilise des E/S haute intégrité, la gestion des stocks n'est pas une question de coût, mais de conformité.Un élément souvent oublié dans la liste des actifs : les unités de terminaison de modules. Ce sont les unités de base sur lesquelles se branchent les modules d’E/S ; elles supportent le câblage de terrain et, comme tout le reste, elles vieillissent. Une unité de terminaison défectueuse peut être confondue avec un module défectueux jusqu’à ce que les deux soient remplacés. Inscrivez-les sur la liste, notez leurs références et prévoyez des pièces de rechange pour les modèles courants.Tout ceci est maintenable pour une raison bien précise. La documentation d'ABB relative aux E/S S800 inclut les procédures de remplacement des modules. Cette documentation existe car ces modules sont conçus pour être remplacés sur site par un technicien compétent, sans mise au rebut de la station. La conception est donc pensée pour vous. Le seul obstacle entre une centrale et une remise en service en deux heures est la disponibilité du module adéquat et la connaissance de son identifiant exact. Le contexte système dont vous avez besoin avant de passer commande. Deux éléments concernant le système dans son ensemble influencent la manière dont vous planifiez les pièces de rechange.Tout d'abord, la famille de contrôleurs AC 800M est utilisée dans le cadre du système ABB Ability System 800xA et a été évaluée conformément aux exigences de sécurité des composants et de développement des normes IEC 62443-4-1:2018 et IEC 62443-4-2:2018. Ceci est important pour les utilisateurs de systèmes existants, car cela garantit que la plateforme dispose d'une sécurité définie et d'un processus rigoureux. En maintenant à jour le micrologiciel et le logiciel des unités que vous utilisez, vous contribuez à cette sécurité, au lieu de la compromettre.Deuxièmement, les familles d'E/S prises en charge par le parc installé comprennent Select I/O, S800, S800L, S900 et S100. Une usine qui s'est développée par acquisition ou par mises à niveau progressives peut facilement exploiter trois de ces cinq familles d'E/S dans le même bâtiment. C'est pourquoi un audit d'usine doit identifier la famille d'E/S utilisée par chaque poste avant toute commande. L'étiquette du contrôleur indique le contrôleur, tandis que le rack d'E/S indique la famille d'E/S. Il s'agit de deux questions distinctes, et c'est en les confondant qu'une pièce de rechange en parfait état se retrouve dans la mauvaise armoire. Que stocker, station par station Maintenant, traduisez tout cela en décisions concernant les rayons.Pour chaque station critique, prévoyez au moins un contrôleur de rechange identique (modèle et suffixe) à celui utilisé. Si la station est configurée de manière simple, ce contrôleur de rechange est indispensable. Si la station est configurée en paire redondante, la redondance est assurée au sein du système en fonctionnement, mais un contrôleur de rechange est nécessaire pour la rétablir, car une paire fonctionnant avec un seul contrôleur opérationnel est vulnérable à une panne.Pour chaque interface de communication, prévoyez une interface de rechange par type d'interface critique, ainsi que l'outil et les supports nécessaires à sa configuration. Le cas du CI858 en est l'exemple le plus flagrant : une interface de rechange sans l'outil de mise à niveau externe est inutile. Profitez-en pour vérifier la capacité du bus CEX de chaque contrôleur. Si une station PM851 a déjà atteint sa limite de modules, la stratégie de réserve pour cette station doit tenir compte du fait qu'il est impossible d'ajouter une interface supplémentaire en cas de crise.Pour les modules d'entrée analogiques, prévoyez des pièces de rechange pour les types les plus fréquemment utilisés. Le module AI810 étant le module de volume, il est conseillé d'en conserver plusieurs. Ajoutez les modules AI815, AI820 et la famille de modules de température AI830 lorsqu'ils sont utilisés. Pour les composants discrets, prévoyez un petit stock de modules DI810 et DO810. Pour les modules S800L et les modules haute intégrité certifiés SIL3, conservez les pièces de rechange certifiées requises par le dossier de sécurité et consignez leur statut de certification.Pour les unités de terminaison, prévoyez des pièces de rechange compatibles avec vos types de modules courants. Pour le projet d'ingénierie, conservez une archive hors ligne et accessible contenant la révision correspondant à chaque contrôleur, et stockez cette archive dans un endroit où elle ne risque pas d'être emportée hors du bâtiment lors du départ d'un sous-traitant.Voilà toute la philosophie du stock en une phrase : faire correspondre la roue de rechange à l’étiquette, et faire correspondre le disque à la roue de rechange. La liste de contrôle d'audit, dans l'ordre où vous devriez la parcourir C'est ce qui transforme une panne de nuit en une tâche du lundi matin. Faites-le une fois, à la lumière du jour, et vous ne reproduirez plus jamais une panne de onze heures.Parcourez l'usine et répertoriez chaque unité de contrôle, chaque module de bus CEX, chaque module d'E/S et chaque unité de terminaison, en indiquant leur numéro de pièce et leur révision. Photographiez les étiquettes. Ne retranscrivez pas les informations de mémoire et ne vous fiez pas au système de GMAO tant qu'il ne correspond pas aux indications de la plaque signalétique.Chaque point de défaillance doit être signalé. Toute interface gérant une station complète doit être signalée. Tout contrôleur isolé, sans partenaire redondant, doit être signalé. Toute station située à un seul module de profondeur entre le processus et le contrôleur doit être signalée. La limitation du bus CEX du PM851 en est un exemple ; un CI856 ou CI867 isolé gérant une station d'E/S complète en est un autre.Notez les versions du micrologiciel et du logiciel de l'unité à côté de chaque article. Cette information vous sauvera la mise à deux heures du matin, car c'est la seule chose qu'un distributeur demandera et que personne ne notera.Distinguez les modules encore en production de ceux destinés uniquement à la réparation ou disponibles uniquement en surplus. Certains modules peuvent encore être achetés neufs. D'autres ne peuvent être que réparés ou obtenus à partir de stocks excédentaires. Cette distinction vous permettra de déterminer où stocker vos produits et où accepter le risque lié aux délais de livraison.Assurez-vous que le projet d'ingénierie et ses sauvegardes soient récupérables hors ligne, stockés dans la version correspondant à chaque contrôleur. Une archive qui nécessite un réseau et un ordinateur fonctionnels au moment de la panne n'est pas une sauvegarde, mais un espoir.Vérifiez que la personne détenant les supports de licence et les outils de maintenance est joignable et que ces supports sont stockés à un emplacement connu. Personne ne devrait avoir à chercher dans un tiroir fermé à clé pendant une interruption de service.Stockez correctement les pièces détachées. Utilisez un emballage antistatique, un stockage à température contrôlée et conservez le support de mise à jour du micrologiciel avec chaque unité. Une manette de rechange stockée à la va-vite dans une armoire chaude est une pièce de rechange qui ne fonctionnera pas lors de l'installation. L'argument financier, sans le sermon Voici le raisonnement, en toute honnêteté et objectivité. Les chiffres varient d'une plante à l'autre ; considérez donc ce qui suit comme un exemple de la tendance de la comparaison plutôt que comme une affirmation concernant votre site.D'un côté, le coût de stockage d'une pièce de rechange se limite à un achat unique, auquel s'ajoutent de faibles frais de stockage et d'archivage. Pour un poste critique, cela inclut un contrôleur, une ou deux interfaces, quelques modules d'E/S et la documentation technique les reliant. De l'autre côté, le coût d'une panne imprévue correspond à la perte de production multipliée par sa durée, plus les frais de transport express majorés, les heures supplémentaires du personnel concerné et le risque de panne secondaire due à un redémarrage précipité.L'asymétrie est au cœur du problème. Une pièce de rechange standard s'achète au prix catalogue en période de marché stable. Le même module, commandé en urgence lors d'une panne, coûte plus cher en frais de transport express et peut-être même plus cher, s'il est disponible dans les délais impartis. Et le coût de l'arrêt de production est bien plus élevé. Dans la plupart des usines, quelques heures de production perdues sur un seul poste coûtent plus cher que la fabrication et le stockage d'un kit de rechange adapté à ce poste.L'argument, moins convaincant mais tout aussi valable, concerne la main-d'œuvre. Un audit des stocks réalisé en journée coûte des heures d'ingénierie. La même constatation, effectuée à deux heures du matin, coûte des heures de production, car elle a lieu pendant les heures d'arrêt de production. Il s'agit de choisir quelle ressource investir, et celle utilisée en journée est nettement plus avantageuse.Rien de tout cela ne nécessite un gros investissement. Il suffit de quelques jours de marche, d'un appareil photo, d'un tableur et de la rigueur de remplacer une pièce de rechange lorsqu'elle est utilisée. Les entreprises qui récupèrent en deux heures ne sont pas celles qui ont les plus gros budgets. Ce sont celles qui connaissent parfaitement le contenu de leurs armoires et de leurs étagères, jusqu'au moindre suffixe. L'étagère, article par article Catégorie d'article | Exemples d'unités | Pourquoi en conserver uneUnité de contrôle | PM851, PM861, PM862, PM864, PM864A, PM865, PM866 | Le contrôleur constitue la station. Sans pièce de rechange compatible, une simple panne interrompt le processus et la pièce de remplacement nécessite le firmware et la révision du projet appropriés pour fonctionner. Assurez-vous d'utiliser le modèle et le suffixe exacts, et tenez compte de la limite d'un seul bus CEX pour le PM851.Interface de communication | CI856, CI857, CI858, CI865, CI867, CI867A | Une seule interface peut gérer une station d'E/S complète ; il s'agit donc généralement d'un point de défaillance unique. Vérifiez attentivement le suffixe, car CI867A et CI867 sont différents. Munissez-vous des outils et supports nécessaires à la préparation du module, notamment pour le CI858.Module d'entrée analogique | Famille AI810, AI815, AI820, AI830 | Les entrées analogiques sont les modules les plus utilisés dans la plupart des stations et ceux qui s'épuisent le plus rapidement. Les entrées de température, en particulier, sont souvent intégrées à des boucles qui peuvent induire des problèmes de qualité et de sécurité.Module de sortie analogique | Unités de sortie analogiques de la gamme S800 | Commande les tubes électroniques, les positionneurs et les éléments finaux. Une panne de sortie peut bloquer un élément final dans une position incorrecte, ce qui est souvent plus problématique qu'une perte de mesure.Module d'entrée numérique | DI810 | Les entrées discrètes gèrent les interverrouillages, l'état et les autorisations. Elles peuvent présenter des défaillances par paires ou par 1 lors d'incidents électriques ; un petit tampon constitue donc une sécurité peu coûteuse.Module de sortie numérique | DO810 | Sorties discrètes pour la commande de pompes, électrovannes et contacteurs. En cas de redémarrage précipité, une sortie défaillante est le module le plus susceptible d'être contourné, d'où l'importance d'avoir une sortie de rechange fiable.Unité de terminaison | Modules de terminaison pour les modèles S800 en service | Les unités de base supportent le câblage de terrain et vieillissent comme tout autre composant. Une unité de terminaison défectueuse peut être confondue avec un module défectueux jusqu'à ce que les deux soient remplacés ; il est donc conseillé de conserver les modèles courants en stock.Archivage de projets d'ingénierie | Sauvegarde hors ligne du projet avec la révision correspondante par contrôleur | Un contrôleur de remplacement nécessite une révision de projet correspondante pour exécuter le processus. Une archive qui requiert un réseau fonctionnel au moment de la panne n'est pas une sauvegarde.Là où une flotte historique tire réellement sa résilienceLes anciennes installations ABB ne tombent pas en panne simplement parce qu'elles sont anciennes. Leurs défaillances sont dues aux mêmes lacunes courantes en matière d'inventaire et de documentation que celles de tout système de contrôle, et leur rétablissement est plus ou moins rapide selon que ces lacunes ont été comblées en amont. Les composants sont toujours documentés, les procédures de remplacement sont toujours en vigueur et les modules sont toujours extraits de l'armoire par un technicien compétent muni de la pièce de rechange adéquate.L'histoire qui ouvre cet article s'est terminée avant la fin de l'équipe du soir, car quelqu'un a fini par trouver la référence de la pièce, la note du firmware et la sauvegarde du projet. Avec une pièce de rechange et un document récapitulatif, on aurait pu régler le problème en deux heures au lieu de onze. C'est toute la différence entre une mauvaise nuit et une nuit normale. Le travail pour y parvenir est ingrat et se fait de jour, avec une liste de contrôle, une armoire à la fois.--------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).. 
  • Variateurs PowerFlex 4, 40 et 70 : codes d’erreur, pannes courantes et pièces détachées pour assurer leur fonctionnement.
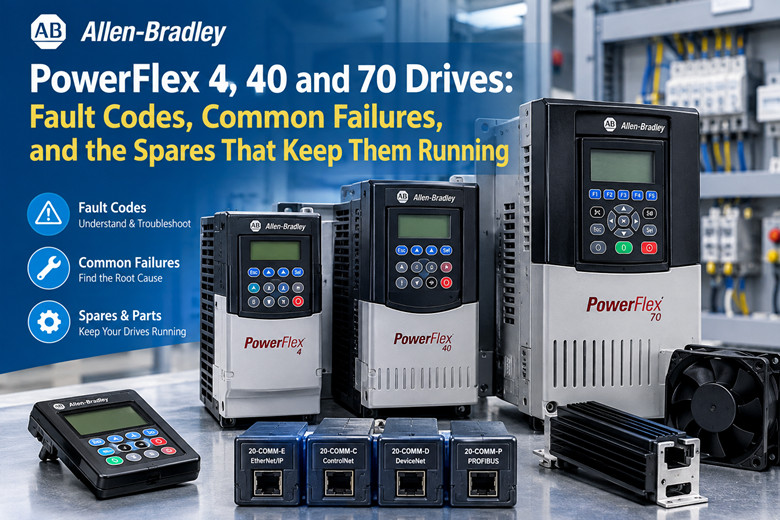
    Variateurs PowerFlex 4, 40 et 70 : codes d’erreur, pannes courantes et pièces détachées pour assurer leur fonctionnement. Sep 16, 2026
     Structure du catalogue Veuillez lire attentivement la fiche technique complète avant de passer commande. Le préfixe indique la famille. Le reste précise le châssis, la classe de tension, la puissance nominale et le type d'enveloppe.22A = PowerFlex 4.22B = PowerFlex 40.22F = PowerFlex 4M.20A = PowerFlex 70.20AD = PowerFlex 70.20AE = PowerFlex 70.Les adaptateurs de communication portent le préfixe 20-COMM.20-COMM-E pour EtherNet/IP.20-COMM-C pour ControlNet.20-COMM-D pour DeviceNet.20-COMM-P pour PROFIBUS.Claviers : 22-HIM-A3 et 22-HIM-C2S.Résistances de freinage : série 20-DR.Les pièces détachées pour ces variateurs sont uniquement référencées sous ces préfixes. Si un vendeur vous donne un numéro qui ne correspond à aucun des préfixes ci-dessus, vérifiez-le. Le préfixe de la famille est fondamental : tout le reste en dépend.Vérifiez bien le châssis. Un châssis 22B de type C n'est pas un châssis 22B de type A. Même famille, mais dissipateur thermique, ventilateur, fixation et étage d'alimentation différents.Le châssis détermine le ventilateur, le dissipateur thermique, l'espacement des bornes et la disposition de la carte mère. Commandez en fonction du châssis, et non uniquement de la famille. Il n'existe pas de ventilateur générique « PowerFlex 40 ». Chaque ventilateur est spécifique au châssis PowerFlex 40, et sa référence varie selon la lettre du châssis.Les stocks anciens transitent par les circuits de déstockage. Des erreurs de numérotation peuvent survenir. Avant tout paiement, vérifiez la référence complète figurant sur l'étiquette du disque dur par rapport à la fiche produit du fournisseur. Consultez la gamme Allen-Bradley pour trouver le produit correspondant à un préfixe en stock. Cours d'électricité Les classes de tension figurent dans la chaîne de caractères du catalogue. Veuillez les lire à cet endroit, et non les mémoriser.240 V monophasé.240 V triphasé.400 V triphasé.480 V triphasé.Plages de puissance nominale, exprimées de manière générale :PowerFlex 4 couvre approximativement la plage de puissance de 0,2 à 2,2 kW. Cela dépend du châssis.Le PowerFlex 40 couvre approximativement la plage de puissance de 0,4 à 11 kW. Cela dépend du châssis.Le PowerFlex 70 s'étend plus haut. Dépend du châssis.Ces indications sont données à titre indicatif uniquement. La puissance exacte (kW et HP) par châssis doit être relevée dans la fiche produit du variateur et dans le manuel correspondant. Ne vous fiez pas à ces indications pour choisir la puissance de remplacement ; référez-vous à l'étiquette.Un tableau de puissance publié ici pourrait induire certaines personnes en erreur. Les lettres du châssis correspondent à plusieurs puissances selon les classes de tension, et les versions monophasées et triphasées d'un même châssis ne supportent pas la même puissance (en kW). Seule l'étiquette est une source fiable.Concrètement : photographiez l’étiquette. Notez la référence complète, la tension d’entrée, la puissance de sortie (kW ou HP), le courant de sortie et le boîtier. Cette photo constitue votre bon de commande.Si l'étiquette a disparu et que la machine fonctionne toujours, il y a un problème. Dans ce cas, vérifiez l'intensité nominale du moteur (FLA) et la tension du moteur, mesurez le courant de fonctionnement et choisissez un châssis dont la résistance couvre l'intensité nominale avec une marge. C'est la solution de repli, et non la solution privilégiée.Les classes d'entrée monophasées sont indiquées sur les petits cadres. Les classes triphasées sont prédominantes au-dessus de ces cadres. Un variateur fonctionnant en triphasé 240 V n'acceptera pas nécessairement une alimentation monophasée 240 V. Vérifiez la classe indiquée. Interfaces Les PowerFlex 4 et PowerFlex 40 exposent un port RS-485 DSI (Drive Serial Interface).Le PowerFlex 70 utilise des adaptateurs DPI et 20-COMM pour la mise en réseau.Le port DSI des modèles 4 et 40 gère les communications série et le trafic du clavier. Simple, à deux fils, il est cependant facile de se tromper de câblage. Les adaptateurs 20-COMM du modèle 70 s'insèrent dans le variateur et lui confèrent une interface réseau : EtherNet/IP, ControlNet, DeviceNet ou PROFIBUS.Les claviers sont amovibles. Un clavier de PowerFlex 4 peut être installé sur un autre PowerFlex 4 de la même gamme. Il en va de même pour les modèles 40 et 70. C'est la méthode de diagnostic la plus rapide. Testez un clavier fonctionnel sur un disque dur dont l'écran est défectueux et vérifiez si l'affichage se rallume.Si l'écran se rallume avec le clavier inversé, le problème provient du clavier ou de ses contacts. Si l'écran reste éteint avec un clavier fonctionnel, le problème vient du variateur, et l'alimentation de commande est la première chose à suspecter.Un clavier numérique est un terminal, pas un élément fixe. Considérez-le comme une pièce de rechange et ayez-en toujours un sur vous. Un seul 22-HIM-A3 ou 22-HIM-C2S en stock suffit pour toute une famille. Tableau des défauts Les défauts persistent. Ces disques ne s'effacent pas automatiquement. Une fois la cause corrigée, une réinitialisation manuelle est nécessaire.Méthodes de réinitialisation : touche Arrêt/Réinitialisation du clavier, entrée numérique programmée pour la réinitialisation en cas de défaut, ou redémarrage. Choisissez-en une et utilisez-la systématiquement afin que la personne suivante connaisse la procédure.Défaut | Signification | Premiers contrôlesF004 | Sous-tension | Déséquilibre de la tension d'entrée, connexions de ligne ou de moteur desserrées, condensateurs de bus faibles sous chargeF005 | Surtension | Temps de décélération par rapport à l'inertie de la charge, régénération par la charge, résistance de freinage installéeF007 | Surcharge moteur | Réglage du courant nominal du moteur par rapport à la plaque signalétique, blocage mécanique, température du moteurF008 | Surchauffe du dissipateur thermique | Ailettes du dissipateur thermique obstruées ou sales, fonctionnement du ventilateur de refroidissement, température ambianteF013 | Défaut à la terre | Isolation du moteur, câble endommagé, humidité dans le boîtier de bornes du moteur F004 Sous-tension Déclenchement pour sous-tension du bus CC. La tension du bus est descendue en dessous du niveau nécessaire au variateur pour maintenir la stabilité de la sortie.Premier élément à vérifier : la tension d’entrée. Mesurez les trois phases en charge, et non à l’arrêt. Une chute de tension qui n’apparaît que lorsque la machine fonctionne est celle qui est significative.Deuxième suspect : connexions desserrées, côté ligne et côté moteur. Une connexion à haute résistance provoque une chute de tension sous courant. Resserrer, vérifier l’absence de traces de brûlure et remplacer toute cosse endommagée.Troisième suspect : condensateurs de bus défectueux. La tension du bus chute sous charge, mais reste stable à faible charge. Il s’agit d’un défaut lié à l’âge, et non à un problème de câblage. Voir la section relative à l’âge.Consignez l'historique des codes d'erreur. Si le code F004 apparaît uniquement lors des cycles de forte charge, cela signifie que le circuit d'entrée ou le circuit moteur surcharge le bus au-delà des capacités de l'alimentation. F005 Surtension Déclenchement d'une surtension du bus CC. La tension du bus a dépassé le seuil de tolérance du variateur.Premier suspect : le temps de décélération par rapport à l’inertie de la charge. Une charge à forte inertie, arrêtée trop rapidement, libère de l’énergie dans le bus. Allongez la rampe de décélération jusqu’à l’arrêt complet.Deuxième suspect : la régénération due à la charge. Une charge de révision ou une charge entraînée qui se déplace plus vite que prévu renvoie de l’énergie. C’est le cas des charges gravitationnelles sur les palans et les convoyeurs.Troisième suspect : absence de résistance de freinage. Si l’application régénère l’énergie, une résistance de freinage de la série 20-DR résout le problème. Sans elle, le bus ne peut dissiper l’énergie.Vérifiez si le variateur est équipé d'une résistance de freinage et si celle-ci est toujours connectée. Une résistance de freinage déconnectée ou défectueuse transforme une décélération normale en déclenchement par surtension.F007 Surcharge moteurSurcharge du moteur. Le variateur détecte une consommation électrique supérieure à la capacité thermique nominale du moteur.Première vérification : le réglage FLA du moteur par rapport aux indications de sa plaque signalétique. Un réglage FLA incorrect est la cause la plus fréquente. Il arrive souvent qu'une personne remplace un moteur et laisse l'ancien réglage FLA dans le variateur.Deuxième vérification : blocage mécanique. Un roulement grippé, un convoyeur bloqué, une pompe obstruée. Le moteur consomme davantage car la charge augmente.Troisième vérification : température du moteur. Palpez le châssis, vérifiez l’enroulement et assurez-vous que le système de refroidissement du moteur fonctionne correctement. Un moteur dont le ventilateur est défectueux surchauffe et provoque le déclenchement du disjoncteur.N’augmentez pas le courant nominal pour arrêter le disjoncteur, sauf si la plaque signalétique le justifie. Cela masque le défaut et endommage le moteur. Surchauffe du dissipateur thermique F008 Le dissipateur thermique surchauffe. L'étage de puissance fonctionne à une température élevée.Première vérification : les ailettes du dissipateur thermique sont-elles obstruées ou sales ? Poussière, peluches, fibres de papier, brouillard d’huile… Tout revêtement sur les ailettes les isole et empêche le transfert de chaleur.Deuxième vérification : fonctionnement du ventilateur. Sur la plupart des images, le ventilateur doit se mettre en marche dès que le disque est alimenté, et à la demande sur d’autres. Un ventilateur arrêté ou ralenti est généralement à l’origine des erreurs F008.Troisième vérification : température ambiante. Un disque dur dans une armoire fermée, ou une armoire dont le système d’évacuation est défectueux, est exposé à une température ambiante élevée et se déclenche même avec des ailettes propres.Le code d'erreur F008 est un signal d'alarme. Détectez-le rapidement et remplacez le ventilateur. Si vous l'ignorez, la prochaine panne sera une défaillance de l'étage d'alimentation. F013 Défaut à la terre Défaut à la terre. Fuite de courant de la sortie vers la terre.Premier contrôle : isolation du moteur. Vérifier la continuité des câbles du moteur avec un mégohmmètre, moteur déconnecté du variateur.Deuxième vérification : dommages aux câbles. Examinez le cheminement des câbles pour détecter les pincements, les frottements, les infiltrations d’eau et les dommages causés par les rongeurs.Troisième vérification : humidité dans le boîtier de bornes du moteur. Condensation, projections d’eau, presse-étoupe desserré. La présence d’eau dans le boîtier de bornes provoque un défaut à la terre intermittent, variable selon les conditions météorologiques.Débranchez le moteur avant de déclarer le variateur défectueux. Un variateur qui déclenche l'erreur F013 même lorsque les câbles du moteur sont débranchés présente un défaut interne. Un variateur qui déclenche uniquement lorsque les câbles sont branchés présente un défaut de câble ou de moteur. Notes sur la gestion des pannes Ces codes d'erreur restent en mémoire. Le disque dur conserve le défaut jusqu'à ce qu'il soit réinitialisé. Supprimer le symptôme sans corriger la cause ne fait que faire réapparaître le défaut.Procédure de réinitialisation : touche Arrêt/Réinitialisation du clavier. Entrée numérique programmée pour la réinitialisation des défauts. Redémarrage. Le redémarrage est la méthode la plus lente et la moins informative. Privilégiez une entrée de réinitialisation programmée afin de pouvoir effacer la machine du système de contrôle.Consignez chaque défaut. L'ordre et la fréquence sont importants. Un code F008 par an indique un besoin de nettoyage du filtre. Trois codes F008 en une semaine signalent un problème avec le ventilateur.Les codes F004 et F005 indiquent ensemble un défaut mécanique ou de connexion, et non un problème lié au variateur. Lisez les deux codes, et non un seul.Les codes F007 et F013 pointent ensemble vers le moteur et son câble. Vérifiez le moteur avant la mise en marche.Le code F008, même après un long cycle de fonctionnement propre, indique un problème au niveau du ventilateur, du filtre ou de l'extraction de l'armoire. Vérifiez d'abord le flux d'air.Le code d'erreur est le point de départ du diagnostic, et non la solution. La cause se situe au niveau de l'alimentation, du circuit moteur, de la mécanique ou de l'environnement ; le code indique simplement la piste à suivre. Deux défauts successifs : F004 puis F005 Une borne de moteur desserrée ou un accouplement mécanique défaillant peuvent produire F004, puis F005 quelques secondes plus tard.La séquence :La connexion est défectueuse. Le courant augmente. La tension à la borne chute. La tension du bus baisse. Le disjoncteur F004 se déclenche en premier.La connexion se rétablit alors, ou bien la charge se libère et le moteur se décharge brutalement. Le courant s'effondre. Le bus interprète la libération de la charge comme une surtension, ou le choc mécanique renvoie l'inertie à travers le variateur. Le disjoncteur F005 se déclenche alors.L'apparition successive des codes d'erreur F004 et F005 indique un problème mécanique ou de connexion. Il ne s'agit pas d'un défaut du disque dur.Ne remplacez pas le mécanisme d'entraînement selon ce schéma. Resserrer les bornes du moteur au couple prescrit. Inspectez l'accouplement, la courroie, le réducteur et la rainure de clavette. Vérifiez que la machine entraînée ne présente aucun blocage et que celui-ci se débloque.Si vous remplacez un disque dur présentant cette signature, le nouveau disque dur présente le même problème : même panne mécanique, mêmes codes d’erreur.Considérez ces deux événements comme un seul et même phénomène à deux facettes : une chute et un pic. Trouvez la cause mécanique et les deux signaux cesseront de fonctionner. Points de défaillance selon l'âge Les disques durs anciens tombent en panne selon un ordre prévisible. C'est l'âge, et non le nombre d'heures d'utilisation, qui en est la principale cause.condensateurs électrolytiques du bus CCLes condensateurs électrolytiques du bus CC se dessèchent. Leur capacité diminue. La résistance série équivalente augmente.Le variateur fonctionne correctement à faible charge. En charge, la tension du bus chute et le variateur se déclenche pour sous-tension (erreur F004). Si on le charge à nouveau, il se déclenche de nouveau.Il s'agit du signe classique de fin de vie. Un variateur qui déclenche l'erreur F004 uniquement en charge, avec une entrée propre et des terminaisons bien serrées, indique un problème avec les condensateurs du bus. Ventilateurs de refroidissement Le ventilateur est le principal consommable de ces variateurs. Il fonctionne en permanence. Lorsque les roulements s'assèchent, le ventilateur ralentit, puis s'arrête.Un ventilateur arrêté provoque une surchauffe du dissipateur thermique F008. Un fonctionnement prolongé du F008 peut entraîner la surchauffe de l'étage de puissance. Le ventilateur coûte une fraction du prix d'un disque dur.Remplacez le ventilateur selon un calendrier prédéfini ou dès les premiers signes de bruit ou de ralentissement. Les références du ventilateur et du dissipateur thermique dépendent du châssis. Assurez-vous de la compatibilité avec votre châssis. Défaillances des IGBT et des redresseurs Les surtensions transitoires et la foudre endommagent le redresseur d'entrée et les IGBT de sortie. Une surtension contourne la protection d'entrée et perfore une jonction semi-conductrice.Le disque dur s'arrête complètement. Aucun affichage, ou un message d'erreur permanent s'affiche. Une panne de l'étage d'alimentation nécessite généralement un envoi en réparation ou un remplacement, et non une intervention sur site.Là où la foudre éclaire le site, la protection d'entrée n'est pas qu'un simple dispositif esthétique. Elle constitue le rempart entre un orage et une interruption de service. Alimentation à découpage pour carte de commande L'alimentation à découpage de la carte de commande tombe en panne. L'écran s'éteint. Le variateur semble complètement hors service.Avant de condamner le variateur, vérifiez l'alimentation de commande. Un écran noir peut avoir plusieurs causes, et une panne d'alimentation de commande relève de la réparation au niveau de la carte, et non de l'étage de puissance.Un échange avec un clavier fonctionnel permet de déterminer si l'écran lui-même est défectueux. Si l'écran reste noir malgré un clavier en bon état, l'alimentation est alors à suspecter. Contacts du clavier et port de type DSI/RJ Les contacts du clavier et le port de type DSI ou RJ se corrodent. Dans les environnements humides ou soumis à des lavages fréquents, les contacts s'oxydent et la connexion devient intermittente.Symptôme : pannes de communication intermittentes. Le disque fonctionne, puis le clavier se déconnecte, puis se reconnecte. Il se peut également que le réseau déconnecte le disque du port DSI.Nettoyez les contacts, vérifiez l'absence de corrosion ou de broches tordues sur le port et installez un clavier en bon état de fonctionnement. Si le problème persiste avec le clavier, remplacez-le. S'il reste lié au lecteur, le port ou sa carte est défectueux. Poussières conductrices et humidité de lavage La poussière conductrice et l'humidité des eaux de lavage provoquent des défauts à la terre et des surintensités. La poussière métallique, la poussière de carbone, l'air salin et les projections d'eau diminuent la résistance d'isolement des bornes et des cartes.Des défauts à la terre, des codes d'erreur F013 et des déclenchements pour surintensité peuvent survenir. Le variateur peut fonctionner à sec et tomber en panne en cas d'humidité. Il peut fonctionner propre et tomber en panne après un lavage.Fermez hermétiquement l'enceinte. Dirigez l'eau de lavage loin de l'allée. Nettoyez à sec autant que possible. Une allée mouillée, impeccable hier et aujourd'hui mouillée, indique où l'eau s'est infiltrée. parties dépendantes du cadre Les références des ventilateurs et dissipateurs thermiques dépendent du châssis. Veuillez commander en fonction de la lettre du châssis. Il n'existe pas de ventilateur universel.Conservez la lettre du cadre sur l'étiquette des pièces détachées. Une étagère remplie de ventilateurs non étiquetés est une étagère remplie de pièces incorrectes. Diagnostic sans ordinateur portable Vous n'avez pas besoin d'ordinateur portable ni d'outil réseau pour trouver la plupart des pannes. Six étapes, dans l'ordre.1. Lisez l'écran et notez l'historique des codes d'erreur. Notez chaque code et l'ordre dans lequel ils apparaissent. La séquence est plus importante que chaque code pris individuellement.2. Mesurez l'équilibre et l'affaissement de la tension triphasée. Contrôlez les trois phases au repos et en charge. Une phase présentant un affaissement uniquement en charge constitue un défaut réel.3. Mesurez la tension du bus CC en charge. Observez-la pendant le fonctionnement de la machine. Une chute de tension sous charge indique un problème au niveau des condensateurs ou de l'alimentation, et non du moteur.4. Avant d'incriminer le variateur, vérifiez la résistance d'isolement du moteur. Débranchez le moteur. Mesurez l'isolement des câbles. Un moteur mal isolé ou humide peut provoquer le déclenchement d'un variateur en bon état.5. Vérifiez les temps d'accélération et de décélération en fonction de la charge. Les temps corrects pour l'ancienne machine peuvent ne plus l'être pour la machine remise à neuf. L'inertie de la charge évolue au cours de la durée de vie de la machine.6. Vérifiez la température ambiante et la circulation de l'air autour du disque dur. Contrôlez la température du boîtier, l'état du filtre, le fonctionnement du ventilateur et les dégagements. La chaleur est souvent à l'origine des déclenchements intempestifs.Ces six étapes permettent de détecter la plupart des pannes sur le terrain avant même de consulter un manuel. Notez vos mesures afin que le technicien suivant puisse reprendre là où vous vous êtes arrêté.Note pratique : effectuez la mesure aux bornes du variateur, et non au niveau du tableau électrique. Une tension correcte au niveau du tableau et une chute de tension aux bornes du variateur indiquent que le défaut se situe dans le câble qui les relie.Note de terrain : vérifiez le réglage du courant nominal du moteur avant tout diagnostic. Un courant nominal incorrect peut faire apparaître un moteur en bon état comme étant défectueux.Note de terrain : comparer le déclenchement au cycle de la machine. Un défaut qui survient au même point à chaque cycle est d’origine mécanique. Un défaut qui survient de manière aléatoire est d’origine électrique ou environnementale.Note de terrain : si le variateur a fonctionné pendant des années et qu’il se déclenche maintenant, il faut suspecter l’usure des composants plutôt qu’un problème de réglages. Personne n’a modifié les paramètres la semaine dernière. Les condensateurs et le ventilateur ont été changés.Les variateurs de fréquence de rechange pour ces contrôles et remplacements sont répertoriés dans la section pièces détachées pour l'automatisation industrielle. Réparation, échange ou surplus Trois itinéraires. Réparation, remplacement ou surplus, même nombre. Chacun a sa place.La réparation est judicieuse pour les châssis de grande taille et lorsque les cartes sont encore disponibles. Un disque dur de grande taille présentant une carte ou un ventilateur défectueux mérite souvent d'être réparé. La valeur du châssis est élevée, les pièces mécaniques sont simples et la réparation préserve la configuration et le câblage d'origine.Remplacez votre PowerFlex par un modèle plus récent (PowerFlex 525, 527 ou 750) si le châssis est petit, que le disque est obsolète et que l'application est standard. Les disques plus récents offrent un firmware à jour, des options réseau modernes et un support technique. Pour un petit châssis effectuant une tâche simple, le remplacement est généralement plus avantageux.L'utilisation d'un disque dur d'occasion portant la même référence est une solution tout à fait valable pour maintenir une machine ancienne en état de marche. Un disque dur d'occasion, portant exactement la même référence, s'installe sans problème. Même montage, mêmes connecteurs, même structure de paramètres, même câblage. Aucune modification n'est nécessaire.Le piège pratique : un disque de remplacement nécessite les paramètres de l’ancien. Référence différente, structure des paramètres différente, configuration différente.Notez la liste des paramètres manuellement ou sauvegardez-la avec le logiciel de configuration du fabricant avant que le disque dur ne tombe en panne. Une liste de paramètres écrite est plus précieuse qu'un disque dur dans son emballage lorsque la machine est hors service.Sauvegardez les données du disque tant qu'il communique encore. Si l'ancien disque est hors service, vous devrez reconstituer la liste à partir des exigences de la machine et de la plaque signalétique du moteur. Cette opération prend du temps, un temps dont vous ne disposez peut-être pas.Conservez la liste des paramètres enregistrés avec la machine. Collez-en une copie à l'intérieur de l'armoire. Lorsqu'un disque dur est remplacé à 2 h du matin, la liste affichée sur la porte de l'armoire représente la différence entre quinze minutes et une journée de travail. Liste de contrôle des pièces de rechange L'étagère qui permet à une machine PowerFlex ancienne de fonctionner.Famille de pièces | Préfixe du catalogue | Pourquoi cette pièce devrait être en rayonClavier | 22-HIM-A3, 22-HIM-C2S | Changement d'affichage et de communication ultra-rapide ; compatible avec toute la familleAdaptateur de communication | 20-COMM (E, C, D, P) | Une panne réseau met le disque hors ligne ; son remplacement rétablit la communication en quelques minutes.Résistance de freinage | Série 20-DR | Une résistance manquante ou défectueuse transforme une décélération normale en un déclenchement de surtension F005Ventilateur de refroidissement | Dépendant du châssis | Consommateur principal ; un ventilateur défectueux entraîne l’erreur F008, puis une panne de l’étage de puissance.Disque dur de rechange, même châssis | 22A, 22B, 22F, 20A | S'installe facilement grâce à un système de fixation, de câblage et de paramètres identique.Disque dur de rechange, même référence | Même préfixe que l'unité défectueuse | Remplacement direct ; évite de devoir repenser la conception d'un disque de remplacement avec une structure différenteÉtiquetez chaque pièce de rechange avec la lettre du cadre et la référence complète du catalogue. Un ventilateur non étiqueté est une pièce incorrecte.Stockez la liste des paramètres enregistrés sur le disque de secours. Un disque sans ses paramètres ne vous servira à rien le jour où vous en aurez besoin.La règle est simple : il faut respecter le préfixe, le châssis et la classe de tension, et conserver les paramètres enregistrés. Consultez la gamme complète d'automatisation industrielle pour découvrir les pièces détachées nécessaires à ces machines.-------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end)..   
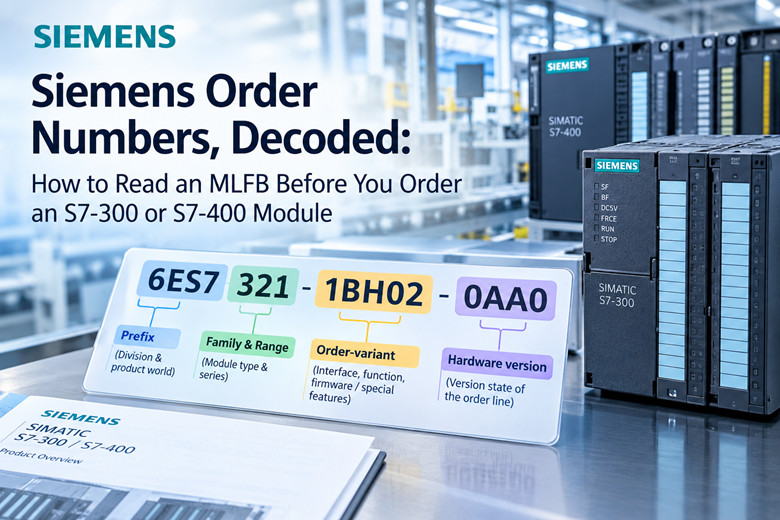
  • Décryptage des références Siemens : comment lire un MLFB avant de commander un module S7-300 ou S7-400
    Décryptage des références Siemens : comment lire un MLFB avant de commander un module S7-300 ou S7-400 Sep 15, 2026
    Un MLFB est une Maschinenlesbare Fabrikatebezeichnung, une expression allemande qui se traduit par désignation de produit lisible par machine. Ce terme désigne le code alphanumérique que Siemens attribue à un produit afin que les catalogues, les systèmes de commande et la logistique puissent l'identifier sans ambiguïté. 6ES7 321-1BH02-0AA0 Il s'agit d'un MLFB. C'est l'identifiant utilisé par un distributeur pour établir un devis, la chaîne de caractères indexée par une plateforme de vente en ligne et la valeur enregistrée par un concepteur dans une nomenclature. Lorsqu'un technicien de maintenance parle de « la référence de la pièce », il fait généralement référence au MLFB.Deux distinctions s'imposent d'emblée, car la confusion entre elles est à l'origine d'une grande partie des commandes erronées. Premièrement, un MLFB n'est pas un numéro de série. Un numéro de série identifie une unité individuelle et est unique au monde. Un MLFB, quant à lui, identifie un type de produit, et chaque unité de ce type porte le même numéro. Deuxièmement, une référence de commande n'est pas une description. « Module d'entrée analogique, huit canaux » décrit un produit ; cela ne l'identifie pas. Le MLFB, lui, l'identifie. Dans la suite de cet article, les termes « référence de commande » et « MLFB » sont utilisés comme synonymes, conformément à la documentation Siemens. La structure par blocs d'un numéro de commande Siemens Un numéro de commande Siemens n'est pas une simple chaîne de caractères non structurée. Il s'agit d'une séquence de blocs, chaque bloc contenant une information définie. Lire correctement un MLFB implique de lire les blocs dans l'ordre, du préfixe à gauche au dernier groupe à droite. Sa forme générale est la suivante :1. Préfixe, par exemple 6ES, qui désigne la division et le vaste univers de produits.2. Le chiffre du niveau d'intégration, par exemple 7, indique la famille d'automatisation.3. Les chiffres de famille et de gamme, par exemple 321 ou 315, qui identifient le type et la série du module.4. Chiffres à ordre variable, qui contiennent le code d'interface, le code de fonction et les informations relatives au micrologiciel ou aux fonctionnalités spéciales.5. Groupe de version matérielle final, par exemple 0AB0 ou 0AE0, qui ferme la chaîne.Un exemple concret permet de mieux appréhender cette abstraction. Prenons le module d'entrée numérique 6ES7 321-1BH02-0AA0 pour le S7-300. Le préfixe 6ES indique qu'il s'agit d'un produit d'automatisation de la gamme SIMATIC. Le chiffre 7 précise le niveau d'intégration de la famille S7. Le chiffre 321 indique qu'il s'agit d'une entrée numérique S7-300. Le bloc 1BH02 contient les informations relatives à l'interface et aux fonctions. Le groupe 0AA0 complète le numéro et encode la version de cette ligne de commande. Chacun de ces blocs est analysé ci-dessous. Le préfixe et le niveau d'intégration Le préfixe 6ES est le plus ancien et le plus étendu des préfixes d'automatisation. Il couvre les familles d'automatismes SIMATIC sur plusieurs générations, notamment S5, S7, M7 et les produits SC associés. Le chiffre qui suit le préfixe indique le niveau d'intégration. Si ce chiffre est 7, le produit appartient à la famille S7. C'est pourquoi presque tous les modules S7-300 et S7-400 commencent par 6ES7 et pourquoi les deux caractères 6ES7 constituent en réalité une signature de famille plutôt qu'un indicateur de modèle à part entière. Les chiffres de la famille et de la gamme Le groupe de chiffres suivant indique la série et la classe de module auxquelles appartient le produit. Dans l'écosystème S7, ce sont les chiffres de la plage qui sont essentiels. Un nombre du bloc 3xx, comme 321, 322, 331 ou 315, désigne un appareil S7-300. Un nombre du bloc 4xx, comme 421, 422 ou 416, désigne un appareil S7-400. Il est important de noter qu'il s'agit de plages, et non de valeurs uniques. La classe de module est indiquée à l'intérieur de la plage : 321 est un module d'entrée numérique, 322 un module de sortie numérique, 331 un module d'entrée analogique, 332 un module de sortie analogique, 307 une alimentation et 315 un processeur. Les derniers chiffres à l'intérieur de la plage précisent le nombre de points, la classe de tension et la variante électrique. Les blocs à commande variable Après les chiffres de la plage vient la zone de variantes de commande, parfois appelée bloc d'interface et de fonction. Cette section du MLFB distingue les modules qui partagent une même plage mais diffèrent par leur connexion, le nombre de canaux, l'isolation ou une fonction spéciale. C'est le bloc qui sépare un module 16 points d'un module 32 points de la même classe, ou une unité standard d'une unité dotée de fonctions de diagnostic ou d'interruption. Les derniers chiffres de cette zone, avant le tiret, contiennent souvent des informations sur le firmware ou les fonctionnalités spéciales. Un lecteur qui connaît les préfixes mais s'arrête ici commandera tout de même le mauvais appareil, car c'est dans le bloc de variantes que les modules d'une même classe divergent. Le groupe de versions matérielles de suivi Le dernier groupe de caractères, séparé par un tiret, est celui que les acheteurs sous-estiment le plus. Dans la référence 6ES7 321-1BH02-0AA0, ce groupe est 0AA0. Il indique la version matérielle du produit commandé et contient également des informations sur l'emballage et la configuration. Deux chaînes de caractères identiques jusqu'à ce tiret peuvent correspondre à des produits physiquement différents. Les sections suivantes montrent que c'est dans ce bloc final que se cachent les différences de longueur, de nombre de broches et d'emballage ; il s'agit de la principale cause d'erreurs dans les commandes qui semblent correctes mais arrivent incorrectes. Les schémas de préfixes diffèrent selon la division La structure de blocs décrite ci-dessus est un schéma de la famille 6ES. Il serait erroné de supposer que les mêmes positions ont la même signification sous un préfixe différent. Siemens est une grande entreprise composée de divisions, et chaque division utilise son propre système de préfixes. Le préfixe 6ES appartient à l'univers de l'automatisation SIMATIC. Le préfixe 6GK appartient aux communications SIMATIC NET, qui couvrent les commutateurs SCALANCE et les composants PROFIBUS. Le préfixe 6SL3 appartient aux variateurs SINAMICS. Le préfixe 6AV2 appartient aux panneaux IHM. Une autre série, 6ES7 288, identifie les automates programmables SMART S7-200, qui font partie de l'univers 6ES mais suivent des conventions différentes de celles du S7-300.La conséquence pratique est la suivante : les positions des champs ne sont pas identiques dans les familles 6ES, 6SL et 6GK. Un chiffre signifiant « entrée numérique » dans un schéma peut avoir une signification totalement différente dans un autre. Apprendre à lire un préfixe ne permet pas d’interpréter automatiquement les préfixes suivants. La méthode la plus sûre consiste à lire d’abord le préfixe, à déterminer le schéma applicable, puis à interpréter les blocs suivants. Exemple concret : deux produits qui ne diffèrent que par leur groupe final L'exemple le plus flagrant du problème des groupes de fin de séquence provient des connecteurs avant précâblés des modules S7-300, car ces composants sont quasiment identiques, à l'exception des derniers caractères. La référence 6ES7 922-3BD20-0AB0 correspond au connecteur avant précâblé à 20 broches, tandis que la référence 6ES7 922-3BD20-0AC0 correspond à la version à 40 broches. La séquence de caractères jusqu'au tiret est identique, mais le nombre de broches diffère.Les deux connecteurs partagent les mêmes spécifications de câble : une longueur de 3,0 m, un câble multibrins en PVC de 0,5 mm² et un code couleur conforme à la norme DIN 47100. Si l’acheteur ne retient que la partie avant le tiret, les deux connecteurs sont indiscernables. La différence de nombre de canaux utilisables est pourtant bien réelle : un connecteur à 20 broches ne peut pas alimenter un module prévu pour 40 broches. L’erreur se manifeste donc au niveau du panneau de commande et non au niveau du bureau.La longueur varie au même emplacement. Le suffixe 0AF0 désigne la version 5,0 m du connecteur, et 0AH0 la version 8,0 m. Le connecteur est électriquement identique ; seule la longueur diffère. En résumé : le dernier bloc contient les informations relatives à la longueur, au nombre de broches et aux variations de conditionnement. Un groupe final n’est pas décoratif et n’est pas interchangeable d’une gamme à l’autre. chiffres de révision du matériel et du micrologiciel Le groupe de fin contient des informations sur la version matérielle, ce qui a des conséquences qui dépassent la simple compatibilité physique et affectent le comportement du micrologiciel. Deux modules peuvent être électriquement compatibles au niveau du terminal et pourtant se comporter différemment du point de vue du programme qui les pilote. Les lettres de révision à l'intérieur des blocs de variante et de fin indiquent cette différence. Le module compteur FM 350-1 Prenons l'exemple du module compteur FM 350-1. Il a été commercialisé sous quatre références successives : 6ES7 350-1AH00-0AE0, 6ES7 350-1AH01-0AE0, 6ES7 350-1AH02-0AE0 et 6ES7 350-1AH03-0AE0. Ces modules appartiennent à la même famille. Il s'agit de révisions matérielles successives, chacune étant désignée comme version 1 dans la documentation Siemens. Le compteur de révision s'incrémente au milieu de la chaîne, dans la partie 1AH00, 1AH01, 1AH02, 1AH03, tandis que le dernier groupe reste constant à 0AE0. Cet exemple montre que les informations de révision ne se limitent pas au dernier groupe. Elles peuvent apparaître dans le bloc de variantes, c'est pourquoi il est nécessaire de lire la chaîne entière plutôt que de la parcourir rapidement. Le boîtier CPU 315-2 DP Le cas pratique le plus évident pour un technicien de maintenance est celui du CPU 315-2 DP. Deux références sont couramment utilisées : 6ES7 315-2AG10-0AB0 et 6ES7 315-2AG14-0AB0. Toutes deux sont vendues et présentées comme des CPU 315-2 DP. Il s'agit pourtant de deux composants différents : des révisions matérielles distinctes, avec des différences au niveau de la mémoire et du micrologiciel.Ceci est important car un module qui s'allume ne remplace pas automatiquement l'unité qu'il remplace. Si le projet STEP 7 et le firmware du reste du rack nécessitent une révision spécifique, un module de substitution d'apparence compatible peut introduire un comportement pour lequel le programme n'a jamais été testé. Cette leçon s'applique à tous les processeurs et modules fonctionnels : la révision fait partie intégrante des spécifications, et non une simple note de bas de page. Où se trouve physiquement le MLFB La documentation Siemens S7-300 indique que le numéro de commande et la version figurent en bas du panneau avant du module. Sur un module déjà installé en rack, le panneau avant est la surface accessible sans avoir à retirer l'appareil. Ces informations imprimées font foi lorsque vous avez le module en main et doivent être recopiées caractère par caractère, y compris le tiret et le groupe final.Le MLFB est également visible dans la configuration matérielle du projet STEP 7. À l'ouverture d'un projet, les entrées des modules contiennent les numéros de commande du matériel configuré, faisant du projet une seconde source de référence. Lors de la documentation de la configuration initiale d'une machine, le projet et le panneau physique doivent concorder. En cas de divergence, cette divergence constitue une information de diagnostic.Une troisième méthode consiste à utiliser la recherche de produits du support en ligne Siemens Industry. La saisie d'un MLFB dans cette recherche permet d'accéder à la fiche produit, qui contient des informations sur le cycle de vie, les produits successeurs et les notes de révision. C'est la méthode appropriée pour confirmer la signification exacte d'un numéro de commande lorsqu'une fiche produit ou un collègue ne fournit qu'une simple chaîne de caractères. Le catalogue, le panneau de commande et le projet doivent être consultés conjointement, et le MLFB est le lien essentiel entre ces trois éléments. Règles pratiques de commande Les règles suivantes découlent directement de la structure décrite ci-dessus. Elles sont énoncées comme une discipline prescriptive et non comme une opinion.6. Recherchez la correspondance exacte entre le préfixe et la plage de valeurs MLFB et le produit. La correspondance du préfixe et de la plage ne suffit pas. La chaîne complète identifie l'article ; une chaîne partielle identifie une famille.7. Lorsqu'une seule autre version est disponible, vérifiez la compatibilité avant de procéder à l'installation. Assurez-vous de la version du firmware de la cible et du système de développement, et soyez prêt à effectuer une mise à jour du firmware si elle est prise en charge et compatible avec le projet.8. Ne commandez jamais en vous basant uniquement sur une description. « SM331 analogique 8 canaux » est une description, pas une référence, et peut correspondre à plusieurs lignes de commande. Une description permet de restreindre la recherche ; le bouton de sélection la ferme.9. Considérez toute paire préfixe identique/suffixe différent comme une différence réelle jusqu'à preuve du contraire dans le catalogue. Les groupes de fin peuvent indiquer des variantes d'emballage et de version, ainsi que des fonctions ; par conséquent, un module avec un préfixe identique et un suffixe différent nécessite une vérification dans le catalogue plutôt qu'une simple supposition.10. Consignez le MLFB dans le dossier de maintenance lors de l'installation d'un module, et non lors d'une panne. La personne qui a le plus besoin de cette information est celle qui est pressée par le temps, et le panneau est difficilement lisible depuis l'allée.Pour les pièces détachées des S7-300 et S7-400, un fournisseur publiant les références complètes plutôt que de simples descriptions simplifie grandement la recherche. Un catalogue organisé par MLFB, comme celui des listes de pièces Siemens, permet de comparer la référence lue sur le panneau avec celle du produit vendu. Tableau de référence : modules communs S7-300, S7-400 et modules adjacents Le tableau ci-dessous répertorie les modules les plus demandés, avec leurs références exactes. Chaque référence correspond à une chaîne de caractères ; la colonne « Fonction » en donne un résumé, et la colonne « Notes » signale les informations importantes à consulter avant de commander. Pour trouver un module pour un système PLC, il est plus rapide de le rechercher dans une liste de référence comme celle-ci, disponible sur les plateformes PLC, que de lire chaque description individuellement.Module | Numéro de commande (MLFB) | Fonction | NotesSM321 DI 16xDC24V | 6ES7 321-1BH02-0AA0 | Entrée numérique, 16 points, 24 V CC | Entrée CC standard 16 points pour S7-300 ; le câblage détermine le comportement en source ou en puits de courant.SM321 DI 16xDC24V, entrée source | 6ES7 321-1BH50-0AA0 | Entrée numérique, 16 points, 24 V CC, variante source | Même plage et même nombre de points que le 1BH02 ; le bloc d'alimentation diffère, le raccordement électrique aussiSM321 DI 16xAC120/230V | 6ES7 321-1FH00-0AA0 | Entrée numérique, 16 points, 120/230 V CA | Module d'entrée CA ; la classe de tension se trouve dans le bloc de variantes, et non dans les chiffres de la plage.SM321 DI 32xDC24V | 6ES7 321-1BL00-0AA0 | Entrée numérique, 32 points, 24 V CC | Densité de 32 points ; vérifiez les exigences relatives aux bornes et aux connecteurs pour le nombre de points.SM322 DO 32xDC24V/0.5A | 6ES7 322-1BL00-0AA0 | Sortie numérique, 32 points, 24 V CC, 0,5 A | Module de sortie de même densité ; plage de 322 signaux de sortie numériqueSM323 DI16/DO16 | 6ES7 323-1BL00-0AA0 | Entrée et sortie numériques combinées | Module combiné ; la série 323 désigne la classe d'entrée/sortie mixteSM331 AI 8x12 bits | 6ES7 331-7KF02-0AB0 | Entrée analogique, 8 canaux, 12 bits | La référence 331 indique une entrée analogique ; la résolution de 12 bits est précisée dans le bloc de variantes.SM332 AO 4x12bit | 6ES7 332-5HD01-0AB0 | Sortie analogique, 4 canaux, 12 bits | La plage 332 indique la sortie analogiquePS307 2A | 6ES7 307-1BA01-0AA0 | Alimentation, 24 V CC, 2 A | Module d'alimentation ; l'intensité nominale est indiquée sur le bloc de variantesPS307 5A | 6ES7 307-1EA01-0AA0 | Alimentation 24 V CC, 5 A | Même plage de fonctionnement que le modèle 2 A, courant plus élevé ; les deux modèles diffèrent à l'intérieur du bloc de variantes.Processeur 314 | 6ES7 314-1AG14-0AB0 | Processeur, classe compacte | Gamme de processeurs 314 ; les lettres de révision apparaissent avant le groupe finalProcesseur 315-2 DP | 6ES7 315-2AG10-0AB0 | Processeur avec interface PROFIBUS DP, révision matérielle antérieure | Souvent décrit comme le 2AG14, mais il s'agit d'une révision matérielle différenteProcesseur 315-2 DP, révision ultérieure | 6ES7 315-2AG14-0AB0 | Processeur avec interface PROFIBUS DP, révision matérielle ultérieure | Diffère du 2AG10 ; veuillez vérifier la compatibilité avec votre projet et le firmware avant toute substitution.IM 153-1, ET 200M | 6ES7 153-1AA03-0XB0 | Module d'interface pour E/S distribuées ET 200M | Groupe final 0XB0, motif présent sur les modules de la famille ET 200, contrairement au 0AB0 des modules S7-300Compteur FM 350-1 | 6ES7 350-1AH03-0AE0 | Module de fonction, compteur | Les informations de révision se trouvent dans le bloc de variante (1AH03) ; le groupe final est 0AE0SM 1231 AI 4xRTD (S7-1200) | 6ES7 231-5PD30-0XB0 | Entrée analogique pour S7-1200, quatre canaux RTD | Appartenant à une génération de contrôleur différente ; ne pas lire ses blocs selon les conventions du S7-300Processeur intelligent S7-200 SR20 | 6ES7 288-1SR20-0AA0 | Processeur compact pour la série S7-200 SMART | La série 6ES7 288 constitue un schéma distinct au sein de l'écosystème 6ES.Connecteur PROFIBUS DP, sortie à 90° | 6ES7 972-0BA12-0XA0 | Connecteur de bus pour PROFIBUS DP | Accessoire ; le groupe 0XA0 indique un conditionnement et une variante spécifiques.Deux points méritent d'être soulignés. Premièrement, une même plage contient plusieurs blocs de variantes, comme le montrent les 321 lignes. Deuxièmement, les groupes de fin ne sont pas uniformes d'une famille à l'autre : 0AB0, 0XB0, 0AE0 et 0XA0 apparaissent tous ci-dessus et appartiennent à des familles et classes accessoires différentes. Le dernier bloc est interprété dans le contexte du préfixe, et non isolément. Achat de stocks anciens : pourquoi la chaîne de caractères exacte est la clé de recherche Les plateformes de vente en ligne et les vendeurs de surplus indexent les modules par leur référence MLFB exacte. Le moteur de recherche ne fait pas la différence entre un connecteur 40 broches et un connecteur 20 broches, ni entre la lettre de révision et votre projet. Il recherche les composants au format texte. Par conséquent, la référence MLFB exacte est essentielle, et seule une correspondance plus précise permet de trouver la pièce adéquate.Les différences de révision sont la principale source d'erreurs lors de l'achat de surplus. Une annonce présentant la photo d'un module apparemment correct peut comporter un numéro de commande différant d'une révision de celui dont vous avez besoin. Comme un article en surplus est généralement une unité physique unique, il n'y a pas d'unité de rechange pour corriger l'erreur. Avant de payer, vérifiez que le numéro imprimé dans l'annonce correspond bien à celui figurant sur votre panneau ou dans votre projet.Avant de payer un supplément pour un ancien stock, vérifiez le statut du cycle de vie du produit via le portail d'assistance en ligne de Siemens Industry. Ce portail indique si un produit est actif, en fin de vie ou abandonné, et si un successeur est désigné. Le statut du cycle de vie détermine si un supplément est justifié. Un module non pris en charge vaut le coût de sa disponibilité ; un module avec un successeur actif ne vaut pas plus que ce dernier. Règles du catalogue Les dix points ci-dessus se résument en un court ensemble de règles pour lire n'importe quel numéro de commande Siemens.11. Un MLFB identifie un type de produit ; un numéro de série identifie une unité unique. Ne confondez pas les deux.12. Lisez les blocs dans l'ordre : préfixe, niveau d'intégration, plage, variante, groupe final.13. Le préfixe détermine le schéma. Les préfixes 6ES, 6GK et 6SL n'occupent pas les mêmes positions de champ.14. Les chiffres de la plage désignent la famille et la classe du module ; le bloc de variante distingue les éléments frères.15. Le dernier groupe de caractères indique les versions, les longueurs, le nombre de broches et l'emballage. Veuillez le lire systématiquement.16. Les lettres de révision peuvent figurer aussi bien dans le bloc de variante que dans le groupe final. La chaîne complète est importante.17. Trier par chaîne exacte. Une description affine la recherche ; le MLFB la ferme.18. Un composant de remplacement amélioré n'est pas forcément compatible. Vérifiez la version par rapport au projet et au firmware.FAQOù puis-je trouver le MLFB sur mon module ?Sur les modules S7-300, le numéro de commande et la version figurent en bas du panneau avant et sont lisibles même lorsque le module est installé. La configuration matérielle STEP 7 contient également les numéros de commande de chaque module configuré ; un projet ouvert constitue donc une autre source d’information. Une troisième source est la recherche de produits du support en ligne Siemens Industry Online Support, qui affiche une fiche produit lorsqu’on y saisit un MLFB.Quelle est la différence entre un MLFB et un numéro de série ?Un MLFB est une désignation de type de produit. Toutes les unités de ce type portent la même désignation. Un numéro de série identifie chaque unité individuellement et n'apparaît qu'une seule fois. Le MLFB correspond à la référence de votre commande ; le numéro de série est ce que vous indiquerez pour retrouver une unité spécifique dans le cadre d'un service après-vente ou d'une demande de garantie.Le dernier bloc du numéro de commande a-t-il une importance ?Oui. Le dernier groupe de caractères indique la version, la longueur, le nombre de broches et les variantes d'emballage. Le connecteur avant 20 broches 6ES7 922-3BD20-0AB0 et le connecteur 40 broches 6ES7 922-3BD20-0AC0 ne diffèrent que par ces informations, et les suffixes 0AF0 et 0AH0 correspondent aux longueurs de 5,0 m et 8,0 m. Un préfixe identique associé à un dernier groupe de caractères différent correspond à un achat différent.Puis-je installer un 315-2AG14 à la place d'un 315-2AG10 ?Les deux composants portent la mention « CPU 315-2 DP », mais leurs révisions matérielles diffèrent. La compatibilité physique n'est pas le seul critère : le projet STEP 7 et le firmware du rack nécessitent un comportement spécifique lié à la révision. Vérifiez la compatibilité de la révision avec votre projet avant de considérer le remplacement comme équivalent et prévoyez une mise à jour du firmware si le système la prend en charge.Pourquoi deux annonces pour le même module se terminent-elles différemment ?Ces annonces ne concernent pas le même module. Une différence dans le dernier groupe de caractères indique une différence de version, de longueur, de nombre de broches ou d'emballage. Ainsi, deux annonces identiques, à l'exception des derniers caractères, correspondent à deux gammes de produits distinctes. Considérez cette divergence comme significative et consultez le catalogue plutôt que de supposer que l'annonce la moins chère est équivalente.Les modèles 6ES7 et 6ES5 sont-ils identiques ?Non. Les deux modèles utilisent le préfixe d'automatisation 6ES, mais le chiffre du niveau d'intégration distingue les générations. Le 6ES5 appartient à la génération S5 et le 6ES7 à la génération S7. Un composant d'une génération ne correspond pas à un autre, et la signification des blocs internes n'est pas transposable.Que faire si la révision exacte n'est pas disponible ?Identifiez la révision exacte à partir du panneau, du projet STEP 7 ou de la fiche d'assistance en ligne. Vérifiez ensuite si la révision disponible la plus proche est compatible avec votre configuration. Confirmez l'état du micrologiciel du composant de remplacement, prévoyez une mise à jour si nécessaire et vérifiez le cycle de vie du composant d'origine et du composant de remplacement avant de procéder à un achat.Le numéro de commande apparaît-il ailleurs que sur le panneau ?La boîte de dialogue « Informations sur le module » de STEP 7 affiche le numéro de commande d'un module en ligne, ce qui est utile lorsque le panneau est difficilement lisible. La configuration du projet et la recherche du support en ligne du secteur couvrent le cas hors ligne. Lorsque les trois sources sont disponibles, elles devraient concorder ; en cas de divergence, le panneau imprimé en usine fait foi pour la version physiquement installée.-------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).. 
  • Mitsubishi FX2N en 2026 : La brique de 1991 qui refuse de mourir
    Mitsubishi FX2N en 2026 : La brique de 1991 qui refuse de mourir Sep 11, 2026
     Pensez à ce qui, datant de 1991, est encore en service chaque matin. Un télécopieur dans un bureau gouvernemental, peut-être. Une presse à roulements dont personne ne possède le manuel. Et, dans des dizaines de milliers d'usines, du Golfe du Mexique aux Grands Lacs, le Mitsubishi FX2N : un bloc de plastique gris foncé, à peu près de la taille d'un gros dictionnaire, avec un port de programmation rond à huit broches en façade, et sans écran, sans menu, sans avis.Mitsubishi a lancé le FX2N en 1991 comme micro-automate programmable de milieu de gamme. L'ingénieur qui a mis en service le vôtre est à la retraite. Son apprenti aussi. La personne qui assure le dépannage aujourd'hui n'était même pas née lors de la livraison de l'appareil, et elle travaille probablement sur un ordinateur portable plus récent que toute la salle électrique de la machine. Pourtant, ce petit bloc continue de fonctionner. Des lignes d'emballage à Dubaï fonctionnent grâce à lui. Des systèmes de refroidissement au Texas fonctionnent grâce à lui. Des auxiliaires de moulage par injection en Égypte, des systèmes de convoyage en Pologne, des équipements OEM disséminés au Moyen-Orient, en Asie, en Afrique et en Europe de l'Est, tous fonctionnent grâce à lui.Voici la situation que personne au siège social ne veut admettre. Mitsubishi a abandonné le FX2N il y a longtemps. Il a été remplacé par le FX3U, puis par le FX5U et la plateforme iQ-F, et chaque génération a rendu l'ancien modèle de moins en moins attachant : logiciel différent, câblage différent, une approche différente. Les pièces détachées neuves pour FX2N se font de plus en plus rares et leur prix ne cesse d'augmenter. Et pourtant, ces machines fonctionnent toujours.Je ne suis pas sentimental avec ce matériel. Il est ancien. Il est lent. Il n'a ni port Ethernet, ni serveur web, et il n'en aura jamais. Mais il est payé, il est câblé, il a fait ses preuves et il ne redémarre pas tout seul un mardi à cause d'une mise à jour non approuvée. La moitié du temps, lorsqu'une usine m'appelle pour un FX2N « mort », l'automate fonctionne parfaitement, mais la panique est injustifiée. L'autre moitié du temps, la solution consiste à changer une batterie, un câble ou un module de rechange qui aurait dû être stocké depuis des années.Voici donc les connaissances pratiques, telles que je les expliquerais à un ingénieur sur un établi. Six points essentiels à comprendre sur le FX2N en 2026, puis les pièces détachées nécessaires au bon fonctionnement de toute une usine. 1. Pourquoi cette brique de 1991 refuse de mourir Le FX2N est d'une fiabilité à toute épreuve, pour une raison simple : il ne contient quasiment aucun composant susceptible de tomber en panne. Sa seule fonction est l'analyse. Il lit les entrées, exécute le programme pas à pas, écrit les sorties, et recommence. Cette boucle constitue l'intégralité du produit. Pas de système d'exploitation à mettre à jour, pas de firmware susceptible de le rendre inutilisable, pas de séquence de démarrage pouvant se bloquer, pas de service cloud pouvant cesser de fonctionner et entraîner la panne de votre machine. Un FX2N s'allume et exécute votre processus en un temps record, comparable au temps d'affichage du logo sur un écran moderne.Le programme lui-même réside dans une mémoire EEPROM. Ce détail est crucial, car il s'agit de l'aspect le plus mal compris de toute la plateforme. Le programme n'est ni stocké dans la RAM, ni dans la batterie. Qu'il s'agisse d'une coupure de courant, d'une perte de batterie ou même d'un transport de l'automate programmable à travers l'océan dans un emballage de fortune, le programme est toujours là à l'arrivée. Mitsubishi a conçu le FX2N avec 8 000 pas de mémoire de programme en standard ; les programmes plus importants étaient stockés sur une cassette EEPROM optionnelle. Dans tous les cas, le stockage du programme était non volatil. Une coupure de courant n'a jamais été un problème pour le programme. La crainte que « le programme disparaisse lors d'une coupure de courant » est presque toujours due à autre chose : une batterie déchargée effaçant des données verrouillées (sujet traité dans la section 2), un chargement incorrect écrasant du code valide (sujet traité dans la section 3) ou une cassette mémoire devenue obsolète.Le reste de la conception relève d'une conception industrielle rigoureuse. Le schéma du circuit est simple et facile à mémoriser : X pour les entrées, Y pour les sorties, M pour les relais internes, D pour les registres de données, T pour les temporisateurs, C pour les compteurs, les relais spéciaux comme le M8000 assurant les tâches système. Le jeu d'instructions est si concis qu'une personne pourrait le retenir pendant trente ans. Les unités de base étaient disponibles en différentes tailles, de la FX2N-32MR à la FX2N-64MR et la FX2N-80MR, la FX2N-32MT et ses équivalents à sortie transistor étant destinés aux applications à cycle élevé. L'extension d'E/S se fixe sur le côté de la base, et les modules de fonctions spéciales comme la FX2N-4AD et la FX2N-4DA sont connectés au même bus et communiquent via les instructions FROM et TO.Et côté mécanique, il résiste aux problèmes qui affectent les appareils plus récents. Pas de ventilateur qui s'encrasse, pas de disque dur, pas d'écran tactile qui se fissure, pas de carte SD qui se corrompt. Un boîtier scellé avec des bornes à vis. Placez-le dans une armoire où la température est telle qu'elle ferait saturer un relais intelligent moderne, et le FX2N continuera simplement à scanner, comme il le faisait depuis l'époque de Bush père.C’est pourquoi le système dure plus longtemps que ses ingénieurs : rien n’est fragile en lui, hormis les composants dont il est question dans cet article. La batterie, le logiciel, les cartes de communication, les périphériques de sortie et les condensateurs d’alimentation sont les points faibles, et leur entretien est gérable si on les considère comme des pièces d’usure. 2. Ce que la batterie F2-40BL protège réellement (et de quoi vous pouvez vous débarrasser) Demandez à des techniciens de maintenance à quoi sert la batterie F2-40BL d'un FX2N, et la moitié vous répondra qu'elle maintient le programme en fonctionnement. C'est faux. Pensez-y la prochaine fois que quelqu'un voudra télécharger en urgence un programme à deux heures du matin parce que le voyant de la batterie s'est allumé.Le programme est stocké dans l'EEPROM, comme expliqué dans la section 1. La mémoire F2-40BL sauvegarde en réalité la zone de données verrouillées : les relais M et les registres D marqués comme verrouillés dans les paramètres de l'automate, les compteurs contenant les totaux de production et l'horloge temps réel sur les modèles qui en sont équipés. En cas de panne de la batterie, ces valeurs sont perdues. Le programme reprend son fonctionnement normal et la machine démarre alors avec des totaux remis à zéro et les valeurs par défaut des registres utilisées par le programme. Cela peut s'avérer particulièrement intéressant si une recette était stockée dans les registres D verrouillés.Mitsubishi signale une batterie faible via un relais spécifique, le M8006 sur la gamme FX2N. Ce signal reste actif une fois déclenché, évitant ainsi qu'il ne se désactive de lui-même après trois semaines d'inactivité. Dès que vous constatez ce problème, intervenez. La batterie a une durée de vie de plusieurs années dans une armoire électrique standard. C'est la chaleur qui la détériore prématurément ; ainsi, l'usine équipée d'un FX2N fixé près de la porte du four change les batteries plus fréquemment que celle équipée d'un panneau à température contrôlée. Il ne s'agit pas d'un défaut de la batterie, mais d'un phénomène physique.La procédure d'échange permet de sauvegarder les données. Effectuez-la avec l'automate sous tension. L'alimentation étant branchée, le processeur maintient la RAM active grâce à sa propre alimentation. Vous pouvez donc débrancher l'ancien F2-40BL, brancher le nouveau et ne rien perdre. La carte intègre également un condensateur qui vous offre un délai de grâce si vous insistez pour effectuer un échange avec un appareil défectueux, mais ne basez pas vos données de production sur ce délai. Mettez l'unité sous tension et effectuez l'échange à chaud. L'opération prend 90 secondes et c'est tout.Un dernier point, soyons francs. Si une batterie est déchargée depuis longtemps et que la machine commence à dysfonctionner, la solution n'est pas de la remplacer. Les valeurs enregistrées sont perdues. Il faut donc reprogrammer les consignes et les totaux. C'est précisément pourquoi les systèmes intelligents conservent une trace écrite de ces valeurs, ou les chargent à partir de paramètres stockés dans le programme, voire les deux. Une batterie déchargée est un désagrément. Une batterie déchargée sans aucune trace des valeurs enregistrées, c'est la catastrophe assurée. 3. La bataille des logiciels : GX Developer, Windows 11 et la loterie des pilotes SC-09 Voici maintenant ce qui fait pleurer les jeunes ingénieurs : communiquer avec la machine. La FX2N était programmée avec GX Developer, ou avec le logiciel encore plus ancien FXGP/WIN pour les vrais vétérans, et c’est toujours le cas en 2026. La génération FX2N n’a jamais bénéficié d’une prise en charge adéquate par les logiciels plus récents. GX Works2 a été conçu pour les générations FX3U et FX3UC ainsi que pour la famille FX3G ; la FX2N a été laissée de côté, ou seulement partiellement prise en charge selon les versions régionales. GX Works3 est exclusivement réservé aux FX5U et à l’univers iQ-F. Ainsi, l’outil de référence pour une FX2N aujourd’hui est toujours GX Developer, un programme dont le dernier âge d’or remonte à l’époque de Windows XP.Utiliser GX Developer sous Windows 10 ou 11 relève du parcours du combattant. Parfois, l'installation se déroule sans problème et tout fonctionne correctement. Parfois, l'installation échoue et le logiciel plante dès l'ouverture d'un projet. Il arrive même que le programme d'installation lui-même provoque un problème de compatibilité qu'aucun clic droit sur « Exécuter en tant qu'administrateur » ne résout. La solution la plus fiable consiste à utiliser une machine virtuelle sous Windows XP ou Windows 7, en redirigeant le trafic USB vers la machine virtuelle, et en faisant tourner GX Developer comme en 2004. Si vous possédez un véritable vieux portable équipé d'un port série, vous tenez un trésor. Étiquetez-le et conservez-le précieusement dans un tiroir, à l'abri des regards indiscrets.Vient ensuite le câble. Le port de programmation du FX2N utilise le protocole série FX via un connecteur rond à huit broches. La méthode officielle consistait à utiliser le SC-09, un boîtier convertisseur qui se branchait entre ce port et un port série d'un PC. Le SC-09 authentique a disparu du catalogue depuis longtemps, et ce que l'on trouve aujourd'hui est un clone USB. Le marché des clones est un véritable casse-tête en matière de pilotes. Certains clones sont équipés de puces CH340, d'autres de puces Prolific, d'autres encore prétendent utiliser des puces FTDI, et certains sont même des contrefaçons de puces FTDI pour lesquelles Windows refuse tout simplement d'installer les pilotes. On peut passer un après-midi à installer trois jeux de pilotes différents et se retrouver malgré tout face à une erreur « le périphérique ne peut pas démarrer ».Règles de sécurité pour le câblage. Achetez le câble auprès d'un fournisseur spécialisé dans les câbles pour automates programmables, et non comme un simple adaptateur USB. Utilisez un numéro de port COM bas, car les anciens logiciels GX Developer sont sensibles aux numéros de port élevés. Assurez-vous que le débit en bauds corresponde aux paramètres attendus par l'automate. Ne branchez jamais le câble sur un FX2N sous tension, sauf si vous êtes certain que l'adaptateur est isolé. Le SC-09 d'origine disposait d'une isolation côté automate. De nombreuses copies bon marché n'en sont pas équipées, et une simple boucle de masse, par exemple avec un ordinateur portable mal connecté à une masse instable, peut endommager le port de programmation de l'automate. Un problème de câble à 20 € peut alors se transformer en un problème de processeur à 300 €, et j'en ai été témoin à deux reprises. Mettez l'automate hors tension, branchez-le, puis remettez-le sous tension. Cette simple habitude permet d'économiser plus d'argent que tous les autres conseils de cet article.Archivez correctement le programme tant que le logiciel est encore en fonctionnement. Téléversez-le depuis l'automate programmable, enregistrez le fichier projet à deux emplacements, exportez une liste de fichiers texte et, si vous êtes prévoyant, imprimez-en une copie à conserver dans l'armoire électrique. Un jour viendra où l'unique copie de ce programme se trouvera sur un ordinateur portable qui refusera de démarrer, et la machine n'aura aucune considération pour vos sentiments. 4. Les modules qui s'assèchent L'unité de base ne représente que la moitié de la machine. Autour d'elle gravite tout l'écosystème qui a fait du FX2N un outil de travail de milieu de gamme performant plutôt qu'un simple gadget : modules analogiques, cartes de communication, E/S supplémentaires. C'est là que la pénurie se fait le plus sentir, car si le processeur de base était d'une robustesse à toute épreuve, l'écosystème qui l'entoure disparaît plus vite que les composants eux-mêmes.La carte de communication FX2N-485-BD était la carte principale, offrant à l'automate programmable un port RS-485 pour communiquer avec les variateurs de fréquence, les IHM et d'autres automates, notamment via le réseau N:N simple du FX2N entre plusieurs unités. La FX2N-232-BD ajoutait un véritable port RS-232C pour les lecteurs de codes-barres, les imprimantes et les connexions PC. La FX2N-4AD disposait de quatre entrées analogiques et la FX2N-4DA de quatre sorties analogiques ; si votre machine lit un transmetteur de pression ou pilote un positionneur de vanne, vous savez exactement de quel module il s'agit. Côté E/S, les FX2N-16EX et FX2N-16EYR augmentaient le nombre de points de connexion grâce à des blocs d'entrée et de sortie relais, tandis que la FX2N-16EYT était la version à sortie transistor pour les applications à haute fréquence. Les FX2N-4AD-PT et FX2N-4AD-TC géraient les sondes RTD Pt100 et les thermocouples pour les applications de mesure de température.Module | Emploi | Où vous le trouverez habituellementFX2N-4AD | Quatre entrées analogiques | Transmetteurs de pression, de niveau et de débitFX2N-4DA | Quatre sorties analogiques | Positionneurs de soupapes, références de vitesse d'entraînementFX2N-485-BD | Carte de communication RS-485 | Liaisons de variateurs, IHM, automate programmable multiple N:NFX2N-232-BD | Carte de communication RS-232C | Connexion aux scanners, imprimantes et PCFX2N-16EX | Bloc d'entrée CC à seize points | Extension E/SFX2N-16EYR | Bloc de sortie relais seize points | Extension E/S, commutation de chargesSC-09 | Câble et convertisseur de programmation | Communication avec l'automate programmableAucun de ces composants ne figure plus au catalogue Mitsubishi. Il ne reste que des stocks anciens neufs, et ils s'épuisent. Une usine qui attend la panne d'une 485-BD pour s'approvisionner paiera le prix le plus élevé proposé par le dernier vendeur en ligne. Une usine qui achète des pièces détachées dès que les composants sont rares a le choix. Dès que vous trouvez des modules neufs d'époque correspondant à ceux utilisés dans votre usine, achetez-les immédiatement, et non pas quand ils seront épuisés.Un élément qui simplifie la gestion des stocks : les modules à fonctions spéciales sont adressés par leur position sur le bus et pilotés par des instructions FROM et TO. Ainsi, un module de remplacement n’a pas besoin de correspondre au lot de série d’origine. Le programme communique de la même manière avec le module en position quatre, qu’il ait été livré en 1998 ou en 2004. En tenant compte des commutateurs de station et des paramètres, un remplacement ne prend que quelques minutes, sans nécessiter de réécriture.Pour trouver ce genre de composants, le rayon des pièces détachées pour automates programmables Mitsubishi est un bon point de départ. On y trouve des processeurs FX2N, des blocs d'E/S, des cartes de communication et des batteries ; bref, tout le stock Mitsubishi d'antan que les grands distributeurs ont délaissé depuis des années. 5. Ce qui se casse réellement sur le terrain Après des décennies d'interventions sur le terrain, voici ce qui met réellement hors service les FX2N, plus ou moins dans l'ordre où je l'ai constaté.Les condensateurs d'alimentation sont la première chose à vérifier. L'alimentation interne du FX2N est une alimentation à découpage conçue dans les années 1990. Après des décennies d'utilisation, les condensateurs électrolytiques vieillissent : l'électrolyte se dessèche, l'ondulation augmente et la tension chute. Le symptôme classique est une machine qui se réinitialise lorsque le contacteur principal s'enclenche, des sorties qui disparaissent brièvement ou des communications qui se coupent sans raison apparente. Nombre des appels concernant la « défaillance du PLC » que j'ai reçus étaient en réalité dus à une alimentation remplie de condensateurs usés. Quelques condensateurs neufs et un fer à souder suffisent à redonner vie à l'appareil pour une dizaine d'années. Si vous ne savez pas souder, c'est à cela que sert le processeur de rechange.Les contacts soudés des relais viennent ensuite. Après des millions de cycles de commutation des bobines de contacteurs et des électrovannes, les contacts des relais FX2N-32MR ou FX2N-16EYR finissent par se souder. Le symptôme est une sortie qui ne se coupe pas : le voyant indique « arrêt », mais la charge reste alimentée. Il ne s'agit pas d'un défaut, mais d'une pièce d'usure. Une électrovanne fonctionnant dix fois par minute réduit considérablement la durée de vie mécanique d'un relais, bien plus rapidement qu'on ne le pense. La solution consiste à remplacer le module. La leçon à retenir est que la durée de vie d'une sortie de relais se mesure en cycles, et non en années.Les transistors de sortie grillés arrivent en troisième position et sont généralement dus à une erreur de câblage. Sur les unités MT, les charges inductives sans diodes de roue libre en parallèle sur la bobine finissent par endommager le transistor de sortie, en court-circuit ou en circuit ouvert, et une sortie en court-circuit peut entraîner la défaillance de la masse. Avant d'incriminer l'automate programmable, vérifiez le suppresseur en parallèle sur la bobine du contacteur. L'automate fonctionnait correctement ; la bobine réagissait de manière excessive.Les ports de programmation endommagés arrivent en quatrième position, et la section 3 en expliquait déjà la cause : des adaptateurs USB-série non isolés branchés sur un automate programmable sous tension. La solution réside dans une bonne habitude, pas dans une pièce. Mettez l’appareil hors tension, branchez-le, puis remettez-le sous tension. Il est essentiel d’enseigner cette procédure à tous ceux qui manipulent la machine.Viennent ensuite les pannes banales, bien plus fréquentes que toutes les précédentes. Des vis de bornes desserrées après des années de cycles thermiques. De la poussière. Une alimentation 24 V CC pour capteur qui s'affaisse et provoque des dysfonctionnements. Un fusible grillé que personne ne remarque pendant une heure. Une rallonge entre le socle et un bloc d'extension écrasée lors d'une intervention dans le boîtier. Commencez par vérifier l'alimentation, puis le rail 24 V, puis le câblage et les fusibles. Ce n'est qu'ensuite qu'il faut incriminer le processeur. Et lorsque la LED d'erreur en façade clignote, lisez le code d'erreur avant de remplacer des composants au hasard. Le clignotement et les registres de données spécifiques vous indiqueront la cause du problème, et le processeur a généralement raison. 6. La réalité mathématique : continuer à courir ou migrer Tôt ou tard, dans chaque usine utilisant des FX2N, la question se pose : faut-il migrer ce système ou le maintenir en service ? Prenez le temps d’analyser la situation avant que le service marketing ne s’en charge à votre place.Commençons par le coût de l'inaction. Un automate programmable FX2N d'occasion ou neuf provenant d'un stock excédentaire de qualité coûte bien moins cher qu'une après-midi d'arrêt de production, et il s'intègre parfaitement au même système, au même câblage et au même programme. Si la machine est rentable et que le processus fonctionne, remplacer l'automate n'est pas une mise à niveau. C'est un projet comportant des risques, et chaque migration que j'ai pu observer a introduit au moins un nouveau mode de défaillance. Le vieux matériel tombe en panne de manière prévisible. Le nouveau matériel, lui, apprend à tomber en panne de différentes manières.Si vous décidez de migrer, renseignez-vous sur le coût réel de chaque option.Le FX3U est ce qui se rapproche le plus d'un successeur naturel, mais il ne s'agit pas d'un remplacement direct. Il n'est pas compatible broche à broche avec le FX2N. La disposition des bornes et le montage diffèrent, et chaque fil doit être recâblé et vérifié. Côté programmation, c'est plus simple : la famille FX a conservé une large compatibilité d'instructions, donc une grande partie du langage est réutilisée, mais tout ce qui touche aux modules de fonctions spéciales, aux instructions de communication ou à l'ancien schéma de câblage nécessite une vérification minutieuse, et chaque module d'extension FX2N doit être comparé à la liste de compatibilité du FX3U. Il s'agit donc d'un recâblage avec conversion de programme, et non d'un simple remplacement.Logiciel de programmation | GX Developer ou FXGP/WIN | GX Developer ou GX Works2 | GX Works3Câblage | Ligne de base | Refaire toutes les terminaisons | Refaire toutes les terminaisonsRéutilisation d'un programme existant | Version de base | Version partielle, nécessite une conversion | Reprise complète dans un nouvel environnementPorts intégrés | Port de programmation série | USB et série | Ethernet intégréLes plateformes FX5U et iQ-F sont radicalement différentes. GX Works3, la structuration des projets, une nouvelle organisation des programmes, une refonte complète de la logique et un nouveau câblage complètent le tout. En contrepartie, vous bénéficiez d'une connectivité Ethernet intégrée, un atout considérable si l'usine a besoin de collecter des données ou d'utiliser des protocoles IHM modernes incompatibles avec le FX2N. Le FX2N ne dispose pas d'Ethernet et n'en disposera jamais. Si le processus nécessite une communication avec les systèmes d'information, c'est une véritable raison de migrer, et non un simple effet de mode.Voici donc les véritables déclencheurs d'une migration : lorsque les pièces de rechange essentielles sont épuisées et que les pannes s'accumulent ; lorsque la machine a besoin de communications que le FX2N ne peut pas assurer ; lorsque la personne qui maîtrise réellement le programme prend sa retraite et que la documentation est lacunaire, car migrer pendant qu'elle est encore en poste coûte dix fois moins cher que de migrer après ; et lorsque la machine est de toute façon en cours de reconstruction. Dans ce cas, effectuez la migration en toute connaissance de cause, avec un plan précis, et conservez l'ancien système en état de marche jusqu'à ce que le nouveau ait fonctionné une semaine complète de production sans incident. Un FX2N opérationnel est une documentation de référence fiable.Et même si vous gérez un parc d'équipements hétérogène, comme c'est souvent le cas dans les usines (anciens équipements côtoyant des machines modernes dans la même armoire), il est judicieux de standardiser vos achats. Le rayon automatisation industrielle d'un bon fournisseur propose les équipements modernes, tandis que le rayon Mitsubishi propose les équipements plus anciens ; les deux finissent par se retrouver sur votre panneau de commande. L'étagère des pièces de rechange indispensable à toute centrale FX2N Si votre usine utilise plusieurs unités FX2N, constituez votre stock avant les pannes, et non après. Voici ce qu'une usine exploitant une gamme de machines FX2N devrait avoir en stock ; je défendrais cette liste contre toute tentative de vente additionnelle de la part d'un distributeur.Article | Stock | Pourquoi il mérite sa placeProcesseur FX2N de rechange, modèle correspondant à votre base la plus courante (FX2N-32MR, FX2N-64MR ou FX2N-80MR selon le cas) | Un par usine | En cas de panne, le remplacement d'un processeur s'effectue en 30 minutes au lieu de 3 jours.Carte de communication FX2N-485-BD | Une seule | La carte de communication la plus recherchée sur le marché des surplus, et celle qui est en rupture de stock en premier.Câble SC-09 ou un câble clone USB fonctionnel | Un câble de rechange | Les câbles tombent en panne, se perdent ou sont empruntés, et trouver des pilotes compatibles est une loterie.Piles F2-40BL | Deux | Remplacez-les le jour où le M8006 se déclenche et vous ne perdrez plus jamais une valeur verrouillée.Bloc de sortie relais FX2N-16EYR | Un | Sur les machines à cycle élevé, les relais soudés sont indispensables, et non une simple possibilité.FX2N-4AD, si vous utilisez un système analogique | Un | Le module que vous ne trouverez pas rapidement lorsqu'une boucle d'émission commence à lire des données erronéesSauvegardes de programmes | Conservation permanente | Fichiers de projet à deux emplacements et liste imprimée dans l'armoireD'où proviendront ces pièces en 2026 ? Le catalogue Mitsubishi étant fermé pour le FX2N, la réponse la plus probable est le marché des surplus : revendeurs de stocks anciens, courtiers, entreprises de remise à neuf de machines et spécialistes qui ont fait des anciens équipements Mitsubishi leur spécialité. Lorsque vous trouvez un fournisseur de pièces détachées pour automates programmables qui a effectivement du FX2N en stock, vérifiez ce qu'il livre, puis achetez la liste complète, car le marché évolue dans un seul sens.Le FX2N ne vous survivra pas. Rien ne le fait. Mais il survivra assurément à vos excuses pour ne pas avoir de processeur de rechange, de batterie neuve et de câble fonctionnel. La machine en service se fiche bien que la plateforme soit obsolète. Ce qui compte, c'est la numérisation. Assurez-vous d'avoir un stock suffisant, des sauvegardes régulières du logiciel et une batterie en bon état, et ce vieux bloc de 1991 continuera de vous être utile pendant que les comptables se disputent pour savoir par quoi le remplacer. Ce n'est pas de la nostalgie, c'est simplement une bonne maintenance.URL Slug: mitsubishi-fx2n-still-running-guide--------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).. 
  • Dépannage ControlNet : une procédure sur le terrain pour rétablir le réseau
    Dépannage ControlNet : une procédure sur le terrain pour rétablir le réseau Sep 09, 2026
     À 2 h 17 du matin, le téléphone vous réveille. La voix à l'autre bout du fil saute le « bonjour ». Le nœud 14 est hors service et la ligne est coupée. Le trafic régulier sur la voie 1756-CNB est interrompu depuis quarante minutes, les entraînements sont défectueux et l'électricien de quart a déjà rebranché tous les connecteurs accessibles. Il veut savoir si vous venez. Vous venez. Avant de monter dans le camion, prenez cet article avec vous.Voici la situation dans laquelle vous allez vous trouver. Un trunk ControlNet construit à partir d'un câble coaxial 1786-RG6, raccordé à une rangée de 1756-CNB et 1756-CNBR modules dans les racks ControlLogix, un 1788-CN2DN Ou deux flux d'E/S acheminés vers DeviceNet, et une planification que RSNetWorx pour ControlNet a rédigée il y a des années et qui n'a jamais été sauvegardée depuis. Rockwell classe ControlNet comme « Actif-Mature », ce qui signifie poliment qu'elle prend toujours en charge le produit, mais qu'elle n'en développe plus. L'entreprise préférerait vous vendre EtherNet/IP sur des commutateurs 1783, et elle a raison d'essayer. Mais votre installation fonctionne encore avec du câble coaxial et doit être opérationnelle demain. Voici la procédure sur site pour rétablir le réseau. Suivez les étapes dans l'ordre et ne négligez pas les plus fastidieuses, car c'est généralement là que ces appels échouent. Outils nécessaires avant de commencer Rassemblez tous ces éléments avant de quitter l'atelier. Chaque aller-retour au camion pour une pièce manquante vous coûte vingt minutes d'une soirée déjà bien longue.· RSNetWorx pour ControlNet, installé et fonctionnel sur votre ordinateur portable. Vérifiez la version utilisée et assurez-vous que les fichiers EDS présents sur cet ordinateur correspondent aux périphériques du réseau. Un ordinateur portable inutilisé depuis deux ans vous fera perdre une heure lors de sa première mise à jour.· Une interface ControlNet pour l'ordinateur portable. La carte CardBus 1784-PCC et l'adaptateur USB 1784-U2CN sont les deux éléments que vous rencontrerez sur le terrain. Chargez le pilote et configurez-le dans RSLinx avant de partir, puis testez la carte sur un réseau en production à l'atelier. Il est fortement déconseillé de la tester pour la première fois dans une salle blanche à 3 h du matin.· Le fichier de sauvegarde. Il s'agit du fichier .cnc que RSNetWorx enregistre lors de la mise en service d'un réseau. Si vous n'en possédez pas, la nuit risque d'être longue. Si vous en avez un, mais qu'il date de cinq ans, soyez prudent et comparez-le avec le réseau en fonctionnement.· Matériel de rechange : un petit morceau de câble coaxial 1786-RG6, deux terminaisons 75 ohms, une prise de rechange et quelques connecteurs BNC. Prévoyez une bobine de câble complète si la liaison principale est longue ou extérieure.· Un 1756-CNB ou 1756-CNBR en bon état, flashé avec le firmware utilisé par votre installation, au cas où l'étape 6 deviendrait nécessaire.· Un multimètre, une lampe torche, un petit miroir pour lire les adresses des nœuds derrière les panneaux, et les fichiers EDS pour chaque appareil tiers sur le réseau, transportés sur une clé USB. Parcourez l'échelle dans cet ordre Les pannes ControlNet se répartissent en quatre catégories : câble, module, planification et nœud. Les modes de défaillance se ressemblent sur l’écran de l’opérateur, et c’est là le piège. Un nœud déconnecté à cause d’un terminateur manquant est identique à un nœud déconnecté suite à un conflit d’adresse avec un autre nœud. L’ordre des vérifications n’est pas important. Commencez par vérifier la couche physique, puis le module, la planification, le nœud, et terminez par le remplacement du matériel. Chaque étape élimine une catégorie de pannes, et aucune ne vous oblige à vous fier aux explications de l’opérateur à 2 h du matin. Étape 1 : Vérifier d'abord la couche physique ControlNet est un réseau programmé et segmenté dans le temps, fonctionnant à 5 Mbit/s sur un câble coaxial de 75 ohms. Chaque nœud bénéficie d'un créneau horaire garanti dans une trame répétitive, et le bon fonctionnement du système repose sur la qualité du signal reçu à chaque point de connexion. Les réflexions perturbent ce signal et proviennent d'une mauvaise configuration du réseau : extrémités dénudées, câble inadapté, tronçons de câble, infiltration d'eau. La plupart des appels signalant une panne de réseau à 2 h du matin se terminent au niveau du câble, et non au niveau de la planification. Commencez à une extrémité de la liaison principale et progressez jusqu'à l'autre. Mettez hors tension tout ce qui peut l'être avant de toucher au câble coaxial. Ne débranchez jamais une liaison principale sous tension pendant que le réseau en dépend, et ne retirez jamais un connecteur pour « voir s'il y a une étincelle ». Il n'y aura pas d'étincelle et vous aurez interrompu le réseau.Vérifiez d'abord les terminaisons. Un câble ControlNet nécessite exactement deux terminaisons, une à chaque extrémité physique, et toutes deux doivent avoir une impédance de 75 ohms. La référence 1786-XT est adaptée à ce système. L'absence d'une terminaison laisse l'extrémité du câble ouverte. Le signal se réfléchit sur cette extrémité ouverte, et les nœuds proches deviennent instables et subissent des coupures lorsque l'armoire chauffe ou qu'un moteur puissant démarre. Une terminaison supplémentaire est tout aussi problématique si elle est branchée sur une prise au milieu du câble, car elle transforme un segment fonctionnel en deux tronçons. La règle est simple : deux terminaisons, aux extrémités, et rien d'autre sur le câble.Vérifiez tous les connecteurs BNC du coffre. Un connecteur bien en place signifie que vous sentez un clic et que vous ne pouvez pas faire tourner la coque contre la prise. Un connecteur qui tourne indique un sertissage défectueux depuis des années, dont la détérioration s'est aggravée depuis. Examinez la broche centrale : elle doit être propre, droite et complètement engagée. La présence d'eau dans un connecteur provoque des pertes de courant intermittentes qu'aucun changement de tension ne pourra résoudre, tout comme la corrosion de la tresse de blindage. Si vous trouvez un connecteur défectueux, coupez-le et remplacez-le par un neuf plutôt que de le resserrer en espérant qu'il fonctionne.Vérifiez le câble lui-même. Le câble principal doit être un câble coaxial quadruple blindage RG6 de 1786 MHz. Le RG-59 transmet le signal sur une courte distance, mais le résultat est erroné. Un câble coaxial TV récupéré et utilisé pour réparer une section endommagée est pire qu'une réparation inexistante : il passe les tests de tension continue, mais tombe en panne sous charge. Si le câble principal a été raccordé avec un connecteur cylindrique, ce raccord constitue un point de réflexion et risque de provoquer une panne au réveil. Si un câble a été branché en série directement d'un module à l'autre au lieu d'utiliser des prises, vous avez affaire à un tronçon de câble défectueux. Les appareils se connectent via des prises, avec un câble de descente court entre la prise et le nœud. Chaque descente ne doit pas dépasser un mètre et doit être éloignée des câbles d'alimentation.Ensuite, effectuez les calculs. Un segment ControlNet est limité à 1 000 m de câble RG-6 et à 48 nœuds. Si votre installation dépasse l'une ou l'autre de ces limites, un répéteur est forcément présent sur le trajet, et le nœud défectueux se trouve probablement de l'autre côté de ce répéteur. Repérez le répéteur et vérifiez son alimentation avant de poursuivre votre inspection. Pendant que vous suivez le câble, recherchez les dommages apparents : câble coaxial écrasé derrière un panneau pivotant, câble passant dans un drain, eau stagnante dans une boîte de tirage souterraine, trace de chariot élévateur sur la gaine. Les pannes de câbles ControlNet sont rarement mystérieuses une fois le câble examiné.Si le réseau ne se rétablit pas complètement, vous recherchez un court-circuit ou une coupure. Si la LED réseau de chaque nœud est éteinte ou clignote simultanément, cela signifie que le problème vient du câble principal. Il ne s'agit pas de quarante modules tombés en panne simultanément. Isolez la panne méthodiquement. Mettez hors tension les nœuds un par un, débranchez leurs prises et vérifiez si le reste du réseau devient vert fixe. Lorsque vous débranchez la prise qui rétablit le réseau, vous avez trouvé l'élément défectueux. Il s'agit généralement d'un câble écrasé, d'un connecteur humide ou d'une prise endommagée par une échelle. Réparez cet élément et le réseau sera de nouveau opérationnel. Étape 2 : Lire les LED du module Les modèles 1756-CNB et 1756-CNBR fournissent de nombreuses informations en façade, notamment grâce à la lecture des voyants par paires. Le 1756-CNB possède deux voyants : un pour l’état du module et un pour l’état du réseau. Le 1756-CNBR en possède trois : l’état du module et un par canal redondant. Le voyant du module indique si le matériel est fonctionnel. Le voyant réseau indique s’il communique. Commencez par vérifier le voyant du module. Un module défectueux sur le fond de panier ne pourra jamais communiquer sur le réseau, quelle que soit la qualité du câble connecté.Indicateur | Modèle | Signification | Que faireVoyant du module | Éteint | Pas d'alimentation ou module mal inséré sur le fond de panier | Réinsérez fermement le module. Vérifiez l'alimentation du châssis et l'emplacement.Voyant du module | Vert fixe | Fonctionnement normal | Rien. Passez au voyant réseau.Voyant du module | Vert clignotant | Autotest en cours ou mise à jour du micrologiciel en cours | Veuillez patienter. S'il clignote toujours après dix minutes, redémarrez le boîtier.LED du module | Rouge clignotant | Défaut récupérable, généralement lié à la configuration ou au micrologiciel | Vérifiez la version du micrologiciel par rapport à l'arborescence d'E/S dans Studio 5000. Redémarrez l'alimentation.Voyant du module | Rouge fixe | Défaut irrécupérable | Réinsérez le module une fois. Si le voyant redevient rouge, le module est hors service. Passez à l'étape 6.Voyant réseau | Éteint | Le module est actif mais ne communique pas sur le réseau principal | Vérifiez le connecteur, le câble de descente et le réseau principal derrière ce nœud. Ceci constitue la première étape.Voyant réseau | Vert fixe | En ligne et trafic programmé traité | Normal. Aucune action requise.Voyant réseau | Vert clignotant | Alimenté mais ne communique pas avec le réseau | Le nœud ne capte pas le réseau. Vérifiez le terminateur, le connecteur et l'adresse du nœud.Voyant réseau | Rouge fixe ou clignotant | Adresse du nœud dupliquée ou panne réseau grave | Mettez le nœud hors tension. Comparez son adresse avec celle de tous les autres nœuds. Vérifiez le nœud principal.Sur un 1756-CNBR utilisant des supports redondants, les deux indicateurs réseau doivent être identiques. Si l'un est vert fixe tandis que l'autre est rouge, le problème provient du câble ou du terminateur de ce canal, et non du module. Avant de conclure à un dysfonctionnement du module, remplacez le câble et le terminateur du canal suspect ; vous économiserez ainsi une pièce.Une seule règle de base peut vous mener loin. Si tous les nœuds du réseau dysfonctionnent simultanément, il s'agit du nœud principal. Si un seul nœud dysfonctionne et que les autres fonctionnent correctement, il s'agit de ce nœud, de son point de connexion, de son point de distribution ou de son adresse. Identifiez la cause du problème rapidement et vous éviterez de perdre une heure à travailler au mauvais endroit. Étape 3 : Connectez-vous à RSNetWorx et vérifiez l’horaire. Avant toute modification, connectez-vous au réseau avec RSNetWorx pour ControlNet. Sélectionnez le pilote correspondant à votre carte réseau, puis explorez le réseau. Laissez le logiciel le découvrir. Notez les informations trouvées : nombre de nœuds, nœuds programmés et nœuds inactifs. Cette liste vous servira de guide pour le reste de la nuit.Ensuite, il faut déterminer à qui appartient le planning. Sur ControlNet, le planning définit qui parle et à quel moment. Il est stocké à deux endroits : dans le fichier .cnc du fournisseur du réseau, et sur chaque nœud planifié qui en conserve une copie. Lorsque RSNetWorx se connecte et que son fichier est incompatible avec celui du réseau, il vous demande lequel conserver. Si le réseau fonctionne correctement et que votre fichier est obsolète, téléchargez-le depuis le réseau et enregistrez-le sous un nouveau nom. Si le réseau est à l'origine du problème et que votre fichier est valide, restaurez-le. Prenez cette décision une seule fois, en toute connaissance de cause, et énoncez-la à voix haute avant de cliquer. Un mauvais choix efface un planning fonctionnel, et RSNetWorx ne vous avertira pas deux fois.Ouvrez les propriétés du réseau et notez deux valeurs : NUT et S_max. Le NUT (temps de mise à jour du réseau) correspond à la durée de la trame répétitive qui transporte tout le trafic planifié. La valeur par défaut est de 2 ms, et la plupart des installations n'ont pas besoin de plus. S_max est l'adresse de nœud la plus élevée que la planification peut prendre en charge. Elle doit être supérieure à celle de votre nœud planifié le plus élevé. Si un nœud est ajouté à l'adresse 60 alors que S_max est à 50, ce nœud ne sera jamais planifié, quel que soit le nombre de mises en service. Augmentez la valeur de S_max, puis effectuez la mise en service. Ce simple paramètre a causé bien des soucis aux ingénieurs, plus que n'importe quel problème de câble.RSNetWorx affiche également la répartition de la bande passante entre le trafic planifié et non planifié. Le trafic planifié bénéficie d'un créneau garanti dans chaque trame. Le trafic non planifié (messages explicites, chargements et trafic de programmation) occupe l'espace restant. Lorsqu'une nouvelle connexion ne peut être intégrée à la planification, RSNetWorx vous en informe clairement. La solution consiste à augmenter le nombre de connexions planifiées (NUT) ou à réduire leur nombre ; il n'existe aucune solution miracle et il est hors de question de demander une seconde commande avec les mêmes numéros.Pendant que vous êtes en ligne, examinez chaque nœud planifié. RSNetWorx signale les périphériques présents mais absents de la planification, ainsi que ceux qu'il ne peut pas identifier. Ces deux cas apparaissent en premier et leurs solutions diffèrent. Si le réseau semble fonctionner correctement dans RSNetWorx, le problème est plus précis que ce que l'appel téléphonique laissait supposer ; l'étape 4 permettra de le localiser. Étape 4 : Trouver le nœud manquant Le système indique que le nœud 14 est hors service. RSNetWorx détecte 47 nœuds sur 48. Ne vous fiez pas au numéro de nœud inscrit sur la porte du panneau. Fiez-vous plutôt à l'adresse IP réellement configurée sur l'appareil, car ces deux informations divergent depuis la fabrication du panneau.Vérifiez d'abord l'adresse. Un 1788-CN2DN tire son adresse de nœud des commutateurs de l'appareil ; les adresses valides vont de 1 à 99. Notez l'adresse réelle des commutateurs, et non celle indiquée sur le schéma. Un 1756-CNB gère son adresse par logiciel, configurée via RSLinx ou les propriétés du module dans Studio 5000. Si l'adresse réelle de l'appareil ne correspond pas à celle attendue par la planification, RSNetWorx indiquera que l'appareil est opérationnel, tandis que la planification l'ignorera complètement. Cette incohérence est à l'origine de l'appel téléphonique que vous avez reçu.Deuxièmement, vérifiez la présence d'un doublon. Deux nœuds sur la même adresse constituent un problème intermittent classique. Les deux nœuds s'allument, l'un prend la place, l'autre se déconnecte, et la déconnexion alterne entre eux à chaque redémarrage. Si le nœud manquant se reconnecte dès que vous mettez hors tension son voisin, vous avez une adresse dupliquée. Attribuez une adresse libre à l'un des nœuds et remettez-le en service. N'attendez pas, car le doublon réapparaîtra au prochain redémarrage des deux appareils.Troisièmement, examinez le connecteur. Le câble reliant le connecteur au nœud doit être correctement inséré à ses deux extrémités. L'extrémité côté nœud est souvent négligée car elle est cachée par le connecteur du module. Un connecteur BNC qui tourne sur lui-même côté nœud indique un sertissage défectueux. Remplacez l'ensemble du câble plutôt que de simplement refaire le sertissage, car l'ancien connecteur, soumis à des flexions répétées, finira par se desserrer à nouveau. Assurez-vous que le corps du connecteur est compatible avec votre ligne et que sa pince est bien serrée sur le câble coaxial. Un connecteur installé mais jamais serré est un nœud qui ne fonctionnera que jusqu'à ce que la porte de l'armoire se referme.Quatrièmement, analysez les informations fournies par RSNetWorx, car son affichage est précis si vous l'interprétez correctement. Un périphérique affiché par un point d'interrogation est présent mais non identifié. Son fichier EDS est absent de la machine exécutant RSNetWorx ; le logiciel ne peut donc pas le reconnaître. Installez le fichier EDS et actualisez la navigation. Un périphérique affiché avec un nom mais sans connexion planifiée n'est pas dans la planification : il s'agit du problème décrit à l'étape 5. Un périphérique qui n'apparaît pas du tout présente un problème matériel : il s'agit du problème décrit à l'étape 1. Suivez l'étape correspondant au symptôme.Lorsque vous êtes au niveau du nœud, examinez l'appareil lui-même et pas seulement son connecteur. Un 1788-CN2DN dont le côté DeviceNet est en court-circuit affectera également le côté ControlNet, car les deux partagent le même processeur. Vérifiez aussi l'alimentation du nœud. Un variateur ou un périphérique de liaison alimenté par une tension de 24 V CC défaillante se déconnectera du réseau de manière similaire à une panne réseau. Avant d'incriminer le réseau principal, mesurez la tension aux bornes d'alimentation du nœud et effectuez le test en charge, et non pendant une période creuse. Étape 5 : Corriger le calendrier et remettre en service Une fois le nœud physiquement présent et correctement adressé, la solution consiste à le réintégrer à la planification et à écrire cette planification sur tous les nœuds du réseau. Cette opération, appelée mise en service, est irréversible dans RSNetWorx, car elle est téléchargée simultanément sur tous les nœuds planifiés.Commencez par le fichier. Ouvrez votre sauvegarde .cnc et connectez-vous. Si la sauvegarde est plus ancienne que le planning en cours, téléchargez d'abord ce dernier et enregistrez-le sous un nouveau nom avant toute modification. Comparez ensuite les deux fichiers et analysez les différences. L'opération que vous vous apprêtez à effectuer écrasera les données du réseau ; il est donc essentiel de savoir précisément ce que vous allez écraser et pourquoi.Passez le réseau en mode édition dans RSNetWorx, puis examinez les connexions demandées par les contrôleurs. C'est souvent à cette étape que les problèmes surviennent. La planification ControlNet est construite à partir des connexions réellement demandées par les contrôleurs, lesquelles proviennent des balises de production et de consommation déjà présentes dans la logique du contrôleur. Si la balise a été supprimée du programme il y a plusieurs mois, aucune entrée de planification dans RSNetWorx ne pourra la corriger. La connexion doit d'abord être demandée par le contrôleur. Avant d'incriminer RSNetWorx, vérifiez le programme dans Studio 5000 et assurez-vous que la balise de production ou de consommation est toujours présente, activée et associée au bon nœud.Une fois la connexion établie et le nœud en ligne, ajoutez-le à la planification, vérifiez que S_max couvre son adresse et mettez-le en service. RSNetWorx calcule la planification et la télécharge sur chaque nœud planifié en une seule opération. Prévoyez une brève interruption des E/S planifiées pendant le téléchargement. C'est pourquoi il est important d'effectuer cette opération pendant une fenêtre de planification, lorsque la ligne le permet, et non en plein traitement par lots.Après la mise en service, vérifiez que chaque nœud planifié affiche un voyant vert fixe sur sa LED réseau. RSNetWorx doit afficher une planification correcte, sans nœuds non planifiés. L'arborescence d'E/S du contrôleur doit indiquer que la connexion est active et qu'un bit de test se déplace correctement d'un bout à l'autre. Enfin, enregistrez le fichier .cnc, nommez-le avec la date et placez-le à un emplacement accessible à l'équipe suivante.Voici la leçon que tout utilisateur expérimenté de ControlNet a apprise à ses dépens au moins une fois. Le fichier .cnc est essentiel au réseau. S'il disparaît, un module défaillant se transforme en un projet de deux jours, car il faut ajouter un module de remplacement à une planification qui n'existe plus que dans la mémoire de ceux qui ont quitté l'entreprise. Si vous n'avez aucun fichier .cnc et que le réseau est en fonctionnement, connectez-vous immédiatement et téléchargez la planification dans un fichier. Faites-le avant qu'un problème ne survienne, pas après. Reconstruire une planification de A à Z implique de faire correspondre chaque étiquette produite et consommée dans chaque programme aux nœuds physiques, et ce travail est toujours effectué une seule fois, la nuit, et de manière peu rigoureuse. Étape 6 : Remplacez le module lorsqu’il est hors service. Vous avez un module 1756-CNB dont la LED rouge reste allumée malgré une réinsertion et une mise hors tension/sous tension. Le module est défectueux, mais la programmation est correcte. Remplacez-le. Avant de le retirer du rack, notez deux informations : l’adresse du nœud et la version du firmware. Ces informations sont faciles à lire maintenant, mais coûteuses à deviner plus tard.Récupérez l'adresse depuis RSLinx ou les propriétés du module dans Studio 5000. Obtenez la version du firmware de la même manière, ou depuis RSNetWorx lorsque vous êtes connecté. Retirez ensuite l'ancien module et installez le nouveau dans le même emplacement. Configurez l'adresse du nouveau module pour qu'elle corresponde à celle de l'ancien avant de le connecter au réseau. Un module neuf conserve son adresse par défaut jusqu'à ce que vous en modifiiez une. Deux modules ayant la même adresse par défaut sur le même réseau entreront en conflit, comme décrit à l'étape 4. Mettez à jour le firmware avec ControlFlash jusqu'à ce qu'il corresponde à la version utilisée par l'installation. Si l'arborescence d'E/S de Studio 5000 utilise un codage électronique précis, une différence de version entraînera une erreur de connexion, même si le matériel est parfaitement fonctionnel.Raccordez le câble principal, mettez l'alimentation et observez le cycle des LED (étape 2). La LED du module doit devenir verte fixe. La LED réseau doit également devenir verte fixe une fois le trafic établi. Connectez-vous ensuite avec RSNetWorx ; le nouveau module devrait apparaître comme un périphérique inconnu à l'ancienne adresse. C'est normal. Si la planification ne le détecte pas, mettez-le en service à partir de votre fichier .cnc de sauvegarde, comme à l'étape 5, et vérifiez que la connexion permet bien le transfert de données avant de considérer la tâche comme terminée.Laissez le module défectueux hors du rack et décidez de son sort un jour ouvrable normal. Un module réparé qui tombe en panne à nouveau à 2 h du matin anéantit toutes les économies réalisées sur le coût de la réparation.D'où provient la pièce de rechange ? Certainement pas du stock du distributeur local, car la plupart ont cessé de proposer des modules 1756-CNB dès que Rockwell a cessé leur activité. Vous pouvez en conserver une, testée et programmée, ou l'acheter auprès d'un fournisseur spécialisé dans le matériel Allen-Bradley ancien. Ce choix peut faire toute la différence entre un remplacement en quarante minutes et une semaine de livraison express. Le stock Allen-Bradley de tztechio.com est une option, mais le mieux est de la conserver chez vous. Guide rapide : symptôme, cause, solution Symptôme | Cause probable | SolutionPanne totale du réseau, toutes les LED du réseau éteintes ou clignotantes | Terminateur manquant ou en court-circuit, présence d'eau dans le câble principal, fuite d'un robinet provoquant un court-circuit | Étape 1 : vérifier les deux terminateurs, puis isoler les prises une par uneUn nœud se déconnecte aléatoirement et se reconnecte après refroidissement | Terminateur défectueux, connecteur BNC corrodé, alimentation défaillante du nœud | Étape 1 : reconnecter les connecteurs, remplacer le nœud déconnecté, vérifier l’alimentation du nœud en chargeUn nœud n'apparaît jamais dans RSNetWorx | Conflit d'adresses ou connexion inactive | Étape 4 : lire les commutateurs d'adresses réels, parcourir la connexionLe nœud apparaît sous forme de point d'interrogation | Fichier EDS manquant sur la machine RSNetWorx | Installez le fichier EDS et actualisez la page de navigationNœud présent mais sans trafic planifié | Nœud non planifié | Étape 5 : ajouter la connexion, mettre en serviceVoyant LED du module rouge fixe après réinsertion et redémarrage | Module défectueux | Étape 6 : remplacer le module, vérifier que le firmware et l’adresse correspondentRéseau fonctionnel, mais le contrôleur signale une erreur de connexion | Modification de la planification ou incompatibilité de version du module | Étapes 5 et 6 : remise en service, vérification du verrouillage électronique ControlNet en 2026 : exploitez-le, mais préparez votre sortie. Voici la situation réelle. Le cycle de vie de ControlNet chez Rockwell est désormais mature. Le support se poursuit et la base installée est considérable, mais le développement de nouveaux produits a cessé il y a des années et le catalogue se réduit d'année en année. L'entreprise se concentre sur EtherNet/IP et la gamme de commutateurs et d'infrastructures 1783 représente le cœur de son développement. Si vous concevez une nouvelle ligne de production, optez pour EtherNet/IP sans hésiter.La plupart d'entre vous ne concevez pas une nouvelle ligne. Vous maintenez en service une ligne déjà rentabilisée depuis des années, le temps que l'usine décide de la suite. La migration depuis ControlNet est un véritable projet comportant ses propres risques, et elle ne se fait pas à 2 heures du matin lorsqu'un nœud tombe en panne. Si vous restez sur ControlNet pendant encore cinq ans, gérez-le comme l'infrastructure critique qu'il est : plans à jour, équipements de rechange testés, fichiers de planification sauvegardés et un responsable réseau désigné. Si vous migrez, faites-le lors d'une interruption planifiée, testez le nouveau chemin en conditions réelles de charge et maintenez la liaison ControlNet en place jusqu'à ce que le nouveau réseau ait fait ses preuves. Ne basculez pas sur la simple confiance. Le câble coaxial a alimenté cette usine pendant vingt ans ; le nouveau réseau doit faire ses preuves avant que l'ancien ne soit mis hors service.Pour les baies conservées, la question pratique concerne les pièces détachées. Les modules ControlNet, les câbles coaxiaux, les prises et les terminaisons ne sont plus produits en aussi grande quantité qu'auparavant, et c'est sur le marché des pièces détachées pour automates programmables que les baies anciennes sont alimentées. Achetez ce dont vous avez besoin tant que c'est encore disponible et considérez cet achat comme une assurance plutôt que comme une dépense. L'étagère des pièces détachées Le stock minimum pour un réseau ControlNet se présente comme suit : une carte 1756-CNB ou 1756-CNBR par réseau, flashée avec le firmware de votre installation et testée avant mise en stock ; une carte 1788-CN2DN si votre réseau utilise DeviceNet via un dispositif de liaison ; une bobine de 30 m de câble coaxial 1786-RG6, quelques connecteurs BNC et quatre terminaisons 75 ohms (car vous en perdrez probablement deux avant d’en avoir besoin d’une) ; une prise de rechange du type utilisé par vos panneaux ; l’ordinateur portable de maintenance, avec RSNetWorx installé, la carte d’interface testée et tous les fichiers EDS chargés ; et les sauvegardes .cnc sur deux clés USB différentes, dont l’une est rangée dans le panneau, dans un sachet étiqueté.Vérifiez cette étagère deux fois par an, à la lumière du jour, lorsqu'aucun élément n'est endommagé. Testez les modules de rechange dans une baie en production pour vous assurer de leur bon fonctionnement. Mettez à jour les clés USB en fonction des modifications de la planification. ControlNet est une technologie mature et active, ce qui signifie que les composants sont de plus en plus difficiles à trouver. Il est donc important de connaître les fournisseurs d'automatisation industrielle qui proposent encore cette génération de matériel avant d'en avoir besoin, et non après.Suivez les étapes dans l'ordre, gardez les pièces de rechange à portée de main et conservez le fichier de sauvegarde à un endroit accessible même à 2 h du matin. C'est tout. La connexion internet risque de se couper à nouveau. La question est de savoir si vous êtes prêt à y faire face une seconde fois.URL Slug : controlnet-troubleshooting-guide--------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce détachée ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).. 
  • Guide pratique de l'automate programmable S7-200 : Les pannes qu'un technicien expérimenté répare régulièrement
    Guide pratique de l'automate programmable S7-200 : Les pannes qu'un technicien expérimenté répare régulièrement Sep 08, 2026
     Le mois dernier, j'ai fait deux heures de route jusqu'à une usine d'aliments pour animaux car un niveleur de quai ne répondait plus à ses boutons-poussoirs. L'électricien de l'usine avait déjà annoncé au patron que l'automate programmable était HS et qu'il fallait un système de contrôle entièrement neuf. J'ai ouvert le panneau, aperçu le petit boîtier Siemens et sorti mon câble de programmation avant même de toucher un multimètre. Vingt minutes plus tard, le niveleur fonctionnait de nouveau tout seul. L'unité centrale 224 fonctionnait parfaitement. L'alimentation 24 V des boutons avait coupé à midi, et personne n'y avait pensé car tout le monde était persuadé que l'automate était hors service.Ce panneau résume toute l'histoire du S7-200. Siemens On a cessé de vendre ces machines neuves il y a plus de dix ans, et pourtant, en 2026, des dizaines de milliers d'entre elles alimentent encore des pompes, des vannes, de petites lignes de conditionnement, des systèmes de climatisation et des convoyeurs auxiliaires au Moyen-Orient, en Amérique et en Europe. J'en ai remplacé un nombre incalculable et j'en ai réparé dix fois plus. La plupart des pannes sont banales, prévisibles et peuvent être résolues en un après-midi avec un multimètre, un tournevis et un vieux portable équipé de STEP 7 Micro/WIN.Si vous gérez des installations industrielles anciennes, cet article est pour vous. Je ne vais pas expliquer ce qu'est un automate programmable ni comment programmer en langage Ladder. Je vais vous décrire les pannes courantes d'un S7-200 après dix ou vingt ans d'utilisation, comment les identifier, les réparer et les pièces de rechange que je stocke pour éviter les imprévus. Si vous avez besoin d'un processeur de remplacement en urgence, des fournisseurs comme la section automates programmables de tztechio proposent des modèles anciens, mais il est important de savoir ce que vous achetez avant. Nous y reviendrons. Commençons par la machine elle-même. Pourquoi ce vieux automate programmable refuse-t-il de mourir ? Le S7-200 est apparu au milieu des années 1990 comme la réponse de Siemens aux petits automates programmables industriels (API) qui envahissaient les machines de petite taille. Il était bon marché, minuscule et dédié à une seule tâche. Les processeurs suivants de la famille, les 221, 222, 224, 224XP et 226, ont été commercialisés de la fin des années 1990 au début des années 2010 et se sont retrouvés dans un nombre incroyable de machines.Trois éléments lui permettent de fonctionner encore en 2026. Premièrement, contrairement à de nombreux automates programmables de cette époque, le programme ne réside pas dans une mémoire RAM sauvegardée par batterie. Il est stocké dans l'EEPROM du processeur lui-même. Pas de batterie, pas de supercondensateur, pas de mémoire qui disparaît en cas de coupure de courant. On peut retirer un CPU 226 d'une machine, le laisser de côté pendant cinq ans, l'installer dans une autre, et le programme est toujours là. Deuxièmement, le logiciel de programmation, STEP 7 Micro/WIN, était gratuit, et tout électricien de maintenance de plus de quarante ans en possède une copie sur un vieil ordinateur portable. Troisièmement, toute la gamme est facile à remplacer grâce aux stocks excédentaires, et les machines qu'il gère ne valent généralement pas la peine d'être réusinées.En résumé, on obtient un automate programmable qui refuse de tomber en panne. Les machines environnantes s'usent, les contacteurs aussi, les moteurs également. Le petit bloc vert, lui, continue de scanner sans relâche. Lorsqu'il s'arrête enfin, la cause se situe généralement autour du processeur, et non à l'intérieur. La famille et le matériel qui comptent Il est indispensable de connaître la famille de processeurs avant de pouvoir établir un diagnostic. Voici les cinq processeurs que vous rencontrerez, avec leurs références disponibles sur le marché de l'occasion. Les lettres au centre de la référence indiquent le type d'alimentation et de sortie ; personnellement, je n'ai jamais pris la peine de mémoriser ce code. Je me fiais plutôt à l'étiquette collée sur le côté du processeur et à la plaque signalétique sur la porte du panneau.Processeur | Numéros de commande courants | E/S intégrées | Extension | Ports PPIProcesseur 221 | 6ES7211-0AA23-0XB0 et 6ES7211-0BA23-0XB0 | 6 entrées / 4 sorties | aucun | 1Processeur 222 | Famille 6ES7212-1AB23-0XB0 | 8 entrées / 6 sorties | 2 modules | 1Processeur 224 | 6ES7214-1AG40-0XB0 (version ultérieure à deux ports), famille précédente 6ES7214-1AD23-0XB0 | 14 entrées / 10 sorties | 7 modules | 1 ou 2Processeur 224XP | 6ES7214-2BD23-0XB0 (DC/DC/DC), 6ES7214-2AD23-0XB0 (AC/DC/relais) | 14 entrées / 10 sorties + 2 entrées analogiques et 1 sortie analogique intégrées | 7 modules | 2CPU 226 | 6ES7216-2BD23-0XB0 (DC/DC/DC), 6ES7216-2AD23-0XB0 (AC/DC/relais) | 24 entrées / 16 sorties | 7 modules | 2Le 221 est le petit modèle, sans possibilité d'évolution. Le 222 est le modèle de base. Le 224 est celui que l'on retrouve dans neuf panneaux sur dix. Le 224XP est le favori des constructeurs de machines car il intègre deux entrées et une sortie analogiques, ce qui permet d'économiser un module et d'éviter un câblage complexe. Le 226 est son grand frère avec quarante points d'E/S ; c'est celui que je recommande d'avoir en réserve car il peut remplacer presque tous les autres modèles de la gamme, avec une marge confortable.Voici maintenant ce qui surprend. Le programme est stocké dans l'EEPROM du processeur, ce qui lui permet de survivre aux coupures de courant et aux périodes d'inutilisation sans batterie. L'horloge temps réel et les données persistantes, en revanche, sont gérées différemment. En cas de coupure de courant, l'horloge et la mémoire persistante sont maintenues en fonctionnement par un supercondensateur, le petit cylindre doré intégré au processeur. Sur un appareil neuf, ce supercondensateur assure l'autonomie pendant quelques jours, voire une semaine. Sur un processeur vieux de vingt ans, elle peut atteindre une après-midi. La cartouche de batterie optionnelle, référence 6ES7291-8BA20-0XB0, permet d'étendre cette autonomie à plusieurs mois pour les processeurs compatibles, à savoir les modèles 224, 224XP et 226.Voici la phrase que je répète sans cesse aux responsables d'usine paniqués : une horloge défaillante ne provoque jamais la perte du programme. Jamais. Il m'est arrivé d'intervenir dans des usines où l'unité centrale était hors service depuis un an, l'horloge affichait 2003, et la machine fonctionnait parfaitement dès le retour du courant. L'horloge s'est réinitialisée, les compteurs ont été remis à zéro, et le programme était exactement là où il était. Gardez cela en tête, car la moitié des pannes décrites ci-dessous donnent l'impression d'avoir interrompu le programme, alors que la plupart ne le font pas réellement. Les défauts que je corrige sans cesse, dans l'ordre Cette liste est classée par fréquence d'apparition de chaque défaut sur le terrain, et non par intérêt. Les défauts les plus courants figurent en tête car ce sont ceux qui impactent la production. Premier problème : l'alimentation 24 V CC tombe en panne. C'est de loin le problème le plus fréquent, et c'est celui qui met les électriciens dans l'embarras lorsqu'ils annoncent à leur patron la panne de l'automate programmable. Les processeurs alimentés en courant continu (DC/DC/DC) nécessitent une alimentation stable de 24 V CC, avec une tension comprise entre 20,4 et 28,8 V sur les bornes L+ et M. Ils ne produisent pas leur propre courant. En cas de chute de tension, de coupure ou de mauvais réglage de cette alimentation externe, le processeur présente des dysfonctionnements : il perd des sorties, se dérègle et, si l'alimentation est suffisamment instable, il se met en mode STOP.J'observe également le problème inverse. Les processeurs alimentés en courant alternatif (AC/DC/relais) intègrent une alimentation à découpage, et après une quinzaine d'années, les condensateurs de cette alimentation se dessèchent. Le processeur se met alors à redémarrer automatiquement lorsqu'un contacteur s'enclenche, ou refuse tout simplement de démarrer. On peut le constater à l'odeur et au niveau du condensateur gonflé lorsqu'on retire la carte. La solution consiste généralement à remplacer le processeur, car le remplacement des condensateurs de l'alimentation d'un S7-200 n'est pas rentable.Il y a ensuite l'alimentation 24 V intégrée aux capteurs. Le processeur fournit une faible tension de 24 V pour alimenter les capteurs, et lorsqu'un câble de capteur est court-circuité ou que cette faible alimentation est surchargée, le régulateur grille. Le processeur continue de fonctionner, mais toutes les entrées dépendantes de cette alimentation cessent de fonctionner simultanément. La machine semble défaillante. La première chose que je vérifie sur tout S7-200 présentant plusieurs entrées défectueuses est la présence de la tension d'alimentation des capteurs aux bornes. C'est étonnant de constater à quel point c'est souvent la seule cause du problème.Commencez par effectuer des mesures. Vérifiez la tension aux bornes L+ et M directement sur le processeur, avec une charge connectée (circuit ouvert uniquement). Une alimentation qui affiche 24 V à vide peut chuter à 18 V dès que des capteurs et une carte de sortie consomment du courant. Réglez l'alimentation à 24,5 V et n'y touchez plus. Si l'alimentation des capteurs intégrée au processeur est défectueuse, remplacez le processeur ou connectez les capteurs à une alimentation 24 V externe, car ce régulateur n'est pas réparable sur site.Mesures de prévention en une ligne : alimentez le processeur à partir d’une véritable alimentation industrielle de 24 V, protégez le câblage de terrain par un fusible séparé et ne partagez jamais l’alimentation du processeur avec des solénoïdes, des freins ou tout autre dispositif susceptible de provoquer une surtension lors de son relâchement. Deuxième défaut : les sorties des transistors ont grillé. Les processeurs DC/DC/DC convertissent le courant continu 24 V via des sorties transistorisées. Ces sorties, d'une intensité nominale d'environ 0,75 ampère, sont extrêmement sensibles aux erreurs. Le court-circuit à la masse sur le fil d'excitation est une cause fréquente de panne, notamment lorsque la sortie alimente un solénoïde situé dans un environnement humide ou une boîte de jonction remplie d'huile. Le transistor est alors instantanément détruit, mais le processeur continue de fonctionner normalement.Le symptôme est précis : la LED de sortie en façade est allumée, le programme s'exécute, le bit de sortie est activé, et pourtant aucune tension n'est présente à la borne. Cette combinaison (LED allumée et borne défectueuse) indique un transistor grillé, et non un problème de programmation. J'ai vu des gens remplacer un processeur entier et refaire le câblage d'une machine après avoir passé une journée à chercher la panne dans le programme, alors qu'il s'agissait simplement d'une sortie défectueuse sur un relais à 20 € qui aurait dû être présent dès le départ.Le deuxième facteur de défaillance est l'inductance. Les électrovannes, les bobines de frein, les petits contacteurs, tous génèrent une surtension lors de la coupure du courant. En l'absence de diode de roue libre en parallèle avec la bobine, ces surtensions traversent progressivement le transistor de sortie, jusqu'à ce que la sortie cesse brutalement. J'ai déjà ouvert des panneaux où toutes les sorties du processeur étaient hors service, alors que la machine avait fonctionné pendant des années par chance.La solution consiste à vérifier avec un multimètre, puis à prendre une décision. Assurez-vous que la borne de sortie est vide lorsque la LED est allumée, vérifiez l'absence de court-circuit sur le fil d'excitation, débranchez la charge et voyez si la sortie revient. Elle ne reviendra pas, car le transistor est hors service. Déplacez cette charge vers une sortie libre si vous en avez une, ou remplacez le processeur, et connectez la charge à un relais intermédiaire avant de remettre l'appareil sous tension.En résumé, la prévention tient en une ligne : tout ce qui n’est pas une petite charge CC propre est équipé d’un relais intermédiaire, et chaque bobine CC est équipée d’une diode de roue libre câblée directement à ses bornes. Troisième défaut : impossible de communiquer avec le processeur Chaque intervention sur un S7-200 commence par une connexion de programmation, et la configuration des communications est un véritable casse-tête pour les électriciens expérimentés. Le processeur communique en PPI via un port RS-485 à 9 broches. La communication se fait par le biais d'un câble de programmation, et ce câble est essentiel.L'ancien câble RS-232 PC/PPI, référence 6ES7901-3CB30-0XA0, se branche sur un véritable port série de l'ordinateur. Ces ports ayant quasiment disparu, ce câble repose désormais dans un tiroir à côté d'un ordinateur portable sous Windows XP. Le câble USB-PPI, référence 6ES7901-3DB30-0XA0, est la solution moderne, mais son utilisation n'est pas sans inconvénients. Le câble USB Siemens d'origine nécessite l'installation du pilote USB pour adaptateur PC avant même que Windows ne le reconnaisse, et Micro/WIN doit être configuré pour pointer vers le bon port COM, qui change à chaque fois que Windows renumérote les ports USB. Quant aux câbles clones bon marché vendus sur les plateformes de vente en ligne, ils requièrent leurs propres pilotes et un peu de chance.Lorsque Micro/WIN indique qu'il ne trouve pas le processeur, suivez les étapes suivantes. Vérifiez le Gestionnaire de périphériques et identifiez le port COM auquel le câble est connecté. Dans Micro/WIN, vérifiez les paramètres PPI et configurez l'adresse sur 2 et le débit en bauds sur 9,6 kbit/s, valeurs attendues pour un processeur neuf. Débranchez tous les autres périphériques série USB afin que Windows cesse de réattribuer les numéros de port. Redémarrez le processeur en laissant le câble connecté. Si le processeur possède deux ports PPI, essayez-en un autre, car un port 0 sale ou endommagé peut être défaillant alors que le port 1 fonctionne correctement.Et n'oubliez pas le logiciel que vous utilisez. STEP 7 Micro/WIN n'a pas été mis à jour depuis 2010 environ et n'a jamais été compatible avec les versions modernes de Windows. En 2026, mon ordinateur portable de programmation est une vieille machine sous Windows 7 32 bits, et j'ai Micro/WIN SP9 installé sur une machine virtuelle en guise de sauvegarde. Si vous luttez avec un ordinateur sous Windows 10 64 bits pendant plus d'une heure, arrêtez. Sortez votre vieux portable du camion. Vous gagnerez votre après-midi.En résumé : procurez-vous un câble USB-PPI fonctionnel, gardez-le avec l’ordinateur portable sur lequel Micro/WIN fonctionne déjà, et notez le numéro du port COM sur une étiquette pour éviter d’avoir à le redécouvrir à chaque utilisation. Quatrième panne : un port de communication physiquement hors service Le port PPI utilise une interface RS-485 sur les broches 3 et 8, et sa robustesse dépend entièrement de la puce de contrôle qui le gère. Voici quelques exemples de défaillances que j'ai pu observer : un câblage mal effectué alors que le panneau était sous tension ; le câble PPI passé dans la même gaine que les câbles du moteur sur une quinzaine de mètres ; une erreur de câblage ayant entraîné une chute de tension de 24 V ; ou encore, la foudre ayant parcouru une longue distance le long d'un câble extérieur pour s'arrêter au niveau du processeur.Le problème est clair : la machine fonctionne correctement, le programme aussi, et la communication est impossible sur ce port. Si l’unité centrale possède un second port, le même câble fonctionne parfaitement, ce qui confirme que le problème vient du port et non de l’unité centrale.La solution est radicale et simple. Le port n'est pas réparable sur site. Sur une unité centrale à deux ports comme la 224XP ou la 226, il suffit de déplacer l'IHM ou la connexion de programmation sur le port 1 et de poursuivre le fonctionnement. Sur une unité centrale à un seul port, ou lorsque les deux ports sont hors service, il faut remplacer l'unité centrale. C'est pourquoi j'ai toujours une 226 de rechange dans mon véhicule : elle possède deux ports et convient à la plupart des interventions.En résumé : ne jamais brancher ni débrancher le câble PPI lorsque le port est sous tension, éloigner les câbles série des câbles d’alimentation et installer un parafoudre sur tout câble PPI qui sort du bâtiment. Cinquième défaut : le programme a disparu L'appel se déroule ainsi : la machine est restée hors service pendant six mois, un projet étant au point mort. Finalement, quelqu'un l'a remise en marche, mais elle n'a rien fait. L'électricien de l'usine annonce que la batterie est morte et que le programme a disparu ; il demande si nous pouvons venir la reprogrammer entièrement.Stop ! Dans neuf cas sur dix, le programme fonctionne parfaitement. Il est stocké dans l'EEPROM, vous vous souvenez ? L'EEPROM n'a pas besoin de pile. En réalité, le supercondensateur s'est déchargé pendant ces six mois, et les données enregistrées ont disparu. Valeurs des recettes, totaux des compteurs, préréglages de minuterie, valeurs d'étalonnage : tout était à zéro au démarrage. Le programme s'est exécuté, mais la machine n'a rien fait de fonctionnel, car toutes ses données avaient disparu. Pour quelqu'un qui est debout depuis cinq heures du matin, c'est exactement le même problème qu'un programme perdu.Vérifiez d'abord la LED RUN. Si le processeur est en lecture, le programme est présent. Connectez ensuite Micro/WIN et téléversez le programme depuis le processeur, car le S7-200 vous restituera son programme. Enregistrez immédiatement ce téléversement au format .mwp, car ce fichier constitue votre archive. Réécrivez ensuite le programme dans l'EEPROM afin que la copie dans le processeur corresponde à celle que vous venez d'enregistrer. Sur le S7-200, le téléchargement stocke le bloc de programme de manière permanente, sans nécessiter de pile.Les cas où le programme a réellement disparu sont plus rares et chacun a son explication. Il arrive que quelqu'un installe un processeur de rechange contenant le programme d'une autre machine dans son EEPROM, sans vérification. Il se peut aussi que quelqu'un ait exécuté une commande d'effacement ou ait maintenu le processeur dans un état défectueux pendant un téléchargement suite à une coupure de courant. Ou encore, il arrive que quelqu'un ait inséré une cartouche mémoire EEPROM contenant un ancien programme, et que le processeur ait démarré depuis cette cartouche au démarrage, comme le font les S7-200 lorsqu'une cartouche est présente. Dans ces cas-là, la solution consiste à utiliser le même chemin de téléchargement s'il reste des données à récupérer, ou à effectuer un téléchargement propre depuis vos archives dans le cas contraire.Mesure de prévention en une phrase : conservez le fichier .mwp et une liste imprimée des échelons pour chaque S7-200 que vous possédez, et étiquetez chaque processeur de rechange avec la version de la machine et du programme qui en est sorti. Défaut six : l'interrupteur MARCHE/ARRÊT est mal placé Celui-ci me fait sourire à chaque fois, car il est d'une simplicité enfantine. Chaque S7-200 possède un petit interrupteur à glissière à trois positions derrière la porte avant : MARCHE, ARRÊT et ARRÊT. En position ARRÊT, le processeur est autorisé à démarrer et à s'arrêter à distance via le logiciel de programmation. En position ARRÊT, le processeur ne fonctionne pas, même après une coupure de courant, puisque l'interrupteur reste sur ARRÊT.Il m'est arrivé d'être appelé sur des sites où l'unité centrale était à l'arrêt, le voyant rouge SF clignotant de façon incohérente, et trois électriciens étaient persuadés que le programme avait été effacé. L'un d'eux avait même commandé une unité centrale de remplacement. J'ai basculé l'interrupteur de l'arrêt à la marche, les sorties se sont remises en marche et la machine a redémarré. Leur soulagement valait bien le déplacement.Voici la règle que j'enseigne aux apprentis : si le processeur est en mode STOP et que vous n'y êtes pour rien, demandez qui a travaillé sur le panneau en dernier. Quelqu'un l'a mis en mode STOP pour effectuer un téléchargement ou un test manuel et ne l'a jamais remis en marche. Passez en mode RUN et observez. S'il repasse en mode STOP de lui-même, alors il y a un vrai problème et vous devez consulter les diagnostics dans Micro/WIN au lieu de faire des suppositions.Profitez-en pour vous familiariser avec les voyants. Le voyant vert RUN indique une analyse en cours, le voyant orange STOP signifie que l'analyse est arrêtée et le voyant rouge SF signale un défaut du processeur. Si le voyant SF est fixe ou clignotant, branchez l'appareil et consultez le code d'erreur. Le S7-200 conserve une mémoire tampon de diagnostic et vous indiquera précisément le problème rencontré.Mesure préventive en une phrase : laissez l’interrupteur sur RUN ou TERM lorsque vous fermez la porte et prenez l’habitude de vérifier sa position avant d’effectuer tout autre diagnostic. Septième panne : le panneau de texte du TD200 ou du TD400 s’est éteint. De nombreuses machines S7-200 communiquent avec l'opérateur via un afficheur texte Siemens, le TD200 ou le TD400 plus récent. Ces petits panneaux robustes ont une durée de vie exceptionnelle, mais ils peuvent présenter une panne déroutante : l'afficheur s'allume, affiche son logo ou rien, puis signale une absence de communication avec le processeur, alors même que la machine fonctionne correctement.Ce qui pose problème : le TD200 ne gère pas ses paramètres de communication dans un menu. Il obtient son adresse de station et son débit en bauds d'un bloc de configuration intégré au programme de l'automate. Lors du téléchargement d'un programme sur le CPU, ce dernier doit impérativement inclure la configuration du TD200, sans quoi l'écran ne peut communiquer. J'ai déjà vu une machine perdre l'affichage de son écran après le remplacement du programme par une version ne contenant pas la configuration de l'écran. Le CPU fonctionnait correctement, mais l'écran restait noir et dysfonctionnel.Vérifiez d'abord les points les plus simples. Le panneau reçoit-il une tension de 24 V ? Le câble reliant le panneau à l'unité centrale est-il intact et branché sur le bon port ? Si l'unité centrale ne possède qu'un seul port et que celui-ci est partagé entre le panneau et la connexion de programmation, sachez que les modèles TD200 et TD400 sont équipés de connecteurs traversants permettant de connecter en série le câble de programmation via le panneau. Si l'installation a été recâblée et que le panneau a été branché sur un port défectueux, vous constaterez précisément ce problème.Vérifiez ensuite la configuration du programme. Ouvrez le fichier de configuration TD200 dans Micro/WIN, assurez-vous que l'adresse et le débit en bauds correspondent aux attentes du processeur, puis téléchargez à nouveau les blocs. Redémarrez le processeur et l'écran après le téléchargement, car ce dernier reprend ses paramètres au redémarrage. Dans la plupart des cas, cela permet de résoudre le problème.Prévention en une phrase : lorsque vous sauvegardez l’archive d’une machine dotée d’un panneau de texte, assurez-vous que le bloc de configuration TD est présent dans le programme et notez-le sur l’impression, car il fait partie intégrante du programme, qu’il en ait l’air ou non. Huitième défaut : erreurs EEPROM et de mémoire Le problème le plus rare de ma liste, mais aussi le plus inquiétant. La LED SF s'allume et Micro/WIN signale une erreur EEPROM ou une erreur de somme de contrôle lors de la tentative de lecture du processeur. Le programme peut s'exécuter, ne pas s'exécuter ou mal s'exécuter.Les causes : une coupure de courant en plein téléchargement (c’est pourquoi il ne faut jamais laisser un panneau être mis hors tension pendant la programmation), une baisse de tension pendant l’écriture dans l’EEPROM à la fin d’un téléchargement, et un programme qui écrit constamment des données dans l’EEPROM. Le S7-200 permet de stocker les valeurs de la mémoire V de façon permanente grâce à une fonction d’écriture spéciale, mais l’EEPROM a un nombre limité de cycles d’écriture. J’ai vu un programmeur intégrer cette écriture dans une routine exécutée à chaque cycle, et l’EEPROM du processeur s’est usée en quelques années. Le processeur oubliait alors son programme de façon aléatoire, un véritable cauchemar.La réparation commence par un téléchargement complet des trois blocs : programme, système et données. Parfois, cela suffit, car l'erreur provenait d'une copie corrompue en mémoire et une écriture propre la corrige. Si le processeur génère à nouveau des erreurs EEPROM après un téléchargement propre, l'EEPROM est défectueuse et il faut remplacer le processeur. C'est également à ce moment-là que vous vérifiez si vous avez conservé l'archive .mwp de la cinquième erreur. Si c'est le cas, le système est de nouveau opérationnel en vingt minutes.Mesures de prévention en une phrase : ne jamais interrompre un téléchargement, ne jamais laisser l’usine couper l’alimentation électrique pendant la programmation et ne jamais écrire dans l’EEPROM à partir du programme plus de quelques fois par jour, car cette mémoire a une durée de vie. Ce que je garde sur l'étagère Si vous entretenez plus de deux ou trois machines S7-200, voici la liste des pièces détachées qui s'est avérée largement rentabilisée dans mon atelier.Un processeur 226 de rechange (6ES7216-2BD23-0XB0, version DC/DC/DC) est nécessaire. Il est compatible avec la quasi-totalité des machines de la gamme grâce à son grand nombre d'E/S, ses deux ports et sa capacité à exécuter un programme conçu pour un processeur moins puissant, à condition que les mappages d'E/S soient compatibles. Si vos machines utilisent toutes les canaux analogiques intégrés, le processeur 224XP (6ES7214-2BD23-0XB0) constitue une alternative si elles en sont toutes dépourvues.Un câble USB-PPI, le modèle authentique 6ES7901-3DB30-0XA0, conservé avec l'ordinateur portable de programmation, et un ancien câble RS-232 PC/PPI 6ES7901-3CB30-0XA0 au cas où le pilote USB poserait problème. Une boîte de petits relais d'interposition et quelques diodes de roue libre, car la plupart des défauts de sortie décrits dans cet article cessent de se produire lorsqu'elles sont installées sur le panneau. Une alimentation 24 V sur rail DIN fiable, pour le jour où vous découvrirez le premier défaut. Et pour les CPU 224 et 226, une cartouche de batterie afin qu'une machine hors tension conserve son horloge et ses données.D'où proviennent les composants en 2026 ? Siemens ne fabrique plus ce produit depuis des années ; par conséquent, tout ce que vous trouverez sera issu de surplus, de stocks anciens neufs ou de machines mises hors service. On trouve des courtiers partout dans le monde, et la section Siemens de tztechio est un site qui teste ses produits avant de se contenter de les expédier. C'est important, car le S7-200 a été largement cloné, et j'ai vu des processeurs d'apparence neuve provenant de plateformes inconnues qui étaient loin d'être authentiques. Un processeur d'occasion authentique, acheté auprès d'un vendeur capable de vous indiquer la version du firmware, est généralement plus sûr qu'une copie brillante, moins chère, mais dont le comportement diffère au moment où vous en avez le plus besoin. Avant de payer, demandez au vendeur de tester les ports et l'EEPROM, et renseignez-vous sur le firmware installé. S'il ne peut pas vous répondre, achetez ailleurs. Pour un plus large choix de pièces détachées pour systèmes de contrôle, au-delà de Siemens, tztechio propose également des composants d'automatisation industrielle ; c'est là que je consulte les pièces détachées lorsqu'une machine utilise des marques différentes. Quand viendra le moment de passer au S7-1200 Je répare des S7-200 pour gagner ma vie, je ne suis donc pas la personne la mieux placée pour vous conseiller de les remplacer. En revanche, il existe une solution fiable pour la migration : le S7-1200, la machine conçue par Siemens pour remplacer cette famille d'automates. Le S7-1200 de deuxième génération est un excellent petit automate programmable qui assurera le fonctionnement de votre machine pendant encore une vingtaine d'années.Commençons par la dure réalité : vous ne pouvez pas convertir le programme. Les programmes STEP 7 Micro/WIN ne s'importent pas dans le logiciel TIA Portal du S7-1200. Il n'existe aucun bouton pour effectuer la conversion. Vous devez ressaisir la logique dans un nouveau projet, ligne par ligne, en utilisant l'ancien document imprimé et l'ancien fichier .mwp comme spécifications. L'adressage est différent, la mémoire système est différente, le comportement des temporisateurs est différent et les entrées/sorties sont associées à de nouveaux noms. Prévoyez une réécriture complète, et non une simple conversion, et prévoyez le temps nécessaire en conséquence.Migrez lorsque les calculs le justifient. Si le processeur tombe en panne et qu'aucune pièce de rechange testée n'est disponible à un prix raisonnable, c'est le moment idéal, car il est préférable d'éviter une refonte en situation d'urgence. Si l'usine adopte TIA Portal et que vos électriciens ne maîtrisent plus Micro/WIN, c'est une autre bonne raison, car en 2026, les connaissances sur les anciens logiciels seront obsolètes. Si la machine nécessite une connexion Ethernet, un accès à distance ou une interface homme-machine moderne incompatible avec PPI, le S7-200 ne pourra tout simplement pas répondre à ces exigences ; il s'agit d'une véritable limitation, et non d'un choix.Lors de la migration, procédez comme sur le terrain. Configurez le nouveau panneau avec le S7-1200 et validez la logique en laboratoire en la comparant à l'ancien système imprimé. Ensuite, mettez la machine hors service une seule fois, lors d'un arrêt planifié, et effectuez le remplacement. Conservez l'ancien processeur jusqu'à ce que la nouvelle machine ait fonctionné pendant un mois ; il servira de plan de secours. J'ai réalisé cette opération sur des lignes de conditionnement, des groupes de pompage et des systèmes de contrôle de vannes, et la méthode reste toujours la même : validez, effectuez le remplacement, vérifiez le bon fonctionnement, et seulement ensuite, mettez l'ancien processeur hors service. Guide rapide : les défauts en un coup d’œil Voici l'article complet sur une seule page, pour le jour où vous vous trouverez devant une machine en panne, un téléphone à la main.Panne | Ce que vous verrez | Cause habituelle | Solution efficaceAlimentation 24 V défectueuse | Sorties aléatoires, arrêt ou entrées défectueuses | Alimentation externe défaillante ou hors service | Mesurer L+ et M sous charge, réparer l'alimentationTransistor de sortie grillé | LED de sortie allumée, aucune tension à la borne | Court-circuit à la masse, pas de relais intermédiaire | Le multimètre le confirme, déplacez la charge vers un relaisAucune communication de programmation | Micro/WIN ne détecte pas le processeur | Problème de port COM, de pilote ou de câble | Vérifiez la liste des ports, essayez 9,6 kbps, essayez le port 1Port physiquement inactif | La machine fonctionne, un port est silencieux | Câblage sous tension, boucle de masse, surtension | Utilisez le deuxième port ou remplacez le processeurProgramme apparemment perdu | Machine hors service après une longue coupure de courant | Supercondensateur à plat, données répétitives effacées | Téléverser depuis le processeur, enregistrer au format .mwp, télécharger le fichier propreProcesseur bloqué en mode STOP | Voyant RUN éteint, machine inactive | Commutateur laissé en position STOP | Faites glisser en position RUN, puis consultez les diagnosticsTD200 ou TD400 noir | Panneau allumé, aucune communication | Bloc de configuration TD manquant, câble défectueux | Vérifier l'alimentation, la configuration et télécharger les blocsErreur EEPROM | LED SF, erreur de somme de contrôle | Coupure de courant en cours de téléchargement, EEPROM usée | Téléchargement complet, remplacer le processeur si le problème se reproduitCe tableau est un résumé de vingt ans d'interventions. Imprimez-le, collez-le à l'intérieur de la porte du tableau électrique, et le prochain électricien qui ouvrira ce boîtier vous en sera reconnaissant.Le S7-200 est ancien, obsolète et officiellement oublié par son fabricant. Rien de tout cela n'a d'importance pour les machines qui fonctionnent encore avec en 2026, ni pour ceux qui les entretiennent. Apprenez à connaître les défauts, ayez toujours des pièces de rechange, conservez les archives, et cet automate programmable continuera de vous payer vos factures pendant encore une décennie. Le jour où une machine devra finalement passer au S7-1200, vous le ferez à votre rythme, en toute sérénité, avec un programme testé et un plan de restauration. C'est ainsi que l'on met au rebut correctement les vieux équipements. Un panneau à la fois, méthodiquement, et non dans la panique à deux heures du matin.URL Slug : siemens-s7-200-field-guide-------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).i 
  • Le SIMATIC S5 continue de piloter votre usine : Guide pratique 6ES5 pour 2026
    Le SIMATIC S5 continue de piloter votre usine : Guide pratique 6ES5 pour 2026 Aug 11, 2026
    Le téléphone a sonné à 2h37 du matin. Je savais que c'était un appel indésirable avant même de décrocher. Personne n'appelle à 2h37 du matin pour parler de la pluie et du beau temps.« C'est Karim. La laiterie. La ligne de mélange numéro trois s'est arrêtée à 2 h 10. Le voyant du processeur est éteint. »Karim est responsable de la maintenance dans une laiterie qui fournit des pots de yaourt à la moitié des États du Golfe. J'étais passé dans son local électrique six mois avant cet appel. Je me souvenais de l'armoire : une Siemens SIMATIC S5-115U, une rangée de modules bruns et beiges, un ensemble de LED vertes et un petit porte-piles fixé à la carte CPU. Cette machine avait été livrée en 1988. Elle remplissait déjà des pots avant même la naissance de Karim.« Tu as changé la pile, Karim ? »Silence. Puis : « Quelle batterie ? »C’est ainsi que presque toutes les pannes de S5 commencent. Pas à cause d’un module grillé. Pas à cause d’un court-circuit. À cause de la batterie.La 6ES5980-0AA11 est une pile au lithium de 3,6 volts, de la taille d'une pile D. Elle maintient la mémoire vive (RAM) du processeur active en cas de coupure de courant. Lorsqu'elle se décharge, la RAM est effacée et le processeur redémarre sans programme à exécuter. L'ordinateur s'arrête, l'alarme sonne et quelqu'un appelle une personne comme moi à 2h37 du matin.Karim a eu de la chance. Son prédécesseur avait laissé une sauvegarde sur disque et un vieux portable avec STEP 5 installé, ce qui nous a permis de mettre la chaîne en marche à 17h40. L'échéance d'expédition de 18h a été respectée de vingt minutes.Toutes les installations n'ont pas cette chance. En trente ans de travail sur ces machines, j'ai constaté le même problème dans des cimenteries, des chaînes d'embouteillage, des aciéries et des stations d'épuration sur trois continents. La S5 est increvable, et ceux qui la maintiennent en état de marche commettent la même erreur : ils négligent la batterie jusqu'à ce qu'elle rende l'âme.Considérez ceci comme la conversation que j'aimerais avoir avec chaque équipe de maintenance qui utilise encore un S5 : pourquoi la machine est toujours là, ce qui tombe réellement en panne, où trouver des pièces détachées 6ES5 en 2026 et quand commencer à se tourner vers le S7. Pourquoi un modèle de 1979 est-il encore en évolution en 2026 ? Siemens a lancé le SIMATIC S5 en 1979, remplaçant la série S3. Les premiers modèles, le S5-110A et le S5-150U, ont été commercialisés en premier, puis la gamme s'est étendue pour couvrir l'ensemble du marché. Le S5 était basé sur un seul langage de programmation, le STEP 5, un choix qui explique en grande partie sa longévité. Un seul langage, trois modes d'écriture : liste d'instructions (STL), langage à contacts (LAD) et plan de fonctions (FUP). Une seule famille de programmateurs, du PG675 à la série PG7xx, puis STEP 5 sur PC. Maîtriser un S5 permettait d'être capable d'utiliser n'importe quel autre.La gamme couvrait tous les besoins d'une usine. Les petites machines étaient équipées des modèles compacts S5-90U et S5-95U. Les petits systèmes modulaires bénéficiaient du S5-100U. Le segment moyen de marché, qui représente la majorité des usines, était desservi par le S5-115U. Les processus continus de grande envergure étaient pris en charge par les S5-135U et S5-155U, tandis que le modèle redondant S5-155H exécutait les applications exigeant une production continue.Le S5-115U est devenu un outil indispensable. Ses unités centrales, du petit 941 au 945 avec calculs en virgule flottante, étaient installées dans une baie avec une alimentation, des modules d'interface et des cartes d'E/S. Elles ont piloté des lignes de conditionnement, des convoyeurs, des pompes, des presses et des mélangeurs pendant des décennies. J'ai ouvert des armoires à Rotterdam, au Caire, à Houston et à Dubaï et j'y ai trouvé les mêmes modules bruns. Le S5-115U est l'automate programmable industriel (API) le plus répandu jamais conçu par Siemens pour le milieu de gamme, et son parc installé n'a jamais vraiment disparu. Les usines ne les ont pas remplacés car ils étaient fiables.Elles fonctionnent encore. C'est la triste réalité de 2026 : des dizaines de milliers de systèmes S5 sont actuellement en production, la plupart des S5-115U, certains fonctionnant 24 h/24 et 7 j/7 depuis trente ou quarante ans. Leur conception était surdimensionnée. La documentation technique était rigoureuse. Les machines qui les composent, moteurs, réducteurs et vannes, sont plus anciennes que la plupart des ingénieurs qui les entretiennent. Personne ne remplace une ligne de production en fonctionnement pour corriger un problème inexistant. L'arbre généalogique, en une seule respiration Si vous entrez dans une usine et que vous voyez un S5, voici ce que vous voyez.Les S5-90U et S5-95U sont des unités compactes, la 95U offrant davantage de mémoire et quelques fonctions intégrées. Elles équipent les machines d'emballage, les étiqueteuses et les petites presses. La S5-100U est un petit système modulaire, offrant une meilleure évolutivité. La S5-115U est le modèle de milieu de gamme, robuste et largement répandu ; vous la rencontrerez dans la plupart des cas. La S5-135U est un système multiprocesseur destiné aux machines de plus grande taille, tandis que les S5-155U et S5-155H représentent le haut de gamme, pilotant les aciéries, les usines chimiques et les auxiliaires de centrales électriques. La version H est dotée de processeurs redondants pour les applications à fonctionnement continu.Chacun d'eux parle STEP 5. C'était le génie de la famille. Un seul langage, du plus petit 90U au plus grand 155H. Un technicien de maintenance qui avait appris le STEP 5 en 1985 pouvait encore lire un programme en 2005, et cette compétence reste valable aujourd'hui.J'ai appris sur un 115U en 1991. Une vieille papeterie, un CPU 944 et un programmateur PG685 de la taille d'une valise. L'électricien principal, un certain Bert, m'a montré comment extraire le sous-module EPROM du CPU, l'insérer dans le programmateur et lire le programme. Il m'a dit une chose que je n'ai jamais oubliée : « Le programme vaut plus que la machine. Protégez-le. » Trente ans plus tard, c'est encore la première chose que je vérifie sur n'importe quel site S5. Avez-vous le programme ? Où est-il ? Sur EPROM ? Sur disquette ? Sur une impression dans un tiroir ? Qu'est-ce qui tombe réellement en panne après des décennies de service ? Le matériel du S5 est robuste. La liste des pannes est courte et n'a pas changé en trente ans. Tout ce qui tombe en panne sur un S5 se situe à quatre endroits : la batterie, l'alimentation, la mémoire ou les entrées/sorties. La batterie, toujours la batterie La pile au lithium 6ES5980-0AA11 est la première cause d'indisponibilité des systèmes S5 dans le monde. C'est un consommable, comme un filtre ou un roulement, mais personne ne la traite comme tel. La pile coûte quelques euros. L'indisponibilité qu'elle engendre, lorsque le programme disparaît de la RAM, coûte des milliers d'euros.J'ai une règle que je donne à tous mes clients : changer la batterie tous les deux ou trois ans, selon un calendrier établi avec un autocollant sur la porte de l'armoire. Prévoyez deux batteries de rechange et rangez-les dans l'armoire. Une batterie n'est pas une pièce détachée que l'on commande après la panne, mais une pièce que l'on installe avant la panne.Le premier signe est le voyant de la batterie en façade du processeur, mais il ne s'allume que lorsque la tension est déjà faible. Pour la vérifier correctement : mesurez la tension de l'élément avec un multimètre, si possible sous charge, et remplacez-la si elle descend en dessous de 3,2 volts environ. Ne changez jamais la batterie lorsque l'ordinateur est éteint, car c'est à ce moment-là que la mémoire RAM est effacée. Effectuez le changement lorsque le système est allumé, ou lorsque le processeur est sous tension et que le programme est correctement enregistré dans l'EPROM.Si le pire se produit et que la RAM est vide, tout n'est pas perdu. Si vous avez conservé le programme sur une sous-unité EPROM, vous pouvez le recopier dans la RAM à l'aide du programmateur. Si vous avez conservé une sauvegarde sur disque, vous pouvez la charger. Si vous n'avez conservé qu'une version imprimée, vous devrez la retaper ligne par ligne ; je l'ai fait deux fois dans ma vie et j'espère ne jamais avoir à le refaire. Alimentations : 6ES5 951 et 6ES5 955 La deuxième panne la plus fréquente concerne l'alimentation électrique. Le S5-115U utilise le module 6ES5 951-7LD21 pour l'alimentation secteur et le module 6ES5 955-7LD21 pour les systèmes 24 V CC. Ces modules contiennent de nombreux condensateurs électrolytiques, et ces derniers vieillissent, que la machine fonctionne ou non. Après vingt-cinq ans, la tension de 5 V commence à chuter. L'automate programmable présente alors des dysfonctionnements : défauts intempestifs, arrêts aléatoires, coupures de sortie sans raison apparente. Puis, un jour, le module cesse de fonctionner.Je me souviens d'une cimenterie en Haute-Égypte où la chaîne de production s'arrêtait deux fois par semaine pendant des mois. À chaque fois, même panne : un arrêt mystérieux du processeur, sans aucun message d'erreur. Ils ont changé le processeur, la batterie, la mémoire. Je suis entré, j'ai examiné le 6ES5 951 et j'ai mesuré 4,6 volts sur le rail 5 V. Les condensateurs étaient desséchés. Nous avons remplacé l'alimentation et le problème a disparu.Le voyant d'alerte est la petite lampe témoin de tension située à l'avant du module. Si elle est faible ou si la tension de 5 V est inférieure à 4,9 volts, remplacez le module avant que cela ne perturbe votre sommeil. Les modules d'alimentation font partie des pièces les plus recherchées pour les 6ES5, qu'elles soient d'occasion ou neuves, car tout propriétaire de S5 finit par en avoir besoin. sous-modules de mémoire EPROM Le programme réside souvent sur un sous-module EPROM, de la série 6ES5 375 et similaire, connecté au processeur. Ces modules sont d'une fiabilité remarquable ; ils conservent leurs données pendant des décennies. Cependant, ils ne sont pas immortels et présentent une faiblesse : la fenêtre UV.La lumière ultraviolette efface les EPROM à fenêtre de quartz. La lumière du soleil est de la lumière ultraviolette. J'ai vu une EPROM de rechange stockée sur un rebord de fenêtre pendant six ans, et lorsqu'une centrale en a finalement eu besoin, elle était vierge. J'ai également vu la foudre détruire une EPROM via le câblage de terrain, c'est pourquoi une sauvegarde du programme doit être conservée à plusieurs endroits.Ma règle : conserver le programme principal sur un PC, une copie sur EPROM ou EEPROM à l’intérieur de l’armoire, et une version imprimée au bureau. Trois copies. L’une d’elles survivra quoi qu’il arrive. E/S numériques : 6ES5 421, 422, 441, 451 Les cartes d'E/S sont les piliers du système. Elles encaissent les chocs et connaissent parfois des défaillances spectaculaires. Les cartes d'entrée numériques 6ES5 421 et 6ES5 422, à 16 et 32 ​​canaux, tombent en panne lors d'une surtension sur le câblage. Un orage, un solénoïde en court-circuit, une grue touchant une ligne électrique : les optocoupleurs internes finissent par lâcher. Les cartes de sortie numériques 6ES5 441 et 6ES5 451, quant à elles, sont endommagées par un court-circuit de charge ou par le branchement d'une tension de 220 V sur une sortie 24 V. J'ai même vu des cartes de sortie retournées avec des traces de brûlure sur le plastique.Bonne nouvelle : les cartes d’E/S sont les modules 6ES5 les plus faciles à remplacer et restent largement disponibles d’occasion et en stock ancien. Mauvaise nouvelle : le câblage autour de ces cartes est souvent la véritable source du problème, et une carte neuve branchée sur un câblage ancien est une carte neuve vouée à la panne. Vérifiez d’abord le câblage, puis remplacez la carte.L'autre source de pannes insidieuses réside dans les modules d'interface IM 305, IM 306 et IM 308 qui relient les racks. Leurs défaillances sont rares, mais lorsqu'un rack devient inopérant, on incrimine d'abord le processeur. Avant toute commande, vérifiez la connexion des modules IM, nettoyez les contacts du fond de panier et contrôlez les câbles plats. Tableau de dépannage S5 Gardez ce tableau sur la porte de l'armoire. Il répertorie les pannes les plus fréquemment rencontrées sur le terrain, ainsi que les références des pièces dont vous aurez besoin.Panne | Cause probable | Solution | Référence de la pièce détachéeProcesseur HS, aucune LED allumée, programme effacé | Pile de sauvegarde déchargée, programme effacé de la RAM | Remplacer la pile, recharger le programme depuis l'EPROM ou une sauvegarde PC | 6ES5980-0AA11Voyant de batterie allumé en façade du processeur | Tension de la cellule faible | Mesurer sous charge, remplacer la cellule sous tension | 6ES5980-0AA11Absence d'alimentation 5 V, LED d'alimentation éteinte | Module d'alimentation 6ES5 951/955 défectueux, condensateurs vieillissants, fusible grillé | Remplacer le module d'alimentation | 6ES5 951-7LD21 (CA) ou 6ES5 955-7LD21 (CC)Canal d'entrée bloqué (marche/arrêt) | Dommages causés par une surtension, optocoupleur défectueux, mauvaise connexion de terrain | Vérifiez le câblage, remplacez la carte d'entrée | 6ES5 421-7LA11 ou 6ES5 422-7LA11La sortie ne commute pas, le fusible saute constamment | Court-circuit, transistor ou triac défectueux | Éliminez le court-circuit, remplacez la carte de sortie | 6ES5 441-7AA11 ou 6ES5 451-7LA11Arrêts intempestifs du processeur, programme corrompu, temps de cycle incorrects | Sous-module EPROM ou EEPROM obsolète | Recharger le programme, remplacer le sous-module | 6ES5 375-0LC21 (EPROM)Rack d'extension éteint, voyants d'erreur IM allumés | Module IM desserré ou défectueux, fond de panier corrodé | Réinsérez, nettoyez les contacts, remplacez le module d'interface | 6ES5 305, 6ES5 306 ou 6ES5 308 Où trouver des pièces détachées pour 6ES5 en 2026 ? La réponse honnête à la question qu'on me pose chaque semaine : oui, on peut encore acheter des modules 6ES5 en 2026, et le marché est plus sain que la plupart des gens ne le pensent.Siemens a officiellement abandonné la gamme S5 il y a longtemps. La production s'est arrêtée avec elle, et le service de réparation d'usine a disparu. Cela pourrait sembler une impasse, mais le marché a comblé le vide il y a des années. Deux types de stocks font vivre l'univers S5.Les stocks NOS (New Old Stock) sont une véritable mine d'or : des modules restés des décennies en entrepôt, jamais installés, encore dans leur emballage d'origine. Un nombre surprenant de modules 6ES5 a survécu, car les distributeurs et les équipementiers ont fait des réserves importantes lorsque Siemens a annoncé l'arrêt de la production. Les alimentations, les processeurs et les cartes d'E/S NOS changent encore de mains tous les mois.Les modules d'occasion proviennent d'usines mises hors service. Lorsqu'une usine migre vers la norme S7, l'armoire S5 complète est souvent confiée à un revendeur qui teste les modules et les revend. Un module d'occasion testé, fonctionnel et sous garantie constitue une pièce de rechange parfaitement adaptée à une machine qui fonctionnera encore pendant dix ans. Outre les revendeurs spécialisés, on trouve également des modules 6ES5 d'occasion sur les plateformes de vente généralistes, mais le risque réside alors dans le rapport de test : un module non testé est un pari risqué, et un module provenant d'une armoire endommagée par une inondation est pire que rien.Chez tztechio.com, nous maintenons un stock fonctionnel des modules défectueux, des batteries, des alimentations, des sous-modules de mémoire et des cartes d'E/S, et nous testons chaque module d'occasion avant sa mise en vente.Avant d'acheter un module d'occasion ou neuf, vérifiez trois points. Premièrement, la référence sur l'étiquette, le numéro MLFB complet (par exemple : 6ES5 421-7LA11), car une différence d'un seul chiffre peut indiquer une tension ou une polarité différente. Deuxièmement, le numéro de version, car les versions ultérieures d'un même module intègrent généralement des correctifs. Troisièmement, demandez si le module a été testé et s'il est garanti. Un vendeur qui teste ses modules et offre une garantie est plus fiable que le module lui-même.Les prix sont dictés par la loi de l'offre et de la demande, et la demande pour les processeurs 6ES5 reste bien réelle. Les batteries et les alimentations sont les produits dont la rotation est la plus rapide. Certains modules, comme les rares processeurs 155U et les composants 155H désormais obsolètes, ont vu leur valeur augmenter au fil des ans. Le marché est mature et le restera encore un certain temps, car le parc installé est toujours considérable. Chemin de migration : S5 vers S7 Le S5 ne fonctionnera pas éternellement. La question n'est pas de savoir s'il faut migrer, mais quand et comment le faire sans incident.Un conseil avisé, fruit d'une longue expérience : ne migrez pas une ligne de production en fonctionnement simplement parce que l'automate programmable est ancien. La machine fonctionne, les pièces détachées sont disponibles et le programme est maîtrisé. Cette combinaison représente un investissement rentable. Planifiez la migration, achetez les pièces détachées et migrez uniquement lorsque l'un des événements suivants se produit : les pièces détachées deviennent difficiles à trouver, la machine doit communiquer avec un système MES ou ERP moderne, le dernier opérateur maîtrisant le programme part à la retraite ou le S5 tombe en panne de manière irréparable.Le moment venu, on opte pour le S7-300 pour les machines de moyenne gamme et le S7-400 pour les grandes. Ces deux gammes sont très proches. STEP 7 utilise un langage similaire à celui de STEP 5, et Siemens a intégré à STEP 7 un outil de conversion qui traduit les programmes S5 en S7. Cet outil effectue les opérations les plus complexes, laissant ensuite le travail de finition à l'opérateur.Car la conversion n'est jamais parfaite. Les temporisateurs, indicateurs, blocs de données et l'adressage du S5-115U ont tous des équivalents en S7, mais la correspondance n'est pas parfaite. Un bon projet de conversion commence par un test en laboratoire : convertir, simuler, tester chaque entrée et sortie par rapport à l'ancien système imprimé, puis effectuer la mise en service lors d'un week-end planifié. J'ai vu une équipe bien préparée convertir une ligne d'embouteillage complète en un week-end. J'ai aussi vu une équipe pressée convertir une seule station de pompage en une semaine. La différence résidait dans la préparation, et non dans l'automate programmable.Il existe aussi une solution intermédiaire. Si le S5 fonctionne correctement mais que l'installation nécessite une communication moderne, des passerelles permettent de connecter un S5 à un réseau PROFIBUS ou Ethernet industriel et de le faire communiquer avec un S7 ou un système SCADA moderne. On prolonge ainsi sa durée de vie de plusieurs années sans modifier la logique de contrôle. C'est une option tout à fait envisageable, et souvent la plus judicieuse.Quel que soit le chemin emprunté, la première étape est la même que celle que Bert m'a enseignée en 1991 : protéger le programme. Avant toute chose, assurez-vous de sauvegarder le programme S5 à au moins deux endroits, car une conversion repose sur une sauvegarde, et non sur la chance.Lorsque vous serez prêt à examiner la suite, notre page sur les contrôleurs PLC couvre l'aspect S7 et nous pouvons vous aider à choisir le contrôleur adapté à la machine que vous utilisez. Liste de vérification pour le propriétaire d'une S5 Si vous possédez un S5, voici la courte liste que je donne à chaque client, celle que j'aurais aimé que Karim reçoive en 2019 :1. Remplacez la pile 6ES5980-0AA11 tous les deux ou trois ans, selon un calendrier précis, appareil sous tension. Conservez deux piles de rechange dans l'armoire.2. Sauvegardez le programme à trois endroits : sur votre PC, sur l’EPROM et sur une version imprimée. Vérifiez une fois par an que la sauvegarde se charge correctement.3. Stockez une alimentation de rechange, 6ES5 951 ou 6ES5 955 selon votre installation, et une carte d'E/S de rechange pour chaque carte critique.4. Maintenez l'armoire propre et froide. La poussière et la chaleur endommagent les condensateurs et les connecteurs. Vérifiez le filtre de l'armoire et nettoyez les contacts du fond de panier pendant que vous y êtes.5. Étiquetez tout. Lorsque le S5 quittera enfin le bâtiment, le prochain technicien validera vos étiquettes.6. Achetez les pièces de rechange avant d'en avoir besoin. Le module dont vous aurez besoin en cas d'urgence est celui que personne n'a en stock.Nous disposons de toute la gamme de pièces détachées pour l'automatisation industrielle, et la section S5 de notre catalogue Siemens est conçue précisément autour de ces points de défaillance. Questions que se posent les ingénieurs de maintenance à propos du S5 Le SIMATIC S5 est-il toujours pris en charge par Siemens ?Officiellement, non. Siemens a abandonné la gamme S5 et fermé son service de réparation il y a plusieurs années. Officieusement, le marché n'a jamais cessé de la prendre en charge. Les modules d'occasion et neufs d'origine, les services de test et de réparation tiers, ainsi que les ingénieurs expérimentés assurent la pérennité du parc installé. En 2026, la prise en charge du S5 dépendra du marché des pièces détachées, et non de l'usine.Pourrai-je encore acheter des modules 6ES5 en 2026 ?Oui. Les batteries, alimentations, processeurs, sous-modules de mémoire et cartes d'E/S sont toujours disponibles à l'échange, en tant que composants d'occasion ou neufs d'époque. Certains composants 6ES5, notamment les alimentations et les cartes d'E/S, sont disponibles en quelques jours. Les composants plus rares 155U et 155H sont plus longs à obtenir ; c'est pourquoi il est conseillé de les stocker avant d'en avoir besoin.Comment vérifier la batterie de secours du S5 ?Mesurez la tension de la pile 6ES5980-0AA11 à l'aide d'un multimètre, idéalement en charge. Une pile en bon état affiche une tension supérieure à 3,2 volts. En dessous de cette valeur, remplacez-la, système allumé afin d'éviter toute perte de données dans la RAM. Le voyant de la pile sur le processeur indique un niveau de batterie faible. Le multimètre permet de détecter un niveau de batterie faible plus précocement.Quelle est l'autonomie de la batterie ?La durée de vie pratique est de deux à cinq ans, selon la température et la fréquence des coupures de courant. La batterie se décharge plus rapidement dans les armoires chaudes. Remplacez-la tous les deux ou trois ans et vous n'aurez plus à vous en soucier.Est-il possible de programmer un S5 avec un PC moderne ?Oui, avec de la patience. STEP 5 version 7.2 fonctionne sur les anciens systèmes Windows, et de nombreux ingénieurs l'exécutent dans une machine virtuelle avec une carte CP5611 sur le réseau de l'usine. C'est un logiciel ancien, mais il fonctionne, et c'est encore le seul moyen officiel de lire et de modifier un programme S5. Si votre seul programmeur est un ingénieur retraité qui possède un PG720 dans son garage, faites-vous bien voir de lui dès maintenant.Dois-je migrer vers S7 ?Non. Si la machine fonctionne, que les pièces détachées sont disponibles et que le programme est sûr, maintenir le S5 en service est une stratégie légitime. Il faut migrer lorsque le risque est supérieur au coût, et non parce qu'un vendeur prétend que la technologie est obsolète. Le S5 est ancien, certes, mais ancien ne signifie pas forcément défectueux.Quelque part en ce moment même, un S5-115U compte des pots de yaourt, des bouteilles ou des kilowattheures, et il continuera de compter demain. Ces machines sont conçues pour durer plus longtemps que ceux qui les ont installées, et la plupart y parviennent. Elles sont peu exigeantes : une batterie tous les deux ans, une alimentation de rechange et un programme sauvegardé à trois endroits.Donnez-leur ça, et ils continueront à travailler pendant que vous planifiez l'avenir à votre rythme. C'est le marché que j'ai conclu avec tous les S5 que j'ai rencontrés.Changez la pile. Protégez le programme. Appelez-nous si vous avez besoin de pièces.------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end). 
  • Dépannage du système redondant Siemens S7-400H
    Dépannage du système redondant Siemens S7-400H Jul 30, 2026
     J'ai gardé S7-400H Ces systèmes fonctionnent depuis près de vingt ans. Ces baies redondantes ont été conçues pour un fonctionnement continu, mais elles tombent constamment en panne. Les processeurs fonctionnent presque toujours correctement. Ce sont les modules de synchronisation, les alimentations et les liaisons fibre optique qui sont sujets aux défaillances. Le système H lui-même est robuste. Le problème, c'est que tout le reste vieillit et s'use, et lorsque la redondance fait défaut, on se retrouve avec un seul processeur sans aucune sauvegarde.Je travaille dans un atelier spécialisé dans les automates programmables Siemens depuis l'époque du S5. Le S7-400H est sorti en 1996 et est toujours en service. Cet article décrit les pannes que j'ai résolues sur des systèmes en production. Des cas concrets, des solutions pratiques, sans théorie. Redondance perdue et LED jaune Vous vous approchez du panneau et l'un des processeurs affiche une LED jaune IFM1F ou REDF. L'autre processeur fonctionne seul. C'est l'appel le plus fréquent que je reçois.Première chose à vérifier : les modules de synchronisation. Le S7-400H utilise deux modules de synchronisation par processeur, connectés par des câbles à fibre optique. Les références sont 6ES7 960-1AA04 pour la fibre standard et 6ES7 960-1AB04 pour la portée étendue. J’ai constaté beaucoup plus de pannes de modules de synchronisation que de pannes de processeur.Vérifiez la LED SYNC de chaque module de synchronisation. Si elle est éteinte ou clignote au lieu d'être allumée en continu, le module est défectueux ou en fin de vie. Remplacez-le. Inutile de le tester.Vérifiez ensuite les câbles à fibre optique. Ils peuvent se tordre, se coincer dans les portes d'armoires ou être rongés par des rongeurs. Placez une extrémité du câble face à une source de lumière vive. Si vous constatez une fuite de lumière à travers la gaine, remplacez-le. Utilisez un wattmètre pour fibre optique si vous en possédez un. Vous avez besoin d'au moins -20 dBm au niveau du récepteur. En dessous de -25 dBm, vous subirez des pertes de synchronisation intermittentes, généralement au moment où la production est maximale.Nettoyez à nouveau les connecteurs de fibre optique si leurs extrémités sont sales. Utilisez un outil de nettoyage en un clic, pas votre vêtement ! J’ai réparé plus de modules de synchronisation défectueux avec un stylo nettoyant à 12 $ qu’avec une pièce de rechange à 600 $.Si les modules de synchronisation et les câbles sont corrects, forcez le rétablissement de la redondance. Mettez l'unité centrale en mode STOP, puis en mode RUN. À l'étape 7, accédez à PLC > Diagnostic/Paramètres > Mode de fonctionnement. Le système devrait se resynchroniser. Si ce n'est pas le cas, il s'agit probablement d'un défaut matériel sur le fond de panier ou au niveau de l'unité centrale elle-même. Problèmes d'alimentation redondante Les alimentations PS 407 (6ES7 407-0KA02-0AA0 ou similaire) sont des bêtes de somme, mais elles ont un point faible : le circuit de surveillance de la batterie de secours.Scénario classique : une alimentation affiche une LED BATT allumée. Le système continue de fonctionner, personne ne s’en soucie, et trois mois plus tard, l’autre alimentation lâche à son tour. Et là, c’est la panne. Je l’ai vu des centaines de fois.Je retire l'alimentation suspectée d'être défectueuse et je vérifie la tension de sortie aux bornes à l'arrière. Vous devriez mesurer 24 V CC à 2 % près. Une tension inférieure à 23 V ou supérieure à 25 V indique une dérive du circuit de régulation. Remplacez-la. Ne la réglez pas : il n'y a pas de potentiomètre ajustable sur ce modèle.Le problème caché : l’alimentation est peut-être en bon état, mais la tension d’entrée 24 V CC du rack est faible. Vérifiez les bornes d’entrée du PS 407. Si la tension d’entrée chute en dessous de 20,4 V (le seuil de sous-tension du S7-400), l’alimentation signalera un défaut. Ce problème est plus fréquent qu’on ne le pense. Disjoncteurs défectueux, bornes desserrées, câbles de section insuffisante…Une panne du module de redondance est un autre problème. Si ce module (6ES7 407-0RA00-0AA0) est installé entre deux alimentations, il peut également tomber en panne. Dans ce cas, l'une des alimentations apparaît comme hors service pour le rack, même si elle fournit une tension. Contournez temporairement le module de redondance. Vérifiez son fonctionnement en reliant les sorties entre elles. Si le rack redémarre, remplacez le module. Défauts du module d'interface IM 460/461 Les modules IM 460-1 (6ES7 460-1BA00-0AA0) dans la baie centrale et IM 461-1 (6ES7 461-1BA00-0AA0) dans la baie d'extension constituent un autre point faible des systèmes en H. Ce sont les modules d'interface qui relient les deux baies d'une paire redondante.Symptôme : un processeur signale une erreur Ext. DP ou BUS2, tandis que l’autre fonctionne correctement. La paire redondante ne peut pas se synchroniser car la communication avec le rack d’extension est interrompue.Test rapide : intervertissez le module IM 460-1 entre les deux racks. Si le défaut se déplace avec le module, celui-ci est défectueux. S'il reste au même emplacement, le problème provient du fond de panier ou du câble reliant les racks.Problèmes de câbles : les câbles de connexion (6ES7 468-xx) sont équipés de gros connecteurs rectangulaires. Il m’est arrivé que le loquet se casse, que le câble se débranche partiellement et que le système présente des dysfonctionnements intermittents pendant des semaines avant que le problème ne soit détecté. Enfoncez fermement le connecteur. S’il s’enclenche, c’est bon. Sinon, remplacez l’extrémité du câble. corruption de la carte mémoire du processeur Les processeurs S7-400H utilisent des cartes mémoire (MMC ou anciennes). Lorsque la batterie se décharge et que le processeur s'éteint, ces cartes deviennent inutilisables. Le système redondant démarre, mais l'un des processeurs ne peut pas passer en mode RUN car son système d'exploitation ne se charge pas.Retirez la carte mémoire et insérez-la dans un lecteur connecté à un PC. Essayez de la lire. Si Windows vous demande de la formater, la carte est défectueuse. Si vous parvenez à la lire, sauvegardez votre projet, reformatez la carte et réécrivez-y les données.Solution pratique : conservez toujours deux cartes mémoire de rechange programmées pour chaque type de processeur dans votre armoire. Ainsi, en cas de panne (et cela arrivera), vous pourrez remplacer la carte en trente secondes au lieu de passer une heure à la reconstruire.Si les deux processeurs perdent leurs cartes simultanément (généralement suite à une coupure de courant totale avec des batteries de secours déchargées), vous devrez télécharger à nouveau le projet. Les fréquences d'horloge de la RAM peuvent également dériver pendant cette opération ; il est donc conseillé de régler l'heure sur les deux processeurs après le chargement. Défauts de l'esclave DP externe en mode redondant Ça me rend dingue ! Le système redondant fonctionne parfaitement, mais un périphérique esclave DP (peut-être un ET 200M ou un rack d'E/S distant) apparaît comme défaillant sur un canal, mais pas sur l'autre.Cause première : le maître DP d'un processeur a perdu la connexion avec l'esclave, l'a rétablie, et maintenant l'esclave est affecté au mauvais maître. Les deux processeurs ne parviennent pas à s'accorder sur le maître qui gère cet esclave.Correction à l'étape 7 : accédez à la configuration matérielle et vérifiez les propriétés de redondance du périphérique esclave DP. Assurez-vous qu'il est configuré sur Maître DP redondant. S'il est configuré sur un emplacement maître spécifique, modifiez-le. Redémarrez ensuite le périphérique esclave.Après tout remplacement d'un automate esclave DP dans un système redondant, il est impératif de réaffecter cet automate aux deux maîtres. La procédure de remplacement décrite dans le manuel est la suivante : débranchez l'automate, remplacez-le, rebranchez-le, puis utilisez Configuration matérielle > Automate > Téléchargement vers module pour l'automate DP. Si cette opération n'est pas effectuée sur les deux maîtres, l'automate fonctionnera pour un seul maître et sera défaillant pour l'autre. Quand remplacer le processeur lui-même Le remplacement du processeur (414H, 417H, etc.) est rare, mais il arrive. Voici quand je me décide :· Le processeur s'arrête avec un code d'erreur interne qui ne disparaît pas après une réinitialisation de la mémoire.· Plusieurs modules d'E/S sur le même processeur n'affichent aucune connexion, mais le fond de panier est fonctionnel.· La LED INTF reste allumée en permanence même après une nouvelle mise à jour OB1.· Vous constatez une panne d'E/S distribuées sur un processeur, mais l'autre processeur communique correctement avec les mêmes esclaves.Remplacement du processeur dans un système H : isolez le processeur fonctionnel, retirez le processeur défectueux, installez le nouveau, réglez le sélecteur de mode sur MRES et maintenez-le enfoncé pendant neuf secondes (jusqu'à ce que la LED STOP cesse de clignoter et reste allumée), puis réglez-le sur RUN. Le processeur fonctionnel téléchargera automatiquement les données système sur le nouveau processeur. Laissez le processus se terminer. Ne l'interrompez pas. Cela prend entre deux et cinq minutes selon la taille du programme.L'erreur que je constate : certains remplacent le processeur sans vérifier la version du firmware. Si le nouveau processeur a un firmware différent de l'ancien, la redondance ne sera pas assurée. Il est donc impératif de toujours vérifier la version du firmware du 6ES7 400 dans la mémoire tampon de diagnostic avant de commander un remplacement. Correspondance du numéro de pièce du module de synchronisation Un point qui vous coûtera des heures : les références des modules de synchronisation doivent correspondre sur les deux unités centrales. Si le rack 0 possède un module 6ES7 960-1AA04 et le rack 1 un module 6ES7 960-1AB04, la synchronisation système échouera. Peu importe si la documentation indique une compatibilité : sur le terrain, ce n’est pas le cas. Utilisez des modules identiques.Il en va de même pour la longueur des fibres. Si un câble mesure 1 mètre et l'autre 10 mètres, la différence de synchronisation du signal peut entraîner une perte de synchronisation lors des cycles de balayage longs. Utilisez la même longueur pour les deux liaisons. Résumé des étapes pratiques de diagnostic Lorsque j'entre dans une usine présentant un système H défectueux, voici ma procédure :1. Observez les voyants des deux processeurs. Notez l'état de chaque voyant.2. Lisez le tampon de diagnostic sur le processeur unique (celui qui est encore en cours d'exécution).3. Lire le tampon de diagnostic sur le processeur défaillant.4. Vérifiez les voyants du module de synchronisation sur les deux racks.5. Vérifiez les voyants d'alimentation et de batterie.6. Écoutez le bruit des alimentations des ventilateurs. Si l'un d'eux est défectueux, remplacez son alimentation immédiatement.Le journal de diagnostic contient 90 % des informations nécessaires. Ne devinez pas. Lisez-le attentivement.La plupart des problèmes des S7-400H ne proviennent pas des processeurs. Les modules de synchronisation, les alimentations, les modules IM et les câbles à fibre optique tombent en panne bien avant l'automate principal. Prévoyez des pièces de rechange pour les composants coûteux (modules de synchronisation et modules IM), car attendre trois jours pour un module 6ES7 960-1AA04 de remplacement vous coûtera plus cher que d'en avoir un en stock.Et vérifiez ces batteries à chaque intervention de maintenance préventive. Une batterie de secours déchargée transforme une coupure de courant de deux minutes en une remise en marche de quatre heures.-------------------------------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
  • Dépannage des automates programmables ABB AC500 : Réponses aux problèmes les plus courants rencontrés sur le terrain
    Dépannage des automates programmables ABB AC500 : Réponses aux problèmes les plus courants rencontrés sur le terrain Jul 27, 2026
     Le ABB La plateforme AC500, séries PM5xx, PM58x et PM59x, est utilisée dans les stations d'épuration, les systèmes d'automatisation des bâtiments et les lignes de production en Europe et au Moyen-Orient. Sur le terrain, les techniciens rencontrent les mêmes pannes prévisibles. Pourquoi mon processeur AC500 ne démarre-t-il pas ? Un processeur défectueux au démarrage peut être dû à quatre facteurs.Alimentation électrique en premier. Les modules d'alimentation de la série TA521 nécessitent une entrée 24 V CC propre. Vérifiez la LED verte en façade du module. Si elle est éteinte, il n'y a pas d'entrée CC, la tension d'entrée est inférieure à 19,2 V ou le module est défectueux. Mesurez directement aux bornes avec un multimètre. Ne vous fiez pas au voyant du panneau.Corruption du chargeur de démarrage. Ce problème, moins fréquent, survient sur les processeurs PM582 après une mise à jour du firmware ayant échoué ou une coupure de courant pendant la mise à jour. La LED d'alimentation du processeur s'allume, mais rien d'autre ne se produit. Rechargez le firmware via le lecteur de carte SD à l'aide d'Automation Builder. Si cette opération échoue, le processeur nécessite une reprogrammation du chargeur de démarrage par ABB.Problèmes de carte mémoire. Sur les PM591 et PM592, utilisez une carte SD formatée en FAT32 avec une image firmware valide. Une carte provenant d'un autre automate ou une carte corrompue empêchera tout démarrage. Retirez la carte et essayez de démarrer sans elle. Si le processeur démarre, la carte est en cause.Position du commutateur MARCHE/ARRÊT. Cela paraît évident, mais nous avons déjà expliqué cela à des ingénieurs à plusieurs reprises. Si le commutateur est en position ARRÊT, le processeur s'allume mais n'exécute pas le programme. Déplacez-le sur MARCHE pour redémarrer l'ordinateur.---Que signifient les différents motifs de clignotement de la LED sur un PM582 ? La LED d'état du PM582 vous indique précisément quel est le problème si vous connaissez le code de flash :Motif LED | Signification | ActionVert fixe | Fonctionnement normal | RienClignotement vert (lent) | Mode ARRÊT | Vérifiez l'état du commutateur MARCHE/ARRÊT ou du programmeClignotement rouge, 2 clignotements puis pause | Panne matérielle | Le processeur doit être remplacéClignotement rouge, 3 clignotements puis pause | Erreur de bus | Vérifiez le module de fond de panier TA523 et les connexions du bus d'E/SClignotement rouge, 4 clignotements puis pause | Erreur de programme, délai de surveillance dépassé | Vérifier le temps de cycle et la logique du programmeRouge fixe | Panne fatale | Le processeur est probablement hors service, remplacez-leLe clignotement en trois étapes (erreur de bus) est souvent source de confusion. On pense généralement que le processeur est défectueux, mais il s'agit presque toujours d'un problème de fond de panier ou d'un module d'E/S mal connecté. Réinsérez le fond de panier TA523 et tous les modules d'E/S connectés, puis redémarrez l'ordinateur. Si le clignotement en trois étapes persiste, commencez par remplacer le TA523. C'est moins cher qu'un processeur.Quatre clignotements (erreur de programme) indiquent que le chien de garde s'est déclenché. Accédez à Automation Builder et vérifiez la configuration de la tâche. Votre temps de cycle dépasse la limite configurée pour le chien de garde. Augmentez le délai du chien de garde ou optimisez votre code. Recherchez les boucles infinies dans ST, les étiquettes de saut oubliées dans LADDER ou les étapes SFC qui ne se terminent jamais.---Pourquoi ne puis-je pas me connecter via Ethernet à mon AC500 ? Les problèmes de connexion Ethernet constituent le deuxième souci le plus fréquent.Adresse IP incorrecte. L'adresse IP par défaut des routeurs PM5xx est 192.168.0.10. Si elle a été modifiée ou si votre ordinateur portable se trouve sur un sous-réseau différent, la connexion sera impossible. Mettez le processeur en mode STOP, connectez-vous directement avec un câble croisé (la plupart des cartes réseau modernes prennent en charge l'auto-MDIX, mais pas toutes), puis analysez le réseau avec l'outil de découverte réseau d'Automation Builder.Incompatibilité de sous-réseau. Votre ordinateur portable utilise peut-être le réseau 192.168.1.x tandis que l'automate programmable utilise le réseau 192.168.0.x. Attribuez à votre ordinateur portable une adresse IP statique dans la même plage : 192.168.0.100 avec le masque de sous-réseau 255.255.255.0.Le pare-feu bloque des ports. Automation Builder utilise les ports TCP 6681 et 6682 pour communiquer. Le pare-feu Windows Defender ou les logiciels de sécurité d'entreprise les bloquent souvent. Ajoutez une règle de trafic entrant pour les autoriser. Vérifiez également que l'automate programmable n'est pas connecté à un commutateur administrable avec la sécurité des ports activée.Dommages à la couche physique. Les environnements industriels mettent à rude épreuve les connecteurs RJ45. Vibrations, humidité, brouillard d'huile : tous ces éléments dégradent les câbles Ethernet. Essayez un câble en bon état. Si la LED de liaison du port Ethernet du processeur ne s'allume pas lorsque vous branchez le câble, remplacez-le. Si elle ne s'allume toujours pas, le port est peut-être endommagé. Utilisez le second port Ethernet si votre processeur en possède un, ou ajoutez un module Ethernet CM574.---Mes mesures d'entrée analogiques sont complètement erratiques -- quel est le problème ? Les valeurs analogiques qui dérivent ou fluctuent fortement sur un module TA521-AI4 ou TA522-AI8 sont des problèmes de câblage ou de configuration, et non un mauvais module.Problèmes de boucle 4-20 mA. La cause la plus fréquente est un fil coupé dans la boucle. Vérifiez la continuité entre l'émetteur et le module d'acquisition d'images. Ensuite, vérifiez l'alimentation de la boucle. Si l'émetteur est alimenté par la boucle, l'alimentation 24 V doit être présente et stable. Une coupure de seulement 50 ms provoque une variation brusque de la mesure. Utilisez une résistance de précision (250 ohms) connectée aux bornes d'entrée et mesurez la tension. Une tension continue de 1 à 5 V aux bornes de la résistance indique une boucle 4-20 mA fonctionnelle.Boucles de masse. Lorsque l'émetteur et l'automate programmable sont alimentés par des sources différentes ou sont reliés à la terre par des points différents, des boucles de masse introduisent du bruit dans le signal. Utilisez des modules d'interface analogique isolés ou installez un isolateur de signal entre l'émetteur et l'entrée de l'automate programmable.Erreur de mise à l'échelle dans Automation Builder. Chaque module analogique nécessite des paramètres de mise à l'échelle corrects. Si vous avez configuré une entrée 4-20 mA comme 0-10 V ou défini une plage d'unités incorrecte (par exemple, 0-100 PSI au lieu de 0-250 PSI), les mesures sembleront erronées, mais le module fonctionnera correctement. Vérifiez la configuration du module dans Automation Builder, sous l'onglet « Mappage des E/S ».Réglages des filtres. Les modules AC500 AI sont dotés de filtres numériques configurables. Si la constante de temps du filtre est trop faible, vous constaterez du bruit électrique. Si elle est trop élevée, vous ne détecterez pas les variations réelles du processus. Commencez par 50 ms et ajustez ensuite.Tension de mode commun. Sur le TA521-AI4, la tension de mode commun maximale est de 30 V CC entre n'importe quelle entrée et la masse (AGND). Si votre émetteur est référencé à une masse différente, cette valeur peut être dépassée et entraîner des mesures erratiques. Reliez toutes les masses analogiques en un seul point.---Mon programme se télécharge, mais l'automate programmable s'arrête immédiatement. Le programme se charge correctement, puis le processeur tombe à l'arrêt.Configuration matérielle manquante. Votre programme fait référence à des modules d'E/S physiquement absents, ou la configuration du fond de panier dans Automation Builder ne correspond pas à celle du matériel présent sur les rails. Ouvrez la configuration matérielle et comparez-la avec le matériel réel. Si vous avez remplacé un TA521 par un TA522 ou déplacé des modules vers d'autres emplacements, la configuration est invalide.Dépassement de capacité de la tâche / Délai d'attente du chien de garde. Le programme se compile et se charge, mais le temps d'exécution dépasse le délai d'attente du chien de garde. Cela se produit lorsque vous ajoutez un bloc fonctionnel complexe, comme une boucle PID à temps d'exécution rapide, qui n'existait pas dans le programme précédent. Vérifiez la configuration de la tâche et augmentez le délai d'attente, ou optimisez le bloc de code incriminé.Division par zéro ou exception non gérée. En ST et LADDER, le processeur plante en cas de division par zéro, de pointeur invalide ou d'accès hors limites à un tableau. Aucun gestionnaire d'exceptions automatique n'est prévu. Le processeur s'arrête. Il est donc impératif d'effectuer une vérification des limites avant toute opération mathématique. En ST, vérifiez que le diviseur n'est pas nul avant la division. En LADDER, utilisez des blocs de comparaison avant les fonctions mathématiques.Forcer les sorties à l'arrêt. Si des sorties numériques sont forcées en ligne et que vous chargez un nouveau programme, cet état peut entrer en conflit avec la nouvelle logique. Supprimez toutes les forçages avant le chargement. Dans Automation Builder, accédez à la vue des forçages et supprimez tous les forçages, puis téléchargez le programme.---Où puis-je encore me procurer des modules AC500 de rechange ? La plateforme AC500 a connu plusieurs phases de cycle de vie. Certains modules sont encore actifs ; d’autres sont abandonnés.Pour les modèles actuels (PM591, PM592, CM574), veuillez contacter directement ABB. Cependant, les délais de livraison peuvent atteindre 8 à 16 semaines pour les modèles plus anciens. Les modèles PM571, PM582, CM571 et plusieurs variantes de la série TA521 ne sont plus commercialisés.Les distributeurs de pièces d'automatisation comme Rexel, Sonepar et les entreprises spécialisées en automatisation industrielle proposent encore des pièces neuves d'époque (NOS). Les prix varient considérablement. Consultez plusieurs sources.Des fournisseurs spécialisés comme tztechio.com proposent des modules AC500 d'occasion testés et des surplus neufs, notamment les modèles plus difficiles à trouver comme le PM582 et le CM571.Modules abandonnés que vous aurez du mal à trouver en remplacement :· PM571· PM582· CM571· Série TA521 (plusieurs variantes, mais les TA521-ETH et TA521-AI4 sont encore plus disponibles que les autres)· Modules de fond de panier plus anciensSi vous concevez un nouveau système ou remplacez un processeur défectueux, privilégiez un PM591 ou un PM592 plutôt qu'un PM582. Ils sont actuellement en production et plus facilement disponibles.---Puis-je utiliser un AC500 avec des variateurs ABB plus anciens ? Oui. L'AC500 communique avec les anciens variateurs ABB via le protocole Modbus RTU série.Modbus RTU via CM572. Le module de communication série CM572 offre des ports RS-232 et RS-485. Configurez-le comme maître Modbus dans Automation Builder. Connectez les bornes RS-485 (A+/B-) au port Modbus du variateur. Veillez à l'utilisation des résistances de terminaison : activez-les uniquement aux deux extrémités physiques du bus.Les variateurs ACS350 et ACS355 prennent en charge Modbus RTU nativement. Le groupe de paramètres 53 (configuration Modbus) définit l'identifiant de station, le débit en bauds et la parité. Ces paramètres doivent correspondre à la configuration du CM572. Paramètres courants : 19 200 bauds, 8 bits de données, parité paire, 1 bit d'arrêt.Bibliothèque DriveAP. ABB fournit la bibliothèque de blocs fonctionnels DriveAP pour Automation Builder. Elle gère la communication Modbus avec les variateurs ABB sans nécessiter l'écriture de code Modbus brut. Il suffit d'insérer un bloc DriveAP, de configurer l'identifiant du variateur et de lire/écrire les paramètres par index.Les variateurs ACS580 et ACS880 fonctionnent également via Modbus RTU, mais ils prennent aussi en charge les bus de terrain Ethernet si vous disposez d'un CM574 ou du port Ethernet intégré au processeur. Pour les nouvelles installations, privilégiez Modbus TCP à RTU : il est plus rapide, facilite le dépannage et réduit les problèmes de câblage.---Résumé La plupart des pannes des AC500 se classent en quelques catégories : problèmes d'alimentation, incompatibilités de configuration, problèmes de câblage et durée de vie des modules. Ayez toujours une carte mère TA523 de rechange sous la main. C'est le point de défaillance le plus fréquent après l'alimentation. En cas de doute, fiez-vous au code de clignotement de la LED du processeur pour identifier la source du problème.Pour en savoir plus sur les produits d'automatisation ABB, consultez nos guides sur les plateformes PLC ABB, les principes fondamentaux des PLC, les variateurs de fréquence et les systèmes d'automatisation industrielle.-------------------------------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
  • Allen-Bradley PLC-5 : Guide de fin de vie, options de remplacement et où trouver des pièces détachées
    Allen-Bradley PLC-5 : Guide de fin de vie, options de remplacement et où trouver des pièces détachées Jul 22, 2026
     Le téléphone a sonné à 23 heures un mardi. Dans un entrepôt frigorifique, le système de réfrigération à l'ammoniac s'est mis en sécurité, la température des produits grimpant en flèche. Le PLC-5 affichait une LED rouge fixe PROC et aucune tentative de redémarrage n'a permis de le redémarrer. J'ai installé un 1785-L80B de rechange, rechargé le programme depuis une disquette et remis le système de réfrigération en marche avant même que la première palette de viande congelée ne commence à ramollir. Ce processeur avait fonctionné sans interruption pendant quatorze ans. Il a choisi cette nuit-là pour rendre l'âme.La gamme PLC-5 n'est plus produite depuis des années. Les dernières commandes sont closes. Cependant, le parc installé est considérable et ces systèmes ne tombent pas en panne selon un calendrier compatible avec votre budget. Pourquoi les usines utilisent-elles encore des systèmes PLC-5 ? Le remplacement d'un système de contrôle opérationnel coûte une fortune et nécessite l'arrêt de la production. Un automate programmable PLC-5 pilote un réacteur discontinu qui fabrique le même produit depuis 1997 ; le programme est optimisé, les opérateurs le maîtrisent et le responsable de production n'est pas disposé à entreprendre une migration susceptible d'entraîner des semaines de retard de mise en service.Le rack d'E/S 1771 et les processeurs 1785 ont été conçus à une époque où Rockwell privilégiait la robustesse. Connecteurs de fond de panier plaqués or. Châssis en acier épais. Un 1771-PS7 de 1992 fonctionne encore correctement si ses condensateurs ne sont pas desséchés.J'ai vu des systèmes PLC-5 gérer des entraînements de tables d'aciéries, le séquençage de lots chimiques, la commande de vannes de pipelines et la moitié des lignes de transfert automobiles construites dans les années 1990. La demande d'investissement pour une migration reste lettre morte, en attente d'une panne catastrophique ou d'un exercice budgétaire qui n'arrivera jamais. Modes de défaillance courants Après plus de vingt ans d'expérience dans ce domaine, voici ce qui dysfonctionne réellement — et non ce que le manuel décrit comme pouvant théoriquement dysfonctionner. Pannes d'alimentation (1771-PS7) Le 1771-PS7 fournit une tension continue de 5 V et 24 V au fond de panier. Les condensateurs électrolytiques internes ont une durée de vie limitée : environ sept à dix ans dans un panneau ventilé. Dans une armoire étanche fonctionnant à une température ambiante de 50 °C, ces condensateurs deviennent hors spécifications en cinq ans.Symptômes d'une PS7 défaillante :· Les défauts intermittents du rack disparaissent lors du cycle d'alimentation.· LED d'alimentation clignotante ou faiblement allumée· Erreurs de communication d'E/S inexpliquées sur des emplacements spécifiques· Tension d'alimentation de 5 V inférieure à 4,75 V mesurée au multimètreEn cas de panne complète du PS7, tout le système s'éteint. J'ai toujours un 1771-PS7 de rechange dans mon camion.Le PS7 présente une signature de défaillance distincte selon la tension secteur. Sur 120 V/60 Hz (Amérique du Nord), les diodes de redressement ont tendance à tomber en panne avant les condensateurs. Sur 230 V/50 Hz (Europe, Moyen-Orient), ce sont les condensateurs de filtrage d'entrée qui lâchent en premier : la tension RMS plus élevée sollicite davantage le diélectrique. Produit conforme aux normes de certification CE et UL. Perte de RAM sauvegardée par batterie Les processeurs 1785 utilisent une pile au lithium de 3,6 V (1770-XY) pour conserver le programme utilisateur en mémoire SRAM lorsque l'alimentation secteur est coupée. En dessous d'environ 3,0 V, le processeur active un voyant d'avertissement relatif à la pile. En dessous de 2,5 V, le processeur est complètement déchargé.Détail crucial : la batterie se décharge plus rapidement lorsque le processeur est allumé que lorsqu’il est éteint. Un 1785-L80B fonctionnant en continu épuise sa batterie en douze à dix-huit mois, soit environ la moitié de la durée de vie d’une batterie de rechange identique utilisée hors tension.Remplacez la batterie de secours tous les douze mois, selon un calendrier précis. Inscrivez la date de remplacement à l'intérieur de la porte de l'armoire à l'aide d'un marqueur. J'ai constaté des pertes de programmes dans des centrales électriques car le responsable de la maintenance supposait que la batterie durait cinq ans. Or, ce n'est pas le cas pour un panneau fonctionnant en continu.Modèles de processeurs spécifiques à surveiller :· 1785-L80B — Processeur complet avec 256 Ko de mémoire. Consommation de batterie plus élevée en raison de la plus grande capacité de la mémoire SRAM. Vérifiez le voyant de la batterie tous les trois mois.· 1785-L40B — Processeur de milieu de gamme, 128 Ko de mémoire. Autonomie légèrement supérieure à celle du L80B.Lorsque le programme est perdu, vous avez besoin de trois choses : le fichier de sauvegarde (.RSP de RSLogix 5), le firmware du processeur correct et une connexion fonctionnelle pour le téléchargement. 1771 Défauts du module d'E/S Le module 1771-IBD utilise des isolateurs optiques dont la dégradation se produit avec le temps. Après quinze à vingt ans, le rapport de transfert du courant dérive. L'entrée ne détecte plus correctement l'état OFF : le processeur reçoit un niveau logique 1 lorsque l'appareil de terrain est hors tension. Remplacez le module dès que vous constatez des états ON fantômes.1771-OB (Sortie 24 V CC) — Les transistors Darlington peuvent être endommagés par un court-circuit ou un circuit ouvert. Un court-circuit en sortie maintient la charge sous tension même lorsque la logique indique l'arrêt. Le 1771-OB ne possède pas de fusible de sortie. Prévoyez des fusibles de rechange.1771-IXE (Thermocouple/Entrée millivolt) — Utilise un circuit intégré spécifique (ASIC) hybride, désormais obsolète. En cas de défaillance de l'ASIC, le module délivre des valeurs aléatoires ou se bloque sur une valeur fixe. Ces modules deviennent chers sur le marché de l'occasion, les stocks neufs d'époque étant épuisés. Compatibilité logicielle RSLogix 5 RSLogix 5 est le seul logiciel permettant de programmer et de dépanner les automates programmables de la famille PLC-5. Rockwell a cessé de commercialiser de nouvelles licences il y a plusieurs années. La version 8.20 est la dernière version disponible ; il s'agit d'une application 32 bits fonctionnant sous Windows 7 et Windows 10 en mode de compatibilité. La compatibilité avec Windows 11 est instable.Problèmes courants liés à RSLogix 5 en 2026 :· Communication DH+ via 1784-PCMK — La carte PCMCIA est obsolète. Le support des pilotes a cessé avec Windows 7. Les convertisseurs USB vers DH+ (1784-U2DHP) coûtaient entre 500 et 1 200 $ et ne sont plus commercialisés.· Téléchargement série DF1 — Nécessite un port RS-232 physique. Les adaptateurs USB à base de chipset FTDI sont les plus fiables. Les adaptateurs à base de Prolific peuvent entraîner des corruptions aléatoires.· Téléchargement Ethernet (1785-L80C/L80E) : méthode la plus fiable si votre processeur dispose d’un port Ethernet. Attribuez-lui une adresse IP statique, connectez-vous directement avec un câble croisé et utilisez la fonction « Qui est actif ».· Corruption du fichier programme — RSLogix 5 utilise un système de sérialisation. Si un fichier .RSP chargé ne se télécharge pas sur le processeur, créez un nouveau fichier et chargez d’abord les tables de données, puis le programme séparément.Utilisez un ordinateur portable dédié fonctionnant sous Windows 7 ou Windows 10 32 bits avec RSLogix 5 installé. Empêchez le service informatique de le mettre à jour. Ne le connectez pas à Internet. Options de remplacement : ControlLogix ou CompactLogix Vous devrez tôt ou tard migrer. Voici une analyse réaliste. Migration de ControlLogix Le remplaçant natif de PLC-5 est ControlLogix (série 1756-L8x). Rockwell propose un kit de migration qui convertit automatiquement la plupart des logiques à relais. Les logiques discrètes simples sont converties sans problème. Les boucles PID, les instructions MSG et les transferts par blocs (BTR/BTW) nécessitent une intervention manuelle.Coût : un châssis ControlLogix, un processeur, une alimentation et un module de communication coûtent entre 5 000 et 8 000 $ (prix catalogue). La migration complète d’une baie pour un système de taille moyenne (128 points d’E/S) coûte entre 30 000 et 60 000 $ (pièces et ingénierie). Migration CompactLogix CompactLogix (séries 5069-L3x ou 5069-L4x) est une alternative plus économique, à un prix de 2 000 à 4 000 $ par processeur. Les modules d'E/S 5069 coûtent environ 30 % de moins que les modules 1756.Compromis :· CompactLogix prend en charge moins de points d'E/S par châssis· Aucune interface DH+ ou E/S distantes intégrée — nécessite des modules de communication dédiés.· Le fond de panier 5069 ne prend pas en charge les modules adaptateurs 1771 ; toutes les nouvelles E/S sont nécessaires.Pour les systèmes PLC-5 de petite et moyenne taille (moins de 128 points d'E/S), CompactLogix est le choix idéal. Pour les grands systèmes comportant un nombre important d'E/S analogiques ou des réseaux ControlNet/RIO existants, ControlLogix simplifie l'intégration.La réalité des migrations Certains fournisseurs présentent la migration PAC comme un remplacement direct. Ce n'est pas le cas. Le fond de panier, les E/S, l'alimentation et l'environnement de programmation sont entièrement modifiés. Seul le câblage de terrain est conservé. Prévoyez un budget pour le remplacement complet du système. Où trouver des pièces détachées aujourd'hui Les composants PLC-5 et 1771 neufs d'époque disparaissent des circuits de distribution traditionnels. Rockwell ne les fabrique plus. Les stocks restants se trouvent chez les distributeurs indépendants et sur les marchés de surplus.Pour un approvisionnement optimal, privilégiez un spécialiste des pièces détachées pour l'automatisation industrielle disposant d'un stock testé. Sur tztechio.com, la catégorie Allen-Bradley propose une sélection de processeurs PLC-5, de modules d'E/S 1771, d'alimentations et de châssis, notamment les processeurs 1785-L80B et 1785-L40B, les modules d'E/S 1771-IBD et 1771-OB, ainsi que des modules difficiles à trouver comme l'entrée thermocouple 1771-IXE. Des pièces détachées pour d'autres plateformes PLC plus anciennes sont également disponibles. Que stocker maintenant Si vous gérez des systèmes PLC-5, les approvisionnements se raréfient chaque trimestre. Commande prioritaire :1. Alimentation 1771-PS7 — Point de défaillance le plus fréquent. Prévoir deux alimentations par châssis actif.2. Processeur 1785-L80B ou L40B — Un processeur de rechange pour deux systèmes. Privilégiez les unités testées avec circuit de batterie de secours vérifié.3. Piles 1770-XY — Achetez un lot de douze. Remplacez-les tous les douze mois dans tous les systèmes.4. 1771-IBD et 1771-OB — Deux de chaque par système. Taux de défaillance le plus élevé parmi les modules d'E/S.5. Modules d'entrée analogiques 1771-IXE ou autres — Un module de rechange par type. Les plus difficiles à trouver.6. Châssis 1771 — Un fond de panier de rechange par taille de système. Un châssis fissuré nécessite un recâblage complet.7. Support d'installation et licence RSLogix 5 — Si vous ne les possédez pas, procurez-vous une copie sous licence dès maintenant. En cas de panne de votre ordinateur portable de programmation, vous ne pourrez pas en installer un nouveau. Ce que cela signifie pour votre plante L'automate programmable PLC-5 ne sera pas réédité. Rockwell ne le remettra pas sur le marché. Chaque jour, les pièces détachées deviennent plus rares et plus chères. Le directeur d'usine qui affirme « nous migrerons l'année prochaine » le répète depuis cinq ans. L'unité centrale du système frigorifique que j'ai remplacée à 23 h ce mardi soir-là était la même que celle que l'usine prévoyait de remplacer en 2019.Prévoyez des pièces de rechange. Changez les batteries. Assurez la maintenance de votre ordinateur portable RSLogix 5. Et lorsque le budget pour une migration est disponible, effectuez-la avant la panne du PLC-5, et non après. Une migration maîtrisée est toujours préférable à un remplacement d'urgence.-------------------------------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
  • Automates programmables industriels (API) MICREX de Fuji Electric : Options de migration pour les systèmes en fin de vie
    Automates programmables industriels (API) MICREX de Fuji Electric : Options de migration pour les systèmes en fin de vie Jul 14, 2026
     Fuji Electric Fuji Electric a dominé l'automatisation industrielle au Japon et en Asie du Sud-Est pendant des décennies, grâce à sa gamme d'automates programmables MICREX installée dans des milliers d'usines des secteurs de l'agroalimentaire, de la manutention et du traitement de l'eau. Cependant, le paysage a évolué. Fuji Electric a regroupé sa gamme d'automates programmables autour des plateformes SPH5000 et SPH3000M, et les générations précédentes — les séries MICREX-SX SPH200/300/500, la gamme MICREX-NX et les premiers systèmes SPH1000 — sont toutes arrivées en fin de vie ou s'en approchent.Si vous exploitez une ligne de production basée sur l'un de ces contrôleurs anciens, vous êtes confronté à un dilemme industriel classique : continuer à vous approvisionner en pièces détachées d'occasion ou entreprendre un projet de migration. Aucune de ces solutions n'est sans risque. La réponse optimale dépend de la version spécifique de votre matériel, du nombre d'E/S, de votre tolérance aux temps d'arrêt et de votre plan de production à long terme.Voici les cinq questions qui reviennent le plus souvent lorsque les ingénieurs constatent que leur système Fuji MICREX n'est plus entièrement pris en charge. Les réponses sont spécifiques à chaque modèle et tiennent compte des solutions disponibles en 2026. 1. Quels modèles Fuji Electric MICREX sont obsolètes ? Fuji Electric a publié des avis officiels de fin de vie pour plusieurs familles MICREX. Voici la situation actuelle à la mi-2026 :Série MICREX-SX SPH200 (Produit discontinué – Aucun support constructeur)Le SPH200 était l'automate programmable modulaire d'entrée de gamme de Fuji dans la gamme MICREX-SX. Les modèles d'unité centrale comme le NP1FH-200 et le NP1PH-200 ne sont plus commercialisés depuis plus de dix ans. Fuji a cessé d'accepter les demandes de réparation pour ces unités centrales en 2019. Si vous utilisez un SPH200 sur votre ligne de production, vous utilisez déjà les stocks de pièces détachées disponibles chez le distributeur.Série MICREX-SX SPH300 (Produit abandonné – Support terminé)Le SPH300 (modèles CPU NP1FH-300, NP1PH-300, NP1PS-300) était le modèle milieu de gamme le plus performant de la famille MICREX-SX. Officiellement abandonné en 2020, le support technique de cinq ans après l'arrêt de sa production est désormais terminé dans toutes les régions. Au Japon et dans certaines parties de l'Asie du Sud-Est, la réparation en atelier pour les urgences peut encore être assurée par les distributeurs agréés disposant d'anciens stocks de cartes CPU de rechange, mais les délais d'attente sont passés de plusieurs semaines à plusieurs mois.Série MICREX-NX (Obsolète — Aucun support)La gamme MICREX-NX est antérieure à la gamme MICREX-SX et utilise un fond de panier et un format d'E/S totalement différents. Les modèles tels que les unités centrales NX-32, NX-64 et NX-128 ne sont plus produits depuis le début des années 2000. Les pièces détachées ne sont disponibles que par l'intermédiaire de revendeurs ou de grossistes.Série MICREX-SX SPH500 (Actif en fin de vie)Le SPH500 (modèles de processeur NP1PH-500 et NP1PS-500) partage le même format de fond de panier que les SPH1000 et SPH3000M, mais Fuji le remplace progressivement par le SPH5000M. Le support technique devrait cesser définitivement d'ici 2028. Fuji continue de fabriquer des modules de processeur de remplacement pour les contrats de garantie, mais le prix des unités neuves a augmenté de 30 à 40 % depuis 2023 en raison de la baisse des volumes de production.Série MICREX-SX SPH1000 (Prise en charge progressive)Le SPH1000 (modèles de processeur NP1PS-1000 et NP1PH-1000) assure la transition entre l'ancienne architecture MICREX-SX et l'architecture actuelle SPH5000. Fuji commercialise toujours ces processeurs, mais les délais de livraison pour les commandes en usine sont désormais de 12 à 16 semaines. Fuji recommande le SPH5000M comme solution de remplacement directe pour les nouveaux projets.Point clé : Si votre processeur est un SPH200 ou un SPH300, il n’est plus pris en charge par le fabricant. Les utilisateurs de SPH500 et SPH1000 disposent d’une fenêtre de migration de plus en plus courte : environ 12 à 24 mois selon leur région.---2. Puis-je remplacer un MICREX-SX par un SPH directement ? C'est la question qui revient le plus souvent de la part des ingénieurs en charge des lignes Fuji. Réponse courte : cela dépend de la génération du processeur.Compatibilité physique — Modules d'E/SBonne nouvelle : Fuji Electric a conservé le même format de fond de panier pour les familles SPH200, SPH300, SPH500, SPH1000, SPH3000M et SPH5000M. Vos modules d'E/S existants (modules d'entrée numériques comme le NP1X32-DC24, modules analogiques comme le NP1A04-AD et modules spécialisés comme le NP1CN1 (T-LINK), le NP1CN2 (FL-net) et le NP1CN3 (PROFIBUS)) peuvent être retirés de l'ancien rack et branchés directement dans un nouveau rack SPH5000M. Le protocole du bus d'E/S est électriquement compatible entre ces générations, ce qui permet un remplacement physique du seul processeur.Processeur et micrologiciel — Remplacement impossibleLe problème réside dans le module CPU et l'environnement de programmation. Un processeur SPH5000M (modèle NP1PS-5000M ou NP1PH-5000M) ne peut pas exécuter les fichiers de projet SX-Programmer compilés pour un SPH200 ou un SPH300 sans modifications importantes. Le jeu d'instructions s'est étendu d'une génération à l'autre. Les cartes mémoire des zones de communication T-LINK et FL-net ont été modifiées. La gestion des interruptions et la planification des tâches, qui fonctionnaient sur le SPH300, peuvent se comporter différemment sur le SPH5000M.Concrètement, cela signifie que vous pouvez conserver votre câblage de terrain, votre rack d'E/S, vos alimentations et vos modules de base. Vous devrez cependant réécrire la logique applicative en SX-Programmer standard ou dans l'environnement plus récent NP (Nano Programming) et la revalider.Chemin pratique sans réservationLa méthode de migration la plus simple consiste à passer du SPH1000 au SPH5000M. Si vous utilisez un SPH1000 avec des projets SX-Programmer standard compilés sous la version 6.x ou ultérieure, la conversion implique de recompiler le projet, de vérifier la configuration de communication et de remplacer le module CPU. Pour les utilisateurs de SPH200/300 exécutant des projets SX-Programmer plus anciens (versions 3.x/4.x), une réécriture complète du programme est nécessaire.---3. Quels logiciels de programmation fonctionnent avec les automates programmables Fuji anciens et nouveaux ? La compatibilité logicielle est souvent un facteur déterminant lors d'une migration MICREX. Utiliser une version logicielle incorrecte peut corrompre les fichiers de projet ou empêcher toute communication avec le processeur.Programmeur SX (Héritage — SPH200/300/500)Le logiciel SX-Programmer d'origine, généralement les versions 3.x à 5.x, est le seul capable de compiler et de télécharger la logique sur les processeurs SPH200 et SPH300. Il fonctionne sous Windows XP à Windows 7 (32 bits). Son installation sur Windows 10 ou 11 nécessite une machine virtuelle. La communication s'effectue via le protocole de bus SX par RS-232C ou par adaptateur USB-série avec le câble NP1W-CN1. Pour la maintenance d'une gamme SPH200 ou SPH300, il est recommandé de disposer d'un PC dédié sous Windows 7 équipé de SX-Programmer version 5.2 ou ultérieure.Programmeur SX standard (Transition — SPH1000/SPH3000M)Les versions 6.x et 7.x de SX-Programmer prennent en charge les firmwares SPH1000, SPH3000M et les premières versions du SPH5000M. Ce logiciel fonctionne sous Windows 7 et Windows 10 (64 bits) et utilise un format de fichier projet différent (.sxp au lieu de l'ancien format .sxc). Les projets créés avec les versions 3.x et 4.x doivent être recréés manuellement ; il n'existe pas d'utilitaire de conversion automatique. Cette version introduit également les fichiers de configuration pour les modules EtherNet/IP et PROFINET. Si votre système existant utilisait T-LINK ou FL-net, vous devrez reconfigurer entièrement les paramètres de communication.Logiciel NP (Nano Programming) (Actuel — SPH5000M)L'environnement de programmation actuel de Fuji Electric, le logiciel NP, prend en charge les SPH5000M et SPH3000M avec le dernier firmware. Il fonctionne sous Windows 10 et Windows 11 (64 bits) et propose des éditeurs de texte structuré (ST), de schémas à contacts (LD) et de diagrammes fonctionnels (FBD). Le logiciel NP n'est pas compatible avec les processeurs SPH200, SPH300 et SPH500 ; la connexion à ces anciens processeurs échouera lors de l'établissement de la liaison. Les projets NP ne sont pas rétrocompatibles avec le programmeur SX standard.Processeur hérité | Logiciels requis | Chemin de migrationSPH200/300 | SX-Programmer V3-V5 | Réécriture complète en SX-Programmer standard ou NPSPH500 | SX-Programmer V5+ | SX-Programmer standard V6/V7 → exportation vers NPSPH1000 | Programmeur SX standard V6/V7 | Recompiler dans NP + revaliderSPH5000M | Logiciel NP (actuel) | Plateforme actuelle — aucune migration nécessaire---4. Quel est le coût de la migration par rapport à l'approvisionnement en pièces d'occasion ? C’est au niveau du coût que les chiffres deviennent concrets – et rarement aussi nets que le laissent entendre les brochures des fournisseurs.Approvisionnement en pièces d'occasion : la voie à court termeSur le marché de l'occasion, un processeur SPH300 (NP1PH-300) se vend entre 150 et 400 dollars, selon son état et sa révision. Un processeur SPH500 d'occasion coûte entre 350 et 700 dollars. Les modules d'E/S sont moins chers : de 30 à 80 dollars pour les entrées numériques et de 80 à 200 dollars pour les modules analogiques.Le calcul semble avantageux pour un simple remplacement de processeur. Le risque réside dans l'achat d'un composant dont la durée de fonctionnement est inconnue, stocké dans des conditions non contrôlées, sans garantie autre que celle d'un test de mise sous tension. Nous avons constaté que des clients recevaient des processeurs avec des contacts de batterie corrodés, des versions de firmware obsolètes ou des modules ayant réussi un test en laboratoire mais tombant en panne après trois semaines de vibrations de production. Si votre ligne de production fonctionne 24 h/24 et 7 j/7 et que chaque heure d'arrêt coûte plus de 5 000 $, une seule panne inattendue d'un processeur d'occasion anéantit toutes les économies escomptées.Migration — La voie à long termeLa migration complète d'un SPH300 vers un SPH5000M coûte généralement entre 8 000 et 18 000 $ par armoire pour le matériel (processeur, carte mémoire, alimentation, modules de communication). La main-d'œuvre pour la programmation, la remise en état des panneaux et la mise en service ajoute entre 5 000 et 12 000 $ par armoire, selon la complexité du programme.Pour une unité de traitement alimentaire de 256 points d'E/S équipée d'un SPH500, prévoyez un budget de 15 000 $ à 20 000 $ pour une migration complète. Pour une ligne de traitement d'eau de 512 points avec plusieurs unités centrales SPH300 sur T-LINK, comptez entre 25 000 $ et 40 000 $.Le calcul du seuil de rentabilitéLe seuil de rentabilité est atteint lorsqu'un processeur critique a été remplacé plus d'une fois. Imaginez : vous achetez un SPH300 d'occasion pour 350 $, il fonctionne 14 mois, tombe en panne, et vous en achetez un autre pour 400 $ plus 150 $ de frais de livraison express – vous arrivez à 900 $ sans aucune garantie que le troisième appareil dure plus longtemps. À ce stade, le coût de la migration apparaît comme un investissement dans la fiabilité.Pour les usines utilisant des systèmes MICREX-NX, le recours à des pièces d'occasion est la seule option, Fuji ne fabriquant plus de composants compatibles. La migration nécessite le remplacement complet du fond de panier et de l'infrastructure d'E/S, ce qui porte le coût à plus de 30 000 $ par armoire.Facteurs régionauxAu Japon et en Asie du Sud-Est, les pièces détachées d'occasion pour Fuji MICREX sont 15 à 25 % moins chères qu'en Amérique du Nord ou en Europe, ce qui s'explique par un parc installé plus important. Au Moyen-Orient, notamment aux Émirats arabes unis, en Arabie saoudite et au Qatar, dans les usines agroalimentaires, les pièces de rechange Fuji sont vendues avec une prime de 30 à 40 %, car la plupart doivent être importées du Japon ou de Singapour, avec des délais de livraison de 4 à 6 semaines.---5. Où puis-je trouver des pièces de rechange pour les anciens systèmes MICREX ? Lorsque le support technique du fabricant s'épuise, le marché secondaire devient indispensable. C'est là que les ingénieurs se procurent les pièces détachées Fuji MICREX en 2026.Fournisseurs spécialisés de pièces d'automatisationPour un large choix d'unités centrales Fuji MICREX, de modules d'E/S, d'alimentations et de modules de communication, le mieux est de vous adresser à un fournisseur spécialisé en pièces d'automatisation industrielle comme TZ Techio. Ce fournisseur propose des composants neufs d'époque et des composants d'occasion testés pour les familles SPH200, SPH300, SPH500, SPH1000 et SPH3000M. Chaque module est généralement testé avant sa mise en vente et une garantie de 30 jours est offerte.Courtiers en surplus japonaisDes entreprises comme Nippon Avionics et Marubun, ainsi que les grossistes régionaux d'Osaka et de Nagoya, sont les principaux distributeurs d'équipements Fuji mis hors service. Les prix sont compétitifs en achat direct, mais la maîtrise du japonais et le recours à un transitaire sont indispensables. Prévoyez une quantité minimale de commande de 3 à 5 unités pour les processeurs.Plateformes d'enchèresYahoo! Japan Auctions et Mercari Japan sont les plateformes les plus importantes pour le marché des pièces détachées d'occasion Fuji MICREX, mais elles nécessitent le recours à un service d'achat par procuration (Buyee, FromJapan). Nous estimons que 60 à 70 % des pièces détachées d'automates programmables Fuji d'occasion transitent par le marché japonais avant d'être mises en vente à l'international. Lorsqu'un module arrive sur eBay ou Alibaba, son prix a généralement augmenté de 50 à 100 %.Que stockerSi vous prévoyez de maintenir en fonctionnement un système MICREX existant pendant encore 3 à 5 ans, priorisez :1. Module CPU — le plus sujet aux pannes et le plus difficile à approvisionner au fil du temps2. Module de secours par batterie (à pile CR123A) — vieillit en stock et tombe en panne silencieusement3. Modules de communication (T-LINK NP1CN1, FL-net NP1CN2) — aucun équivalent disponible4. Module d'alimentation — les condensateurs électrolytiques vieillissent indépendamment de la durée de fonctionnement---Guide de décision : Migrer ou s’approvisionner en pièces de rechange ? Utilisez ce tableau pour évaluer votre situation particulière. Il n'existe pas de solution unique applicable à toutes les plantes.Factor | Migration vers SPH5000M | Pièces d'occasionProcesseur actuel | SPH500 ou plus récent | SPH200/300 ou MICREX-NXNombre d'E/S | 128+ points | Moins de 128 pointsCriticité de la ligne | Disponibilité 24h/24 et 7j/7 requise | Ligne non critique ou de secoursFenêtre d'assistance | Besoin de garantie et d'assistance constructeur | Tolérance aux interruptions de service imprévuesHorizon budgétaire | Retour sur investissement de plus de 5 ans en termes de fiabilité | Horizon de 12 à 18 moisGéographie | Amérique du Nord, Europe, Moyen-Orient | Japon, Asie du Sud-Est (bonne disponibilité des pièces)État du logiciel | SX-Programmer standard V6+ installé | SX-Programmer V3-V5 installéPrix ​​d'un processeur de rechange | Non applicable (neuf) | Moins de 300 $ l'unitéTolérance au risque | Faible — ne peut absorber les défaillances aléatoires | Élevée — peut effectuer des remplacements et se rétablirPour les usines utilisant des CPU SPH200 ou SPH300 avec moins de 128 points d'E/S sur des lignes non critiques, l'approvisionnement en pièces d'occasion est envisageable pour les 18 à 24 prochains mois. Constituez un stock de deux CPU de rechange, de quelques modules d'E/S et de batteries de secours. Surveillez le marché des surplus chaque trimestre : les prix des CPU SPH300 augmentent de 8 à 12 % par an en raison de la diminution de l'offre.Dans tous les autres cas de figure, notamment pour les utilisateurs de SPH500 ou SPH1000 en Amérique du Nord, au Moyen-Orient ou en Europe, la migration vers le SPH5000M s'avère plus avantageuse. Le temps disponible pour une migration planifiée et ordonnée se réduit. Si vous recherchez des pièces détachées Fuji MICREX spécifiques ou souhaitez comparer les prix des modules neufs d'époque, consultez la catégorie PLC chez TZ Techio ou explorez l'ensemble du catalogue d'automatisation industrielle. Un approvisionnement fiable en matériel existant, ou une stratégie de migration claire vers les plateformes actuelles, fait toute la différence entre une mise à niveau planifiée et un arrêt d'urgence.-----------------------------------------------------------------------------------------------------------------🏢 À propos de TZ Tech TZ Tech est un fournisseur de premier plan de composants pour l'automatisation industrielle, l'électricité, l'instrumentation et les télécommunications. Nous nous spécialisons dans l'approvisionnement en stock de distributeurs prêts à expédier, ce qui nous permet d'offrir des prix très compétitifs et des délais de livraison courts. Grâce à notre vaste inventaire, nous pouvons même nous procurer des pièces rares et obsolètes, difficiles à trouver ailleurs. 🛡️ Notre engagement qualité Nous savons que la qualité est votre priorité absolue. Chaque composant est soumis à un processus de sélection et d'inspection rigoureux afin que vous puissiez acheter en toute confiance. Pour les pièces anciennes ou obsolètes, nous privilégions la transparence et vous fournirons toujours un rapport honnête et précis sur l'état du produit. De plus, toutes nos pièces neuves sont couvertes par une garantie complète d'un an. ✉️ Contactez-nous  Vous avez un projet ou besoin d'une pièce ? Envoyez-nous votre demande dès aujourd'hui ! Notre équipe s'engage à vous répondre rapidement, sous 6 heures (hors week-end).
1 2 3 4 5
Un total de 5pages
S'abonner

Continuez à lire, restez informé, abonnez-vous et nous vous invitons à nous dire ce que vous en pensez.

soumettre
droits d'auteur 2026 @ TZ TECH Co., LTD. .Tous les droits sont réservés Clause de non-responsabilité: Nous ne sommes pas un distributeur autorisé ou un distributeur du fabricant du produit de ce site Web. Le produit peut avoir des codes de date plus anciens ou être une série plus ancienne que celle disponible directement auprès de l'usine ou des revendeurs agréés. Étant donné que notre société n'est pas un distributeur autorisé de ce produit, la garantie d'origine du fabricant ne s'applique pas. Bien que de nombreux produits DCS PLC aient un micrologiciel déjà installé, notre société ne fait aucune déclaration quant à savoir si un produit DSC PLC aura ou non un micrologiciel et , s'il dispose d'un micrologiciel, si le micrologiciel correspond au niveau de révision dont vous avez besoin pour votre application. Notre société ne fait également aucune déclaration quant à votre capacité ou votre droit de télécharger ou d'obtenir autrement le micrologiciel du produit auprès de notre société, de ses distributeurs ou de toute autre source. Notre société ne fait également aucune déclaration quant à votre droit d'installer un tel micrologiciel sur le produit. Notre société n'obtiendra ni ne fournira de micrologiciel en votre nom. Il est de votre obligation de respecter les termes de tout contrat de licence d'utilisateur final ou document similaire lié à l'obtention ou à l'installation du micrologiciel.

Plan du site | Blog | XML | politique de confidentialité

laisser un message

laisser un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.
soumettre

Maison

Des produits

whatsApp

contact

VOS PARAMÈTRES DE COOKIES

De plus, avec votre autorisation, nous souhaitons placer des cookies pour rendre votre visite et votre interaction avec slOC plus personnelles. Pour cela, nous utilisons des cookies analytiques et publicitaires. Grâce à ces cookies, nous et des tiers pouvons suivre et collecter votre comportement Internet à l'intérieur et à l'extérieur de super-instrument.com. Grâce à cela, nous et des tiers adaptons super-instrument.com et les publicités à vos intérêts. En cliquant sur Accepter, vous acceptez cela. Si vous refusez, nous utilisons uniquement les cookies nécessaires et vous ne recevrez malheureusement aucun contenu personnalisé. Veuillez consulter notre politique en matière de cookies pour plus d'informations ou pour modifier votre consentement à l'avenir.

Accept and continue Decline cookies